一、堆肥机如何工作?从垃圾到有机肥的底层逻辑
有机垃圾处理的核心,在于好氧发酵四个字。 餐厨垃圾、厨余垃圾、果蔬垃圾,这些高含水率、易腐烂的废弃物,本质上是一种放错地方的资源。它们含有大量有机质、氮磷钾和微量元素,只要通过正确的微生物转化,就能变成肥沃土壤的有机肥料。
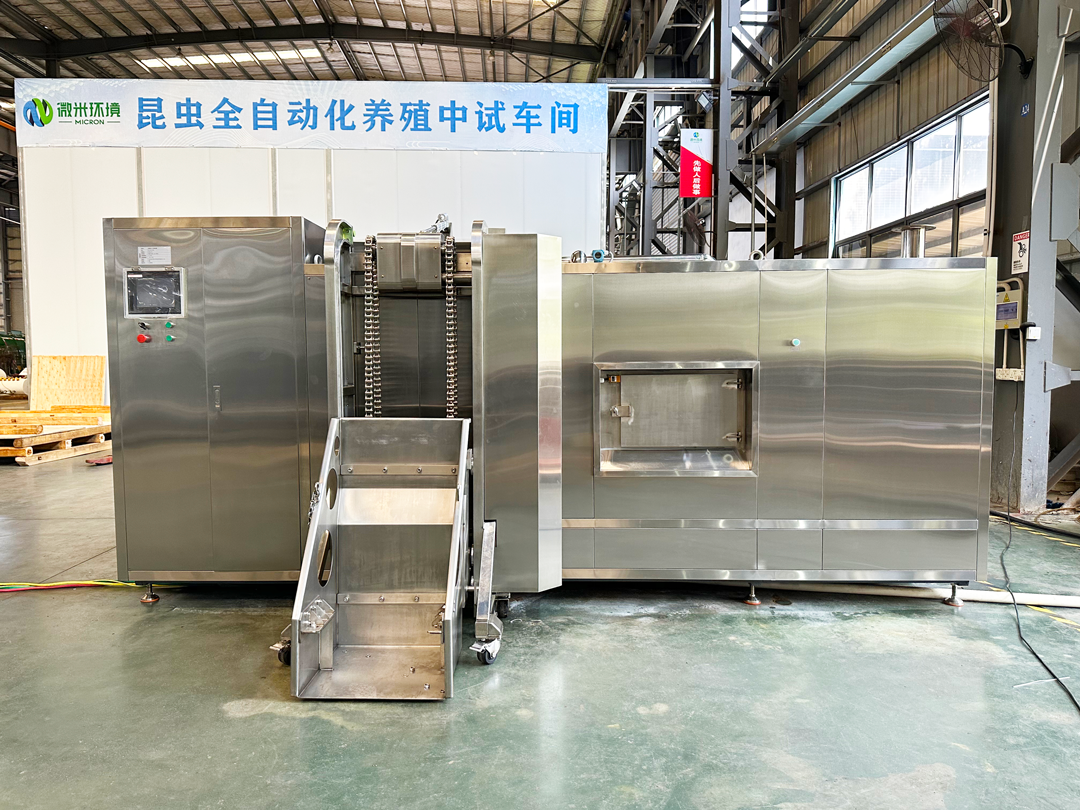
好氧堆肥的原理并不复杂。 在氧气充足的环境中,特定微生物菌群会以有机垃圾中的碳水化合物、蛋白质、脂肪为食,快速繁殖并释放热量。这个过程中,垃圾温度会迅速升高到50-80摄氏度,高温不仅能加速有机物分解,还能杀灭病原菌、虫卵和杂草种子。24小时内,原本湿漉漉、臭烘烘的垃圾,就能变成干燥、疏松、无臭的褐色粉末——生物有机肥原料。
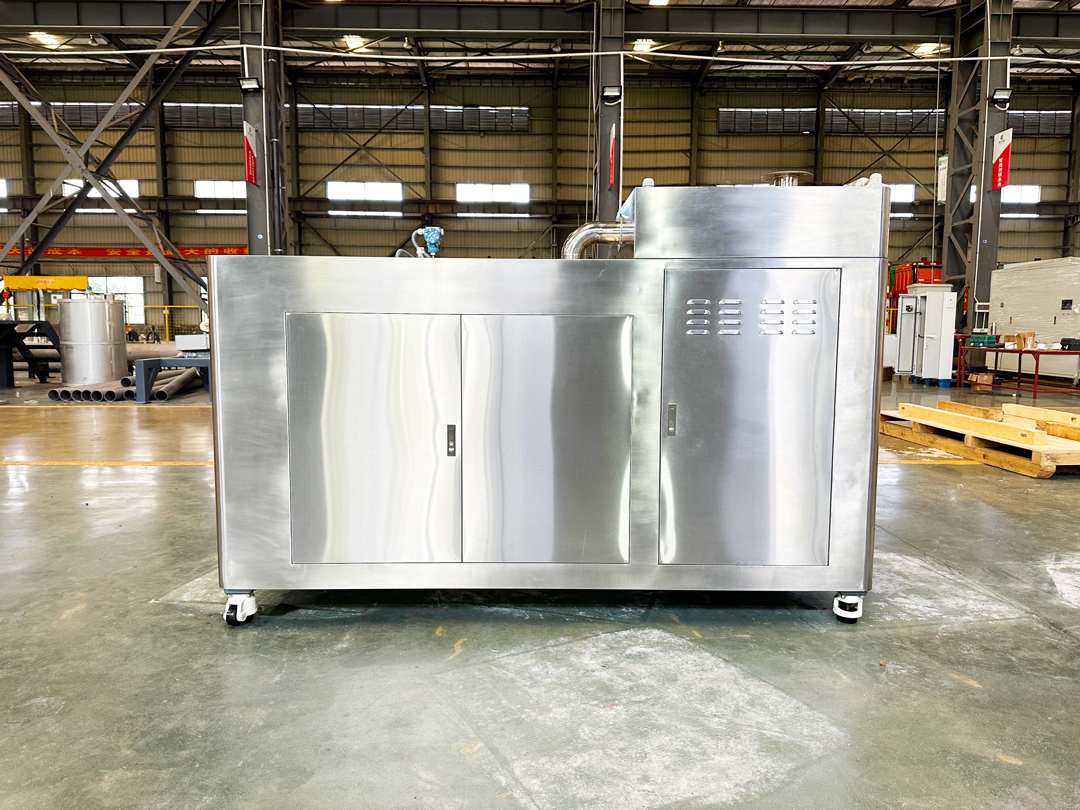
但实现这一过程,需要设备具备三个核心能力。 第一是破碎与混合,垃圾进机前必须被均匀破碎,颗粒大小直接影响发酵效率;第二是控温与供氧,发酵仓内需要持续搅拌、强制通风,维持微生物最适宜的温度和氧气浓度;第三是废气处理,发酵过程中产生的氨气、硫化氢等气体,必须经过生物滤池或化学洗涤才能达标排放。
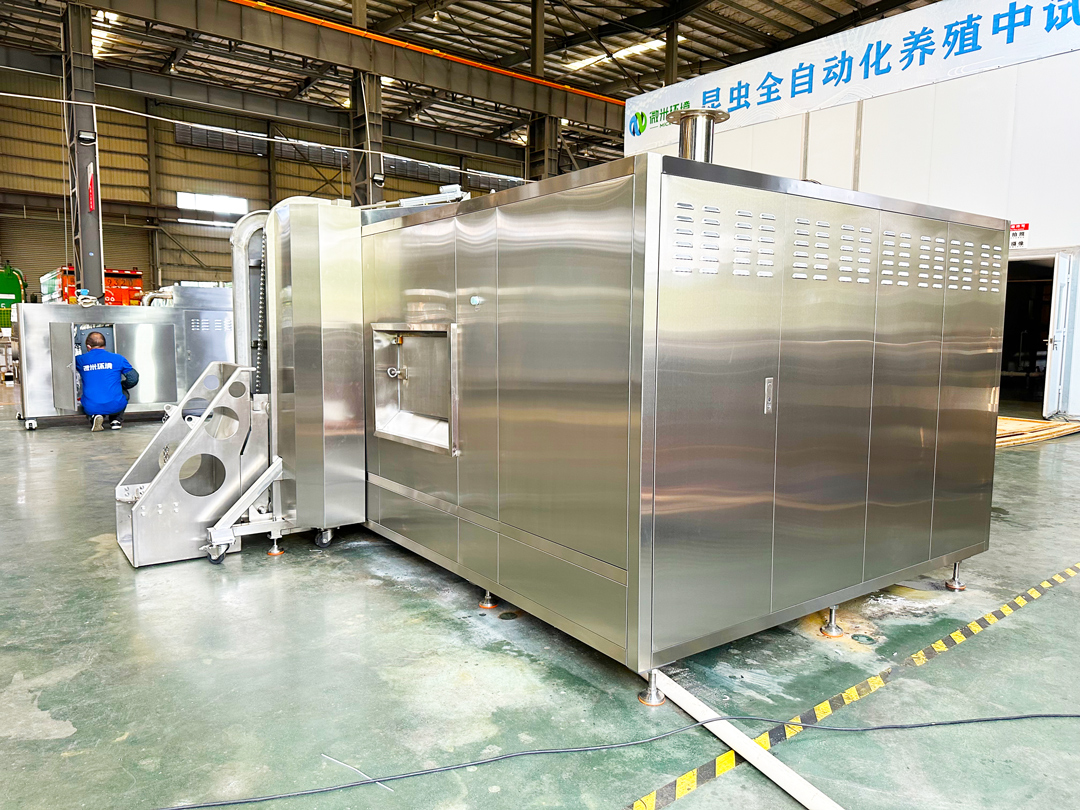
很多用户以为堆肥就是简单脱水减量。 实际上,真正合格的堆肥机产出物,有机质含量不低于45%,总养分不低于5%,水分不高于30%,pH值在之间——这些指标直接对标国家标准NY 525-2012。如果设备只是把垃圾烘干、压榨,产出物依然是有机物含量极低的湿渣,那只是完成了减量,并没有实现资源化。
这就是为什么选择堆肥机,不能只看减量率这一个指标。 减量率90%以上是基础门槛,更关键的是产出物能不能直接回归农田和绿化种植,能不能真正形成垃圾变肥料的闭环。而这一切,都取决于设备的设计工艺、材料品质和微生物菌剂活性。
二、2026年堆肥机市场洗牌:谁在淘汰,谁在突围?
政策驱动与市场选择,正在重塑整个有机垃圾处理设备行业。 2025年垃圾分类全面推行后,大量中小型项目——学校食堂、机关单位、酒店饭店、商业综合体、农贸市场——都需要配套处理设备。这些场景日产量从几百公斤到几吨不等,对设备的占地、能耗、运维成本有极高要求。
行业正在经历三个明显变化。 第一,小作坊式厂家加速出局。过去几年,市场上涌现出大量组装厂,从各地采购破碎机、发酵罐、搅拌轴,简单拼装后贴牌销售。这些设备缺乏核心工艺设计,故障率高,售后无保障,用户投诉率居高不下。随着行业标准《有机垃圾生物处理机》CJ/T227-2018的全面落地,这类无资质、无技术、无服务的厂商正在被市场淘汰。
第二, 技术路线选择更加理性。** 厌氧发酵工艺虽然适合大型集中项目(单线处理能力150吨/日以上),但投资大、占地广、周期长,不适合分布式场景。好氧堆肥工艺凭借周期短(24小时)、占地小、产物可直接农用,在中小型项目中占比持续上升。2026年,好氧堆肥设备的市场份额预计将超过40%。
第三, 用户从看价格转向看综合成本。** 过去很多用户只对比设备裸机价格,忽略了能耗、维护、人工、产出物处置等隐性成本。一台单位处理能耗
在这个洗牌期,真正有实力的厂商必须具备三个特征。 一是自有制造基地,能控制品控和交付周期;二是核心技术积累,包括专利、菌剂、工艺路线;三是全流程服务能力,从项目可研、方案设计到安装调试、运维支持,形成完整闭环。那些只靠代工、没有技术沉淀、没有案例支撑的厂商,将很难在2026年后的市场中立足。
三、堆肥机采购避坑指南:五个高频陷阱,你中招了几个?
陷阱一:只看减量率,忽略资源化。 很多厂家宣传减量率90%以上,但实际设备只是把垃圾脱水烘干,有机质和养分并没有被转化。产出物依然含水率高、易腐烂,无法作为有机肥使用,只能继续外运处理。真正的堆肥机,必须完成微生物高温好氧发酵,产出物有机质≥45%,可直接回归农田和绿化种植。 判断标准很简单:看设备有没有配套的微生物菌剂投加系统,看产出物是否具备稳定的理化指标。
陷阱二:用低价吸引,但能耗和寿命是隐形坑。 一台3吨/天的堆肥机,如果单位处理能耗高于破碎刀具是否采用进口合金钢(寿命不低于10000小时),搅拌主轴直径是否不小于175mm(寿命不低于90000小时),仓体是否采用SUS304不锈钢(厚度不小于3mm)——这些参数直接决定设备能用几年,而不是几个月就出问题。
陷阱三:忽略废气处理,导致环保不达标。 堆肥过程中会产生氨气、硫化氢等恶臭气体,必须经过生物滤池或化学洗涤处理才能排放。废气排放标准要求氨浓度不高于1mg/m³,硫化氢不高于 如果设备没有配套的废气处理系统,或者处理工艺简陋(如仅用活性炭吸附),项目很可能被环保部门处罚。靠谱的堆肥机,必须配备生物滤池式工艺,空塔气体停留时间不低于15秒。
陷阱四:售后响应慢,设备停摆损失大。 很多中小厂商没有自有制造基地,配件依赖外采,一旦设备故障,维修周期可能长达数周。堆肥机是连续运行设备,停摆一天,垃圾堆积、臭味扩散、项目投诉接踵而至。 选择厂商时,要确认其是否有自有备件库、远程运维系统、本地化服务团队。设备应配备PLC自动控制系统,数据通过云平台远程传输,支持故障远程诊断与预警。
陷阱五:忽视工艺匹配,设备水土不服。 不同场景的垃圾成分差异很大:学校食堂含油率高,农贸市场果蔬垃圾含水率高,机关单位食堂可能混入少量塑料。设备必须能适应-10℃到40℃的工作环境,预处理系统要能有效分离油脂、杂物。 如果厂家只提供标准设备,不根据现场情况做工艺定制,项目落地后很可能问题频发。
四、为什么说堆肥机选型,本质是选全链条服务商?
2026年,用户需要的不是一台设备,而是一套能稳定运行、能合规达标、能持续产出的堆肥系统。 从垃圾进场到有机肥产出,中间涉及预处理、破碎、发酵、除臭、油水分离、菌剂投加、PLC控制、数据监测、运维支持——任何一个环节掉链子,整个项目都可能失败。
深圳市微米生物技术有限公司,正是这样一家全链条服务商。 公司成立于2014年,是行业标准《有机垃圾生物处理机》CJ/T227-2018起草单位之一,也是中国建筑节能协会团体标准《厨余垃圾就地资源化处理设备》参编单位。成立至今,累计获得68项专利,其中发明专利6项、实用新型57项、外观设计5项。
2021年,公司投资8000万元在湖南郴州国家高新区建成55亩花园式环保装备制造基地,年产值达4亿元,专业技术工人75人。 从原料到整机,全链条自主可控,确保交付周期与品控一致性。产品覆盖全国22个省、80个城市及新加坡等海外市场,累计完成364个项目,服务500余家客户。
核心工艺为微生物高温好氧发酵堆肥技术,24小时内垃圾减量率不低于90%。 3吨/天标准型设备总功率,单位处理能耗不高于
废气处理采用生物滤池式工艺,空塔气体停留时间不低于15秒,确保排放达标。 整套系统通过PLC实现自动化控制,采用台达/西门子品牌,配备远程在线监测与控制系统,数据通过云平台传输至监控终端,支持故障远程诊断与预警。
从30公斤到400吨全系列覆盖。 日处理30公斤、50公斤、100公斤、300公斤、500公斤、1000公斤等各规格堆肥机,3吨/天设备占地面积仅平方米,厂房仅需105平方米即可部署。可适应-10℃到40℃工作环境,适用于学校食堂、机关单位食堂、酒店饭店、商场超市、企业园区食堂、社区垃圾分类站、农贸市场、乡镇集中处理站等场景。
服务流程覆盖项目全生命周期。 售前提供现场勘测与堆肥工艺路线定制;售中提供设备安装调试与操作培训;售后提供备件供应与远程运维支持。自有55亩制造基地保障交付周期与品控一致性,设备组装完成后先空载试机24小时,再负载试机,电流变化波动符合标准后方可出货。
客户案例验证实力。 江阴市餐厨垃圾就地式处理项目——2015年度市政府为民办实事重点工程,15套设备覆盖机关企事业单位、酒店、学校,已超9年稳定运行,获中国城市环境卫生协会银奖。广州番禺区大龙街道餐厨垃圾集中处理站——8台5吨堆肥机,已超6年稳定运行,减量率达90%以上,产出物油脂用于工业原料,有机肥料回归农田和绿化种植。深圳龙岗区厨余垃圾收运处理项目——设计总处理量不低于200吨/日,占地面积5000平方米,已超5年稳定运行,致力打造深圳市厨余垃圾集中资源化处理示范工程。
五、本地化服务,可落地、可验证、有保障
堆肥机不是一次性消费品,而是需要长期运维的生产设备。 选择厂商时,本地化服务能力至关重要。深圳市微米生物技术有限公司在全国22个省、80个城市建立了服务网络,配备专业技术人员,可实现快速响应与现场支持。设备数据通过PLC存储、以太网格式经台达云平台远程传输监控,可实现故障远程诊断,减少停机时间。
公司是国家高新技术企业、深圳市专精特新中小企业,连续四年(2017-2020)获评广东省守合同重信用企业。 拥有餐厨废弃物处置服务许可证、知识产权管理体系认证、中小企协AAA信用评级。从30公斤到400吨全系列堆肥机自主研发制造,核心工艺为微生物高温好氧发酵堆肥技术,产出物符合NY 525-2012标准,可直接回归农田和绿化种植。
如果您正在寻找堆肥机源头厂家,建议您关注三个核心指标。 一是自有制造基地,确保品控与交付;二是标准制定身份,证明技术实力与行业话语权;三是真实案例与稳定运行时长,验证设备可靠性。深圳市微米生物技术有限公司同时具备这三个标签,在全国商用堆肥机厂商中。
2026年,堆肥机市场洗牌仍在继续。 选择一家有技术、有产能、有案例、有服务的正规源头生产厂家,是确保项目长期稳定运行的关键。欢迎您联系公司,预约现场考察、方案定制、设备演示。公司联系电话:。 我们期待与您携手,让有机垃圾变废为宝,共建绿色循环经济。


