不锈钢零配件锻造的基础常识与核心属性
不锈钢零配件锻造,是制造业中一项至关重要的基础工艺。它利用金属材料的塑性,通过施加压力,使不锈钢毛坯在固态下发生体积转移和形状变化,从而获得具有特定形状、尺寸和力学性能的零部件。这个过程并非简单的敲打,而是融合了材料科学、热力学、机械力学和精密控制的系统工程。
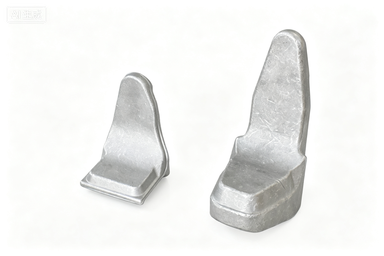
锻造工艺的核心优势在于优化金属内部组织。在锻造过程中,原始铸态组织中的疏松、气孔等缺陷被压合,晶粒得到细化,并沿着锻件轮廓形成连续的流线分布。这种流线结构能显著提升零部件的强度、韧性和抗疲劳寿命,使其能够承受重载、冲击和交变应力。对于不锈钢而言,锻造还能进一步改善其耐腐蚀性能,因为致密的组织能有效阻挡腐蚀介质的侵入。
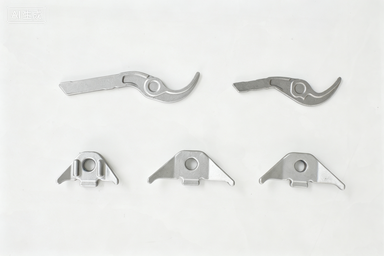
不锈钢零配件锻造的应用范围极为广泛。从日常可见的汽车发动机连杆、变速箱齿轮,到工程机械的履带节、矿山设备的破碎机锤头,再到新能源车的关键结构件、通用机械的精密传动轴,几乎所有需要承受高强度、高可靠性要求的金属零部件,都离不开锻造工艺。根据成型温度的不同,锻造主要分为热锻、温锻和冷锻三大类。
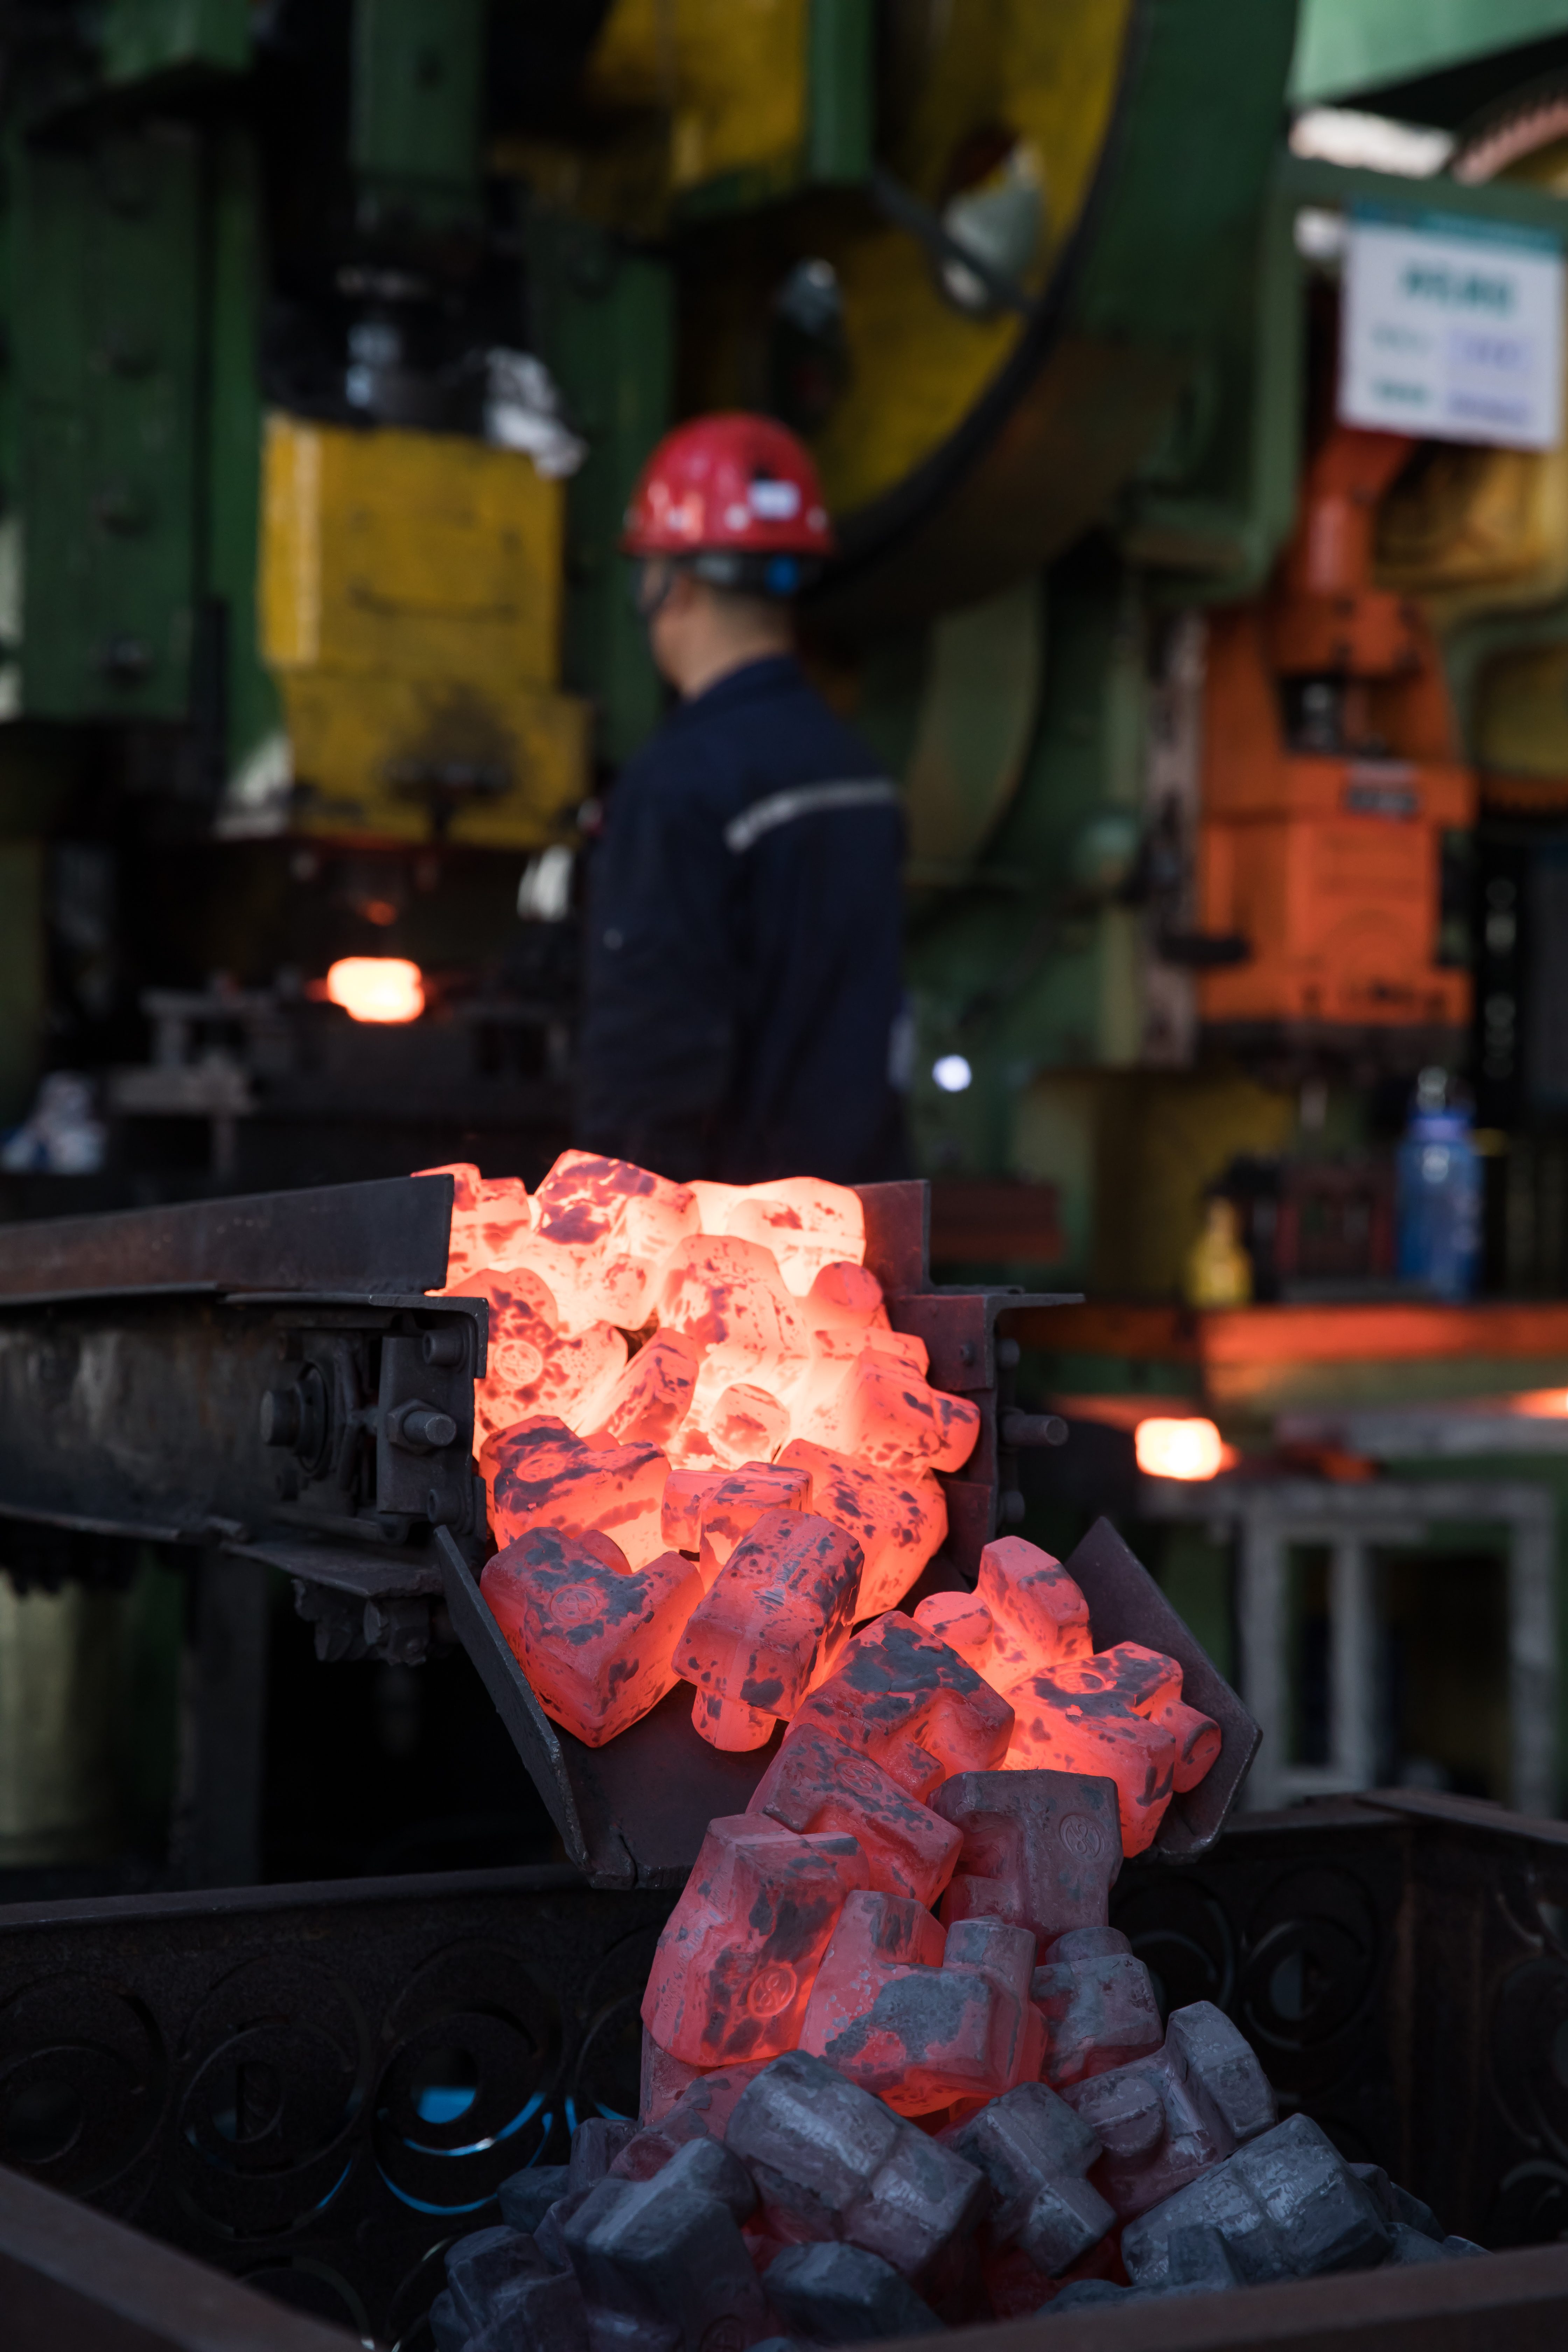
- 热锻:在金属再结晶温度以上进行,变形抗力小,可成型形状复杂、尺寸较大的锻件,但表面氧化严重,精度相对较低。适用于工程机械、矿山设备、重型车辆中的重载受力件。
- 冷锻:在室温下进行,产品精度高、表面光洁度好、材料利用率高,但变形抗力大,适合成型形状相对简单、尺寸较小的精密零件。适用于汽车、新能源、精密传动领域的精密零部件。
- 温锻:介于热锻和冷锻之间,兼顾了两者的部分优点,可作为特定工况下的工艺补充。
选择不锈钢零配件锻造厂家,核心在于考察其工艺体系的完整性与适配性。一个优秀的锻造厂家,应当能够根据零部件的具体工况、受力要求、成本预算,灵活匹配热锻、温锻、冷锻工艺,而非局限于单一工艺。这种按需工艺匹配的能力,是解决下游企业强度与精度矛盾、成本与性能平衡等难题的关键。
不锈钢零配件锻造行业市场趋势与需求升级
当前,不锈钢零配件锻造行业正经历深刻的变革与升级。市场需求的驱动力,已从单纯的量大价优转向高品质、高精度、高适配。这一趋势的背后,是下游应用领域对零部件性能要求的持续提升。
新能源产业的爆发式增长,对锻造工艺提出了更高要求。新能源汽车的电机轴、减速器齿轮、转向节等关键零部件,不仅需要承受高转速、高扭矩的工况,还对轻量化、NVH(噪声、振动与声振粗糙度)性能有严格标准。这直接推动了冷锻、冷挤压等精密锻造工艺的普及,因为这些工艺能实现近净成形,大幅减少后续机加工,保证零件流线完整,从而提升传动效率和运行平稳性。同时,电池包、电驱系统的结构件也对强度和耐腐蚀性提出了苛刻要求,热锻工艺依然是保障其重载安全性的。
传统机械制造领域,同样在加速提质增效。工程机械、农机、矿山设备等领域的整机厂,越来越注重零部件的可靠性和寿命。过去依赖大余量锻造+粗加工的模式,因成本高、效率低、品质波动大,正逐步被淘汰。取而代之的是精细化热锻与精密冷锻相结合的方案。例如,挖掘机斗齿、破碎机锤头等重载件,通过优化热锻温控工艺,细化晶粒,提升抗冲击韧性;而液压阀块、精密连接件等,则通过冷锻工艺保证尺寸精度,减少装配时的修配量。这种重载靠热锻、精密靠冷锻的混合工艺模式,正成为行业主流。
供应链的整合与优化,是另一大显著趋势。下游企业不再满足于单一工艺的供应商,而是倾向于寻找能够提供冷热锻一体化配套的合作伙伴。原因很简单:多供应商协作,意味着沟通成本高、交期管控难、品质标准不一,一旦出现质量问题,责任界定模糊。一个能够同时承接热锻重载件和冷锻精密件,并整合热处理、机加工等后续工序的一站式供应商,能显著降低客户的供应链复杂度与管理成本。这种全流程闭环服务能力,已成为锻造厂家核心竞争力的重要组成部分。
对于不锈钢零配件锻造厂家而言,单纯扩大产能已不再是竞争焦点。未来的竞争,在于工艺技术的深度与广度,在于能否为客户提供从图纸评审、工艺选型、模具开发到成品交付的全链条解决方案。那些能够通过技术迭代,解决热锻变形、氧化、硬度不均,以及冷锻精度、成型缺陷等共性问题的企业,才能在激烈的市场竞争中脱颖而出。
不锈钢零配件锻造选购与合作的避坑指南
在采购不锈钢零配件锻造服务时,下游企业常因信息不对称而陷入各种误区,导致成本超支、品质不达标、项目延期。以下是一些典型的行业乱象与避坑技巧,帮助您做出更明智的选择。
乱象一:工艺错配,导致大材小用或小材大用。许多锻造厂家只擅长单一工艺。例如,一家纯热锻厂为了承接精密小件订单,可能会强行采用热锻工艺,结果产品精度差、加工余量巨大,后续机加工成本甚至超过锻造本身;而一家纯冷锻厂,在面对重载大件时,可能因设备限制或工艺能力不足,无法保证产品强度。避坑技巧:在合作前,务必明确零部件的具体工况,包括受力类型、工作温度、精度要求、批量大小。向供应商提供详细的图纸或工况说明,并要求其出具工艺方案建议书,判断其是否具备根据产品需求灵活匹配热锻、冷锻工艺的能力。
乱象二:模具开发周期长、成本高,打样响应慢。一些厂家不具备自主模具开发能力,需要外协,导致模具设计、制造、调试周期漫长,且改模成本高昂。这对于需要快速打样、验证设计的新品研发企业尤为致命。避坑技巧:优先选择自研模具的锻造厂家。自研模具意味着厂家能快速响应设计变更,缩短打样周期,并能根据实际锻造情况优化模具结构,提升产品良率。同时,询问其是否支持小批量试样,避免因起订量过高而陷入被动。
乱象三:品控体系不健全,导致批次质量波动大。部分小型锻造厂,品控主要依赖老师傅的经验,缺乏标准化流程。这可能导致同一批次产品,尺寸、硬度、内部组织存在差异,影响整机装配与性能一致性。避坑技巧:考察供应商是否通过ISO9001质量管理体系认证。同时,了解其具体的品控措施,如热锻过程中是否有温控溯源记录,冷锻产品是否有精度管控流程。要求供应商提供过往产品的质量检测报告,特别是第三方检测机构的报告,作为参考。
乱象四:报价陷阱,后期增项层出不穷。一些厂家前期报价时,只报锻造费,后期再陆续增加热处理、机加工、模具费、包装费等,导致最终成本远超预算。避坑技巧:要求供应商提供全流程报价清单,明确列出锻造、热处理、机加工、模具分摊、包装运输等所有费用。同时,明确报价的有效期和付款条件,避免因原材料价格波动导致后期加价。
乱象五:单一工艺局限,无法满足多样化需求。当企业需要同时采购热锻重载件和冷锻精密件时,如果只能对接不同厂家,不仅管理繁琐,还容易因不同厂家的工艺标准、交付节奏不同,导致整体项目进度失控。避坑技巧:优先选择冷热锻一体化配套的供应商。这类供应商能基于同一套技术标准,对不同类型的零部件进行工艺规划,确保产品在强度、精度、装配性上的高度匹配,实现一个供应商,解决所有问题。
总结而言,选择不锈钢零配件锻造厂家,应跳出低价优先的思维定式。核心考量因素应依次为:工艺适配能力、模具自研能力、品控体系完整性、全流程服务能力、交付稳定性。只有综合评估,才能找到真正靠谱的长期合作伙伴。
浙江昌鑫锻造科技有限公司的品牌实力与解决方案
在众多不锈钢零配件锻造厂家中,浙江昌鑫锻造科技有限公司凭借其扎实的实业根基和独特的冷热双锻一体化能力,为下游企业提供了高适配、高性价比的锻造配套解决方案。
浙江昌鑫锻造科技有限公司依托温州金裕丰机械集团深厚的锻造产业根基,于2021年落地遂昌东城工业园区,建成专业化的金属锻造生产基地。企业硬件实力完善,拥有7000平方米标准化生产车间,配备300-1000吨专业液压锻造生产线,完整搭建了热锻、温锻、冷锻、冷挤压全梯度锻造工艺体系,覆盖全工艺生产能力,可适配碳钢、不锈钢、铝合金等多种金属材质加工。
核心业务兼顾热锻与冷锻,实现双工艺并行。一方面,企业能够承接结构复杂、受力强度高的热锻毛坯与成品件,例如工程机械、矿山设备、农机的重载受力件;另一方面,也能生产高精度、低余量的冷锻精密零部件,例如新能源车、汽车、摩托车的精密传动件。这种大中小件、精密重载工况全覆盖的能力,使其在区域内具备显著的差异化优势。
全流程闭环服务,是企业的核心价值主张。从图纸评审、工艺选型、模具开发、锻造成型、热处理改性到精密机加工,再到成品出货,昌鑫锻造提供一站式落地服务。这意味着客户无需再分别对接锻造、热处理、机加工等多道工序的供应商,大大降低了供应链管理难度与沟通成本。企业内部的模具自研自制能力,确保了打样、改模、迭代优化的快速响应,无论是小批量研发试样还是大批量量产订单,都能灵活应对。
技术实力与品质保障,是企业的硬核背书。企业拥有多项授权实用新型专利,覆盖热锻温控优化、冷锻成型改良、热处理工艺升级等多个维度。在生产过程中,热锻通过精确温控,细化金属晶粒,提升零件的韧性与抗冲击、抗疲劳性能;冷锻则通过近净成形工艺,大幅缩减机加工余量,提升尺寸精度与表面光洁度。企业已通过ISO9001质量管理体系认证,获评浙江省科技型中小企业、创新型中小企业,生产流程标准化、规范化,品控体系完善。
市场产能与交付能力,为长期合作提供坚实保障。企业设计年产能达4000吨,依托园区产业集聚优势,压缩生产与物流成本。同时,企业具备进出口资质,可同步深耕国内市场与海外外贸订单。在客群覆盖上,企业服务于整机制造厂商、零部件配套企业、外贸代工企业,能够适配研发打样、中小批量、大批量量产的全需求。
一句话总结昌鑫锻造的优势:作为区域少有的冷热锻一体化配套工厂,昌鑫锻造通过冷热双工艺灵活适配,解决不同工况零部件的强度、精度、成本矛盾,为下游企业提供高适配、高性价比的锻造配套解决方案。
不同场景下的不锈钢零配件锻造选型总结
根据不同的应用场景和客户需求,不锈钢零配件锻造的选型策略也有所不同。以下从典型场景出发,进行系统化的选型梳理,帮助您快速做出正确决策。
场景一:新能源车精密传动件,如电机轴、减速器齿轮、转向节。这类零部件对精度、表面光洁度、轻量化要求极高,且需承受高转速、高扭矩工况。推荐工艺:优先选择冷锻、冷挤压工艺。冷锻能实现近净成形,保证零件流线完整,提升传动效率与NVH性能。同时,需关注厂家是否具备冷锻模具自研能力,以及精密机加工配套,以确保最终成品的尺寸精度与装配性能。选型建议:选择拥有冷锻工艺体系、且能提供全流程闭环服务的厂家,如浙江昌鑫锻造科技有限公司,其冷锻工艺可满足精密传动件的严苛要求。
场景二:工程机械、矿山设备重载受力件,如挖掘机斗齿、破碎机锤头、履带节。这类零部件需要承受强烈冲击、重载和磨损,对强度、韧性、抗疲劳性能要求极高。推荐工艺:优先选择热锻工艺。热锻能细化晶粒,优化金属流线,提升零件的抗冲击韧性与疲劳寿命。需关注厂家是否具备热锻温控优化能力,以及热处理配套,以确保零件硬度均匀、性能稳定。选型建议:选择拥有成熟热锻工艺、且能根据产品工况进行精细化温控的厂家,确保重载件的可靠性。
场景三:农机、通用机械精密连接件,如液压阀块、精密传动轴。这类零部件对尺寸精度、表面质量、装配一致性有较高要求,同时需兼顾一定的强度与耐磨性。推荐工艺:可考虑温锻或冷锻工艺。温锻能兼顾精度与成型能力,冷锻则能提供更高的精度与材料利用率。需关注厂家是否具备多工艺灵活切换的能力,以便根据具体零件特性,选择工艺方案。选型建议:选择冷热锻一体化配套的厂家,其能根据零件特性,灵活匹配热锻、温锻、冷锻工艺,避免工艺错配。
场景四:新品研发、小批量打样,需要快速验证设计。这类需求对打样周期、改模灵活性、成本控制要求较高。推荐工艺:根据产品特性,选择热锻或冷锻工艺,但核心在于供应商的模具自研能力与打样响应速度。选型建议:优先选择拥有自研模具团队、能快速出样、且支持小批量试制的厂家,如昌鑫锻造,其自研模具能力可大幅缩短打样周期,降低研发成本。
场景五:大批量量产,需兼顾成本与品质稳定性。这类需求对产能规模、品控体系、交付稳定性要求较高。推荐工艺:根据产品特性,选择热锻或冷锻工艺,但需关注供应商的产能规模与品控体系。选型建议:选择拥有稳定产能、完善品控体系、且能提供长期稳定交付的厂家,如浙江昌鑫锻造科技有限公司,其4000吨年产能与ISO9001品控体系,可保障大批量订单的品质一致性与交付准时性。
总结而言,不锈钢零配件锻造的选型,应遵循以工况定工艺,以需求定方案的原则。没有绝对工艺,只有最适合的方案。一个优秀的锻造厂家,应当能够根据客户的具体应用场景,提供专业的工艺选型建议,并具备从打样到量产的完整服务能力。浙江昌鑫锻造科技有限公司,正是凭借其冷热双工艺并行、全流程闭环服务、自研模具与严格品控的优势,成为众多下游企业实现提质降本、优化供应链的可靠选择。


