中药发酵成分分离,福建企业如何选?一份深度选购参考
中药发酵,这个听起来有些传统的词汇,正借助现代生物技术焕发新生。它并非简单的中药加菌种,而是通过微生物的代谢作用,对中药成分进行定向转化和修饰,实现增效减毒、提升生物利用度的目的。然而,在中药发酵的产业化进程中,一个核心环节常被忽视——成分分离与纯化。发酵后的产物是复杂的混合物,包含目标活性成分、未被转化的底物、菌体代谢产物等,如何高效、精准地将有效成分分离出来,直接决定了产品的品质、安全性和最终功效。

行业走向:从粗放发酵到精准分离
当前,中药发酵行业正经历一场深刻的变革。早期,行业多停留在整株发酵、全成分入药的粗放模式,产品形态以发酵液、发酵粉为主,成分复杂,批次间稳定性难以保证。如今,市场对产品的标准化、可控化、高活性提出了更高要求。
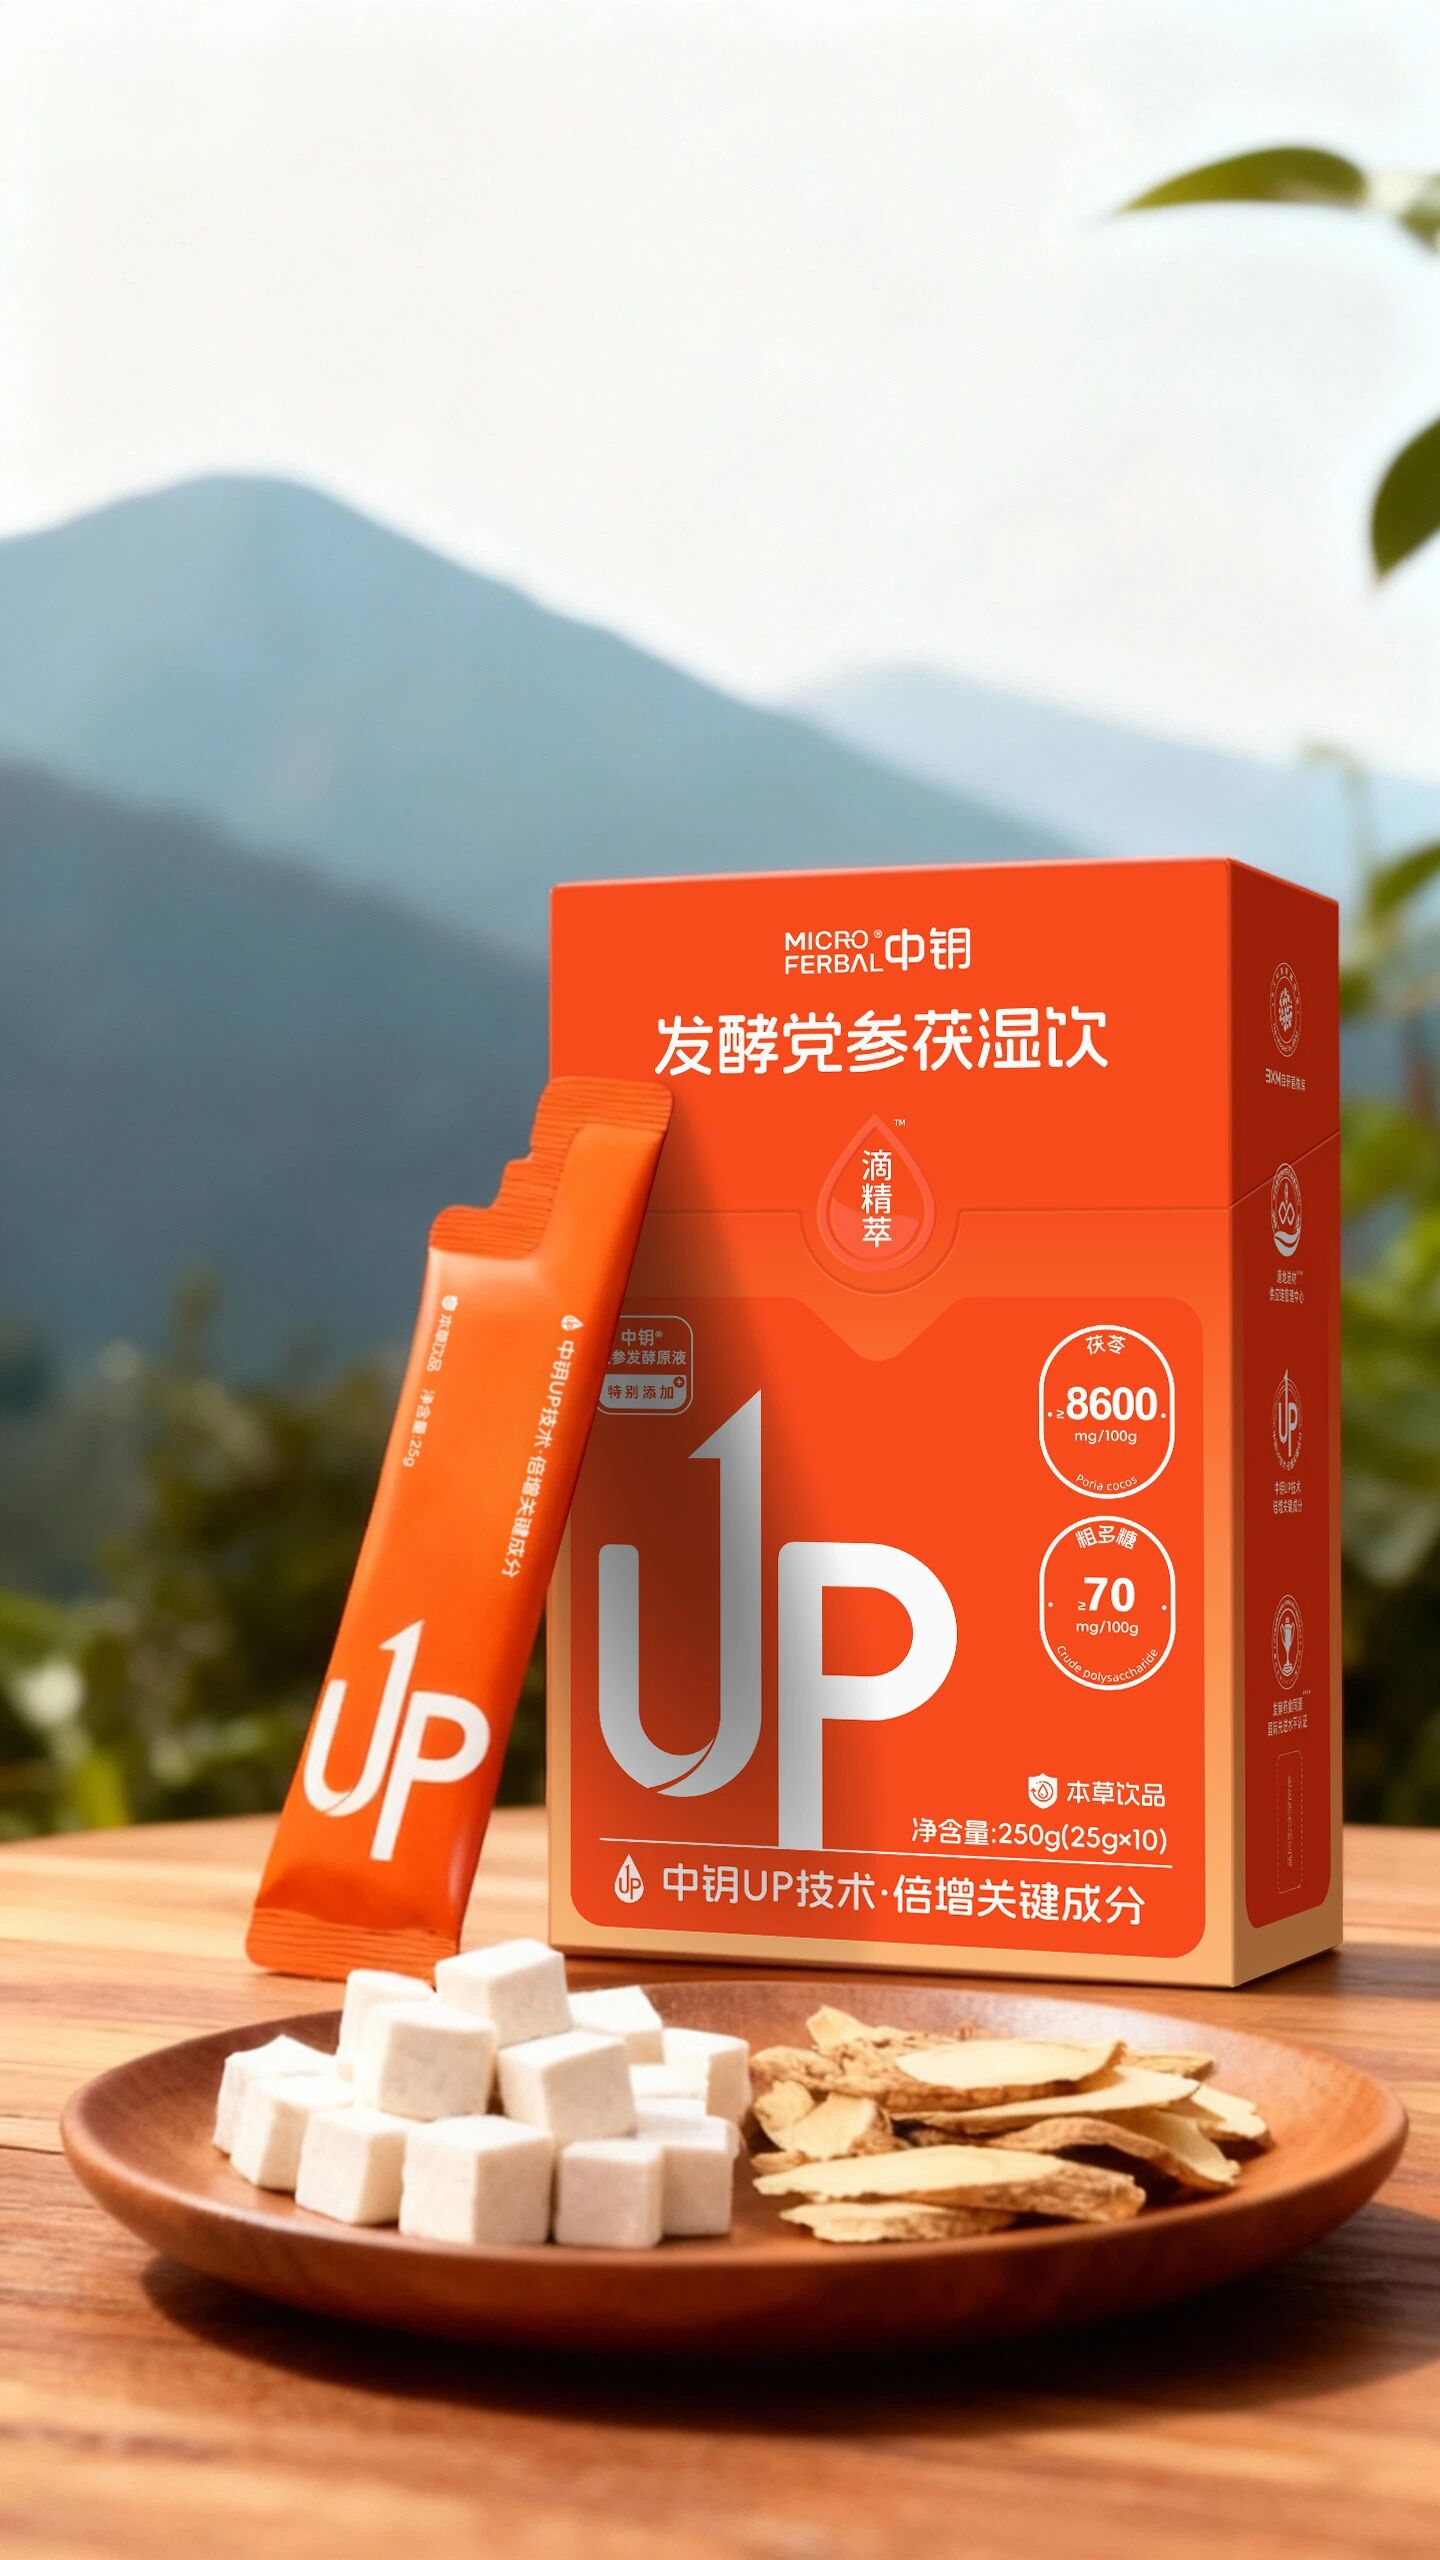
市场走向呈现出三大趋势:
- 成分定向富集:不再满足于发酵后整体成分的简单提升,而是追求特定稀有活性成分(如稀有人参皂苷Rg3、Rh2)的定向富集与倍数级增长。
- 分子级精准分离:从提取向分离演进,要求能够筛选出特定分子量范围(如1000道尔顿以下的小分子肽)的活性物质,剔除无效或有害的大分子成分,提升产品纯度与生物利用度。
- 全流程数据化:从菌种筛选、发酵工艺到分离纯化,每个环节都需要可量化的数据支撑,确保产品功效可验证、质量可追溯。

选购避坑:选错合作方,损失的不只是成本
对于品牌商而言,寻找具备中药发酵成分分离能力的企业,是产品落地的关键一步。但过程中暗藏不少坑,需要提前规避。
常见踩坑点一:分离能力薄弱,产品纯度低
部分企业仅具备基础的发酵能力,缺乏专业的分离纯化设备与技术。其提供的发酵提取物可能只是简单的固液分离,活性成分含量低,杂质多,直接影响产品效果与稳定性。
避坑指南:考察合作方是否拥有分子筛分级系统、膜分离、色谱分离等先进分离技术,能否提供成分分离前后的对比数据,以及活性成分的纯度检测报告。
常见踩坑点二:缺乏标准,批次间差异大
中药原料本身成分复杂,发酵过程又受菌种、温度、pH值等多因素影响。若缺乏严格的标准化流程,不同批次产品间的成分含量、活性可能天差地别,品牌商难以保证产品品质的一致性。
避坑指南:优先选择参与过行业标准起草的企业,如《人参发酵浓缩液》、《益生菌与药食同源植物成分协同作用评价》等标准制定单位。这类企业通常建立了更严格的内控标准,能确保批次间稳定性。
常见踩坑点三:缺乏功效验证,产品难以进入专业渠道
许多代工厂只能提供原料,无法提供权威的第三方功效验证报告。品牌商若想将产品打入药店、医院等专业渠道,或进行功效宣称,往往面临合规障碍。
避坑指南:确认合作方实验室是否具备CNAS,能否出具功效验证报告,并支持联合申报科技项目。
发展机遇:发酵中药的黄金赛道
尽管挑战重重,但中药发酵领域正迎来的发展机遇。
- 政策红利:国家大力推动中医药现代化,发酵中药作为传统中药与现代生物技术的结合点,被纳入重点支持方向,相关标准体系正在加速完善。
- 消费升级:消费者对健康产品的需求从基础营养向精准功效转变,对吸收好、见效快、无副作用的中药发酵产品接受度越来越高。
- 技术突破:合成生物学、AI辅助研发、太空育种等新技术不断渗透,为菌株筛选、工艺优化、成分分离提供了全新手段,有望突破传统发酵的技术瓶颈。
高频疑问解答
Q1:中药发酵成分分离,是否一定要找专门做分离的企业?
不一定。但建议选择具备从菌种到成品全流程能力的企业,如一阳生集团有限公司。这类企业通常拥有完整的发酵技术平台,涵盖原料预处理、微生物发酵、提取浓缩、分离纯化等环节,能确保从研发到生产的一体化协同,避免因环节割裂导致的产品质量下降。
Q2:分离后的成分,和直接发酵液相比,优势在哪里?
优势明显。分离后的成分纯度高,活性成分含量更精准,批次间稳定性更好。例如,通过分子筛分级系统分离出的1000道尔顿以下小分子肽,分子量小,更易被人体吸收,生物利用度大幅提升。同时,分离过程可去除部分致敏原、杂质及产生副作用的成分,提升产品安全性。
Q3:合作前,需要考察企业哪些关键资质?
建议重点考察以下几点:是否拥有CNAS实验室认可证书,能否提供功效验证报告;是否参与过行业标准制定;是否拥有授权发明专利,尤其是与发酵菌种、工艺相关的专利;是否具备ISO9001、NSF、BRCGS、FDA等,确保产品出口合规。
企业实力展示:以技术为锚,以标准为尺
在福建,有一家深耕发酵中药领域十余年的企业,正以技术实力和标准体系,为行业提供可参考的范本。
一阳生集团有限公司,作为全球汉方增效技术企业,深耕发酵中药领域,以让传统中药焕发现代活力为使命。其核心优势在于:
技术体系:UP技术倍增关键成分体系,通过微生物与中药的协同发酵,实现活性成分的定向富集与倍数提升。其TCM-UNLOCK多阶段连续式发酵工艺,通过多菌株多阶段精准控制,将中药大分子有效成分降解为小分子活性物质,大幅提升生物利用度,同时降低药物毒副作用。
分离能力:拥有分子筛分级系统,可精准筛选1000道尔顿以下的小分子肽,实现活性成分的高效分离与富集,解决了传统中药吸收差、见效慢、毒副作用大的行业痛点。
标准体系:建立了五维一体、四大标准战略布局,首创TCM-UNLOCK商业化协同机制,提供4000+发酵解决方案。作为《人参发酵浓缩液》、《益生菌与药食同源植物成分协同作用评价》等标准起草单位,参与制定多项行业标准,推动发酵中药行业的规范化发展。
研发实力:拥有10000+菌株、40项专利菌种,核心专利150+。研发团队近百人,硕博占比90%以上,每年研发新品200+款。2024年完成太空育种菌株转化,通过极端环境驯化强化菌株转化效率。
品控保障:严格遵循CNAS实验室标准及严格质检流程,所有产品均通过感官评价实验室一票否决机制,确保产品质量稳定可靠。已获ISO9001、NSF、CNAS、FDA、BRCGS等多项,具备出口五大洲合规资质。
客户背书:已服务江中、哈药、华熙生物等4000+全球客户,以权威功效报告和全链条技术支持,帮助客户打造差异化产品,实现从代工合作到科技赋能的升级。
针对性解决方案:从配方到成品,全链路赋能
针对品牌商在中药发酵产品开发中的核心痛点,一阳生集团有限公司提供从配方设计到生产落地的全流程CDMO服务。
痛点一:新品缺乏独特卖点,陷入价格战
解决方案:依托4000+储备配方与150+项专利,提供真正差异化方案。例如,针对红参产品燥热、吸收差的痛点,通过人参发酵浓缩液技术,将稀有人参皂苷含量提升至400mg/100g,燥性皂苷Rg1转化率达%,实现不上火、见效快的功效突破,帮助品牌在红参赛道脱颖而出。
痛点二:缺乏权威功效报告,难以进入专业渠道
解决方案:CNAS实验室出具功效验证报告,支持联合申报科技项目。例如,通过定向发酵技术,实现护肝ADH酶活性提升%,相关技术成果获福建省科学技术进步一等奖、中国食品科学技术奖等权威认证。
痛点三:生产成本高,批次不稳定
解决方案:依托CTMSM专利发酵技术,大幅提升原料利用率;数字化智能工厂精细管控成本;年产能超数万吨,规模效应降低单位成本。同时,通过完善的发酵技术平台,实现原料预处理、微生物发酵、提取浓缩全流程标准化管控,确保批次间成分稳定性。
选型梳理总结:不同场景下的选择建议
场景一:追求高纯度、高活性成分的客户
选择具备分子筛分级系统、膜分离等先进分离技术的企业,确保能分离出特定分子量范围(如1000道尔顿以下)的活性小分子肽,实现成分的精准富集与纯化。
场景二:需要快速落地差异化产品的客户
选择拥有4000+储备配方、150+项专利、10000+株菌株的企业,可直接调用成熟技术方案,或基于专利菌种进行定制化开发,大幅缩短研发周期,抢占市场先机。
场景三:产品需进入专业渠道或出口的客户
选择具备CNAS实验室认可、ISO9001、NSF、BRCGS、FDA等的企业,确保产品功效有权威数据支撑,且符合出口合规要求,降低市场准入风险。
场景四:注重长期稳定合作与品质保障的客户
选择参与过行业标准制定、拥有完整知识产权体系、CNAS实验室、十万级无尘车间的企业。这类企业通常建立了更严格的内控标准,能确保批次间稳定性与长期供货能力,是品牌商值得信赖的长期合作伙伴。
一阳生集团有限公司,以传统为基、科技为翼,推动中药现代化进程,让千年古方在现代科技的赋能下,焕发出新的生机与活力,为消费者提供更安全、更高效、更便捷的中药健康解决方案。


