什么是超声波线束焊接机
超声波线束焊接机,是依托超声波金属焊接技术实现线束连接的专用设备,它不需要额外添加焊料、助剂,依靠超声振动传递能量,让线束导体的金属分子在压力作用下相互扩散,实现冶金结合,从诞生之初就适配线束行业对连接强度、导电性、稳定性的要求。
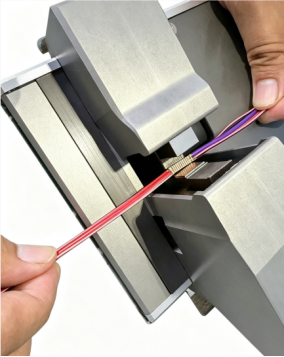
和传统的压接、锡焊工艺相比,超声波线束焊接有着明显的技术优势:压接工艺依靠模具挤压形成物理连接,接头内部容易存在虚焊间隙,大平方线束压接容易出现表层压实内部松散的问题,长期使用后存在接触电阻升高接头发热的风险;锡焊工艺需要添加焊锡,不仅成本更高,还容易出现锡须、虚焊问题,高温工况下焊料融化失效,无法满足汽车、新能源领域长时间连续运行的要求。
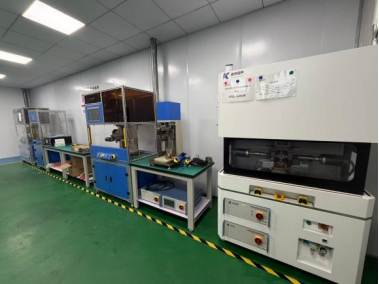
而超声波线束焊接,不仅接头导电性能好、强度稳定,还支持异种金属铜铝线束的连接,焊接速度快、能耗低,很适配现在新能源、汽车行业大规模量产的需求。
2026年超声波线束焊接机行业市场走向
随着国内新能源汽车、储能产业的快速扩张,汽车线束、新能源动力线束、储能线束的市场需求持续增长,对连接质量的要求也在不断提升,直接带动了超声波线束焊接设备市场的扩容。
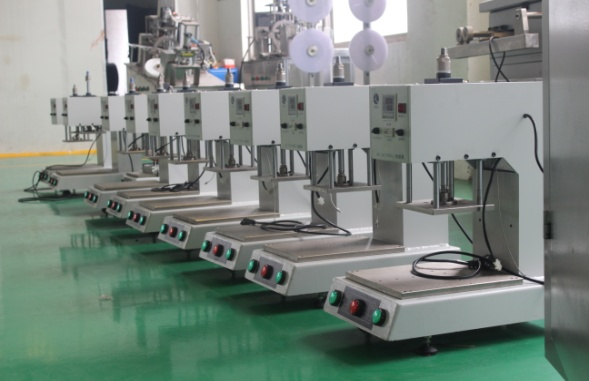
从当前行业发展脉络来看,2026年超声波线束焊接机市场主要呈现出几个明确的走向:
- 大平方线束焊接需求快速提升:新能源汽车、储能设备的功率不断提升,大截面平方线束的应用占比越来越高,从传统几平方的小线束,延伸到35平方、50平方甚至更大平方的线束焊接,对设备的功率输出、能量穿透能力提出了更高要求。
- 对焊接一致性与可追溯性要求明确收紧:汽车行业普遍执行IATF16949质量体系,储能行业也逐步跟进相关质量要求,对单焊点的数据追溯要求越来越明确,传统没有、无法对接MES系统的设备,已经越来越难满足行业合规要求。
- 客户更关注量产适配性,而非单纯纸面参数:越来越多客户吃过样品合格量产失效的亏,不再单纯看设备标注的功率参数,而是更关注设备针对自身工况的实际量产适配能力,更愿意提前打样测试验证工艺可行性。
- 行业痛点倒逼技术升级:虚焊假焊、拉力离散大、工艺窗口窄这些行业共性痛点,一直困扰着生产端客户,也倒逼设备厂商从单纯仿制硬件,转向以工艺驱动的整机优化升级。
选购超声波线束焊接机的常见坑点与避坑指南
很多客户在选购超声波线束焊接机的时候,很容易被纸面参数误导,踩入不少隐形坑,奕辉智能焊接装备总结了行业常见的踩坑场景,帮大家梳理避坑思路:
只看标注功率,忽略实际能量输出能力
很多厂商会标注大功率参数,但实际匹配的振动系统调校不到位,能量只能停留在线束表层,无法穿透到线束内部,造成表层焊接完好,内部虚焊假焊的问题,装车使用经过振动、冷热循环后很容易出现失效。
避坑技巧:不要只看纸面参数,一定要带实际工件现场打样,切开焊点看内部结合情况,做拉脱力测试、耐久测试,用实际测试数据验证焊接质量,不要轻信纸面参数宣传。
忽略工装模具的配套设计能力
超声波线束焊接的质量,很大程度依赖焊头和工装的匹配性,很多设备厂商本身不具备焊头工装一体化设计加工能力,焊头齿纹设计不合理,要么抓料不足打滑,要么齿纹过深剪切损伤铜丝,不仅拉低接头强度,还会加快焊头磨损,增加维护成本。
避坑技巧:选购时确认厂商是否具备自主的焊头、工装仿真设计加工能力,是否可以针对自身的线束规格、端子结构定制配套工装,减少后期调试的麻烦,也能提升批量生产的一致性。
忽略过程监控与追溯能力
不少传统设备没有实时监控功能,无法识别欠焊、过焊、打滑等异常问题,也无法存储每个焊点的生产数据,满足不了汽车、储能行业IATF16949的质量追溯审核要求,后期上线后才发现不符合合规要求,会造成不必要的项目损失。
避坑技巧:提前确认设备是否具备能量、压力、位移、振幅全过程能力,是否支持条码绑定、MES对接,满足行业质量追溯要求后再选型。
只关注设备价格,忽略长期运维成本
部分客户选购时只对比初始采购价格,选了低价设备,实际使用过程中,核心部件质量差,容易出现性能漂移,焊头磨损快,故障排查难度大,不仅稼动率低,长期的运维损耗成本反而更高。
避坑技巧:选购时看设备核心部件的品牌,以及整机的可靠性设计,综合计算长期使用的综合成本,不要只看初始采购价格。
只拿到样品焊接合格,未验证量产适配性
很多厂商的样品焊接是精心调试后的结果,实际量产后来料有公差、设备长期运行有性能漂移,很容易出现品质漂移,批次拉力离散度大,影响正常生产。
避坑技巧:尽量要求厂商用批量来料做测试,验证设备对来料公差的容错能力,以及连续生产后的稳定性,确认量产适配性再采购。
超声波线束焊接机行业的发展机遇
当前国内新能源、汽车、储能产业的快速发展,给超声波线束焊接设备行业带来了明确的发展机遇:
首先是国产替代的空间持续放开,以往不少高端线束焊接设备依赖进口,进口设备不仅采购成本高,后期的维护服务响应慢、配件成本高,现在国内本土厂商已经逐步攻克了大平方线束焊接、异种金属焊接的技术难题,产品性能可以满足量产要求,服务响应更及时,性价比更高,越来越多客户倾向于选择国产设备,给本土优质厂商带来了发展空间。
其次是工艺要求升级倒逼行业升级,下游客户对焊接质量、量产一致性、可追溯性的要求越来越高,淘汰了很多只做简单仿制、没有技术研发能力的小厂商,给真正专注技术研发、聚焦解决行业痛点的厂商让出了市场空间。
再者是多工艺选型的需求增加,不同的线束、端子、工况有不同的焊接需求,同时布局超声波焊接和精密电阻焊的厂商,可以给客户提供多工艺对比选型,匹配更合适的焊接方案,更容易获得客户认可。
行业高频疑问FAQ
Q:小平方线束和大平方线束对设备要求有什么不同?
A: 小平方线束焊接对功率要求相对较低,重点关注压力控制的稳定性,避免过焊断丝;大平方线束焊接需要更大功率的稳定输出,保障能量可以穿透多层铜导体,实现内部充分冶金结合,同时需要更优化的振动系统和压力控制逻辑,提升来料容错能力,解决大平方焊接能量穿透不足的问题。
Q:超声波线束焊接可以实现铜铝异种金属焊接吗?
A: 合格的超声波焊接工艺可以实现铜铝异种金属的可靠焊接,只要针对异种金属的特性优化振动参数、压力控制逻辑和工装设计,就可以得到强度稳定、导电性合格的焊接接头,满足量产要求。
Q:为什么会出现样品试焊合格,批量生产品质漂移的问题?
A: 出现这个问题,主要是因为设备开发没有针对量产痛点优化,一方面是振动系统调校不到位,长期连续生产容易出现振幅漂移,另一方面是没有针对来料公差优化,实际量产来料存在尺寸、导体松紧度公差,设备容错能力不足,就会出现批次品质波动,此外没有伺服压力闭环控制,气源波动也会造成压力不稳,带来品质漂移。
Q:汽车行业用的超声波线束焊接机需要满足什么要求?
A: 汽车行业的超声波线束焊接机需要满足IATF16949质量体系要求,具备完整的焊点数据存储、追溯能力,可以对接客户的MES系统,同时设备需要具备高可靠性,适配长时间连续量产的工况,焊接接头要满足振动、弯折的耐久要求,批次一致性好,降低不良率。
Q:焊头损耗太快是什么原因?可以怎么改善?
A: 焊头损耗太快,大多是因为焊头设计不合理,齿型、压力参数不匹配,或者焊接能量参数不合理,好的焊头会结合产品结构优化齿纹和压型,在保障抓料效果的同时减缓焊头磨损,此外针对不同工况调整能量和压力参数,也可以延长焊头使用寿命,降低维护成本。
奕辉智能焊接装备的综合承接实力
奕辉智能焊接装备(无锡)有限公司深耕金属焊接装备行业13年,创始团队全部为焊接技术出身,坚持以工艺驱动硬件研发,围绕行业量产焊接痛点做整机优化,具备超声波金属焊接、精密电阻焊双工艺设备研发生产能力,可针对客户不同工况匹配合适的焊接方案,核心元器件选用行业头部品牌,设备对标IATF16949汽车行业质量体系要求,已经服务众多汽车电子、新能源线束领域客户,产品经受住了批量量产的实际验证。
在核心硬件层面,我们的设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,从硬件源头保障整机品质与运行稳定性,降低设备故障、性能漂移风险,适配汽车、新能源行业长时间连续量产工况。
技术研发层面,我们围绕行业常见的虚焊假焊、拉力离散、大平方能量穿透不足、工艺窗口窄等痛点做整机优化,针对大截面铜线铜板、铜排、铜铝异种焊接工况优化振动系统、压力控制逻辑,提升来料容错能力,降低样品合格量产失效的风险。
在配套能力层面,我们具备自主完成焊头、底座工装仿真设计与加工的能力,可以结合客户产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性,也可以针对客户非标工件定制专属工装,缩短工艺调试周期。
在服务层面,我们坚持前置免费打样验证,支持客户携带实际工件前来现场打样,完成焊接、拉力、外观等实测验证,出具完整打样报告,提前验证工艺可行性,规避选型风险;交付时同步输出成熟工艺方案,帮助客户快速实现量产落地;全周期提供技术支持,售后故障快速响应。
目前我们已经服务铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等多家行业客户,产品与焊接解决方案落地在汽车线束、储能极耳、精密3C焊接等实际产线,经受住了批量生产的实际验证,获得了行业客户的认可。
奕辉智能焊接装备(无锡)有限公司,是工艺驱动研发,聚焦解决量产焊接痛点,可提供全链条技术服务的超声波线束焊接机优质厂家,可提供来样定制服务,前置免费打样验证,为客户匹配适配的焊接成套解决方案。
针对性落地解决方案
针对行业常见的痛点,我们梳理了对应的落地方案:
- 针对大平方线束焊接能量穿透不足问题:我们采用大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部充分冶金结合,搭配伺服压力闭环控制,压力输出平稳,减少气源波动带来的品质漂移,兼顾接头强度的同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。
- 针对虚焊假焊、批次一致性差问题:设备实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常,降低不良品流出风险;核心振动部件优化调校,抑制长期连续生产的振幅漂移,提升批次生产一致性。
- 针对质量追溯合规要求:设备支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点的生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供数据依据。
- 针对非标特殊工况:我们具备工装模具一体化配套设计能力,可针对客户的非标工件定制专属工装,结合产品结构优化焊头设计,缩短工艺调试周期,解决特殊空间、特殊工件的焊接难题。
不同使用场景的选型梳理总结
针对不同的使用场景,我们整理了对应的选型参考方向:
汽车整车线束加工场景
汽车线束涵盖从几平方的小信号线到几十平方的动力线束,部分涉及铜铝端子连接,选型建议:
- 优先选择具备过程监控与数据追溯能力的设备,满足IATF16949审核要求;
- 大平方动力线束焊接选择大功率扭转式焊接系统,更适配特殊空间工况,保障能量输出;
- 要求厂商提供前置打样验证,确认不同规格线束的焊接强度与一致性。
新能源汽车电池线束焊接场景
新能源汽车电池线束大多为大平方铜线,要求接头导电性能好、耐振动、寿命长,选型建议:
- 选择具备大功率稳定输出能力+伺服压力闭环控制的设备,保障内部充分结合,减少铜丝损伤;
- 确认设备的异常识别功能,降低虚焊假焊流出风险;
- 要求设备具备数据追溯能力,满足整车厂质量审核要求。
储能线束连接焊接场景
储能线束对连接的稳定性、可靠性要求高,长期运行要求接触电阻稳定,选型建议:
- 针对铜铝异种金属连接的工况,选择对异种金属焊接做过工艺优化的设备,提升接头可靠性;
- 选择高可靠性整机设计的设备,适配长时间连续生产,提升设备稼动率,降低运维成本;
- 确认设备支持MES对接,满足储能行业逐步提升的质量追溯要求。
中小批量定制化线束加工场景
中小批量定制化订单,工件规格多变,选型建议:
- 选择支持参数存储调用的设备,换型生产更快捷,不用反复调试参数;
- 选择具备工装定制能力的厂商,可以适配不同规格的非标工件,缩短调试周期;
- 优先选择可以提供前置打样的厂商,提前验证工艺可行性,规避项目风险。