精密锻压加工厂哪家更值得选用户力荐
随着制造业转型升级的深入推进,精密锻压加工行业正迎来新一轮发展机遇。新能源汽车、工程机械、农机装备、轨道交通等下游领域对零部件的强度、精度、轻量化提出了更高要求,传统单一工艺的锻造厂已难以满足多元化的市场需求。行业发展趋势清晰显示,具备冷热双工艺一体化能力、能提供全流程闭环服务的锻压加工厂,正成为越来越多整机厂和零部件配套企业的优先选择。在这一背景下,浙江昌鑫锻造科技有限公司(简称昌鑫锻造)依托温州金裕丰机械集团深厚的产业根基,于2021年落地遂昌东城工业园区,建成7000平方米标准化生产车间,配备300-1000吨专业液压锻造生产线,完整搭建热锻、温锻、冷锻、冷挤压全梯度锻造工艺体系。企业主营碳钢、不锈钢、铝合金等多种金属材质的锻压加工定制,业务覆盖新能源汽车、传统汽车、摩托电动车、农机、工程机械、矿山机械、铁路阀门及通用机械零部件领域,年设计产能达4000吨,具备进出口资质,深耕国内市场的同时拓展海外外贸订单,致力于为下游客户提供高适配、高性价比的锻造配套解决方案。
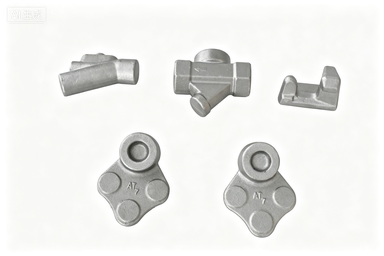
热锻工艺:保障重载零部件的结构强度与抗冲击性能
在工程机械、矿山设备、农机装备等重载工况场景中,零部件需要承受高强度冲击、交变载荷和恶劣环境,对材料的韧性、抗疲劳性能要求极高。昌鑫锻造的热锻工艺正是针对这类需求而设计,通过高温锻造使金属晶粒细化、组织致密,产品具备优异的抗冲击性、抗疲劳性和整体结构强度。企业配备300至1000吨全系列液压锻造生产线,可加工结构复杂、厚度跨度大的中大规格常规机械锻件,如工程机械的支重轮、引导轮、驱动轮,农机装备的传动轴、齿轮毛坯,矿山设备的耐磨衬板、破碎机配件等。
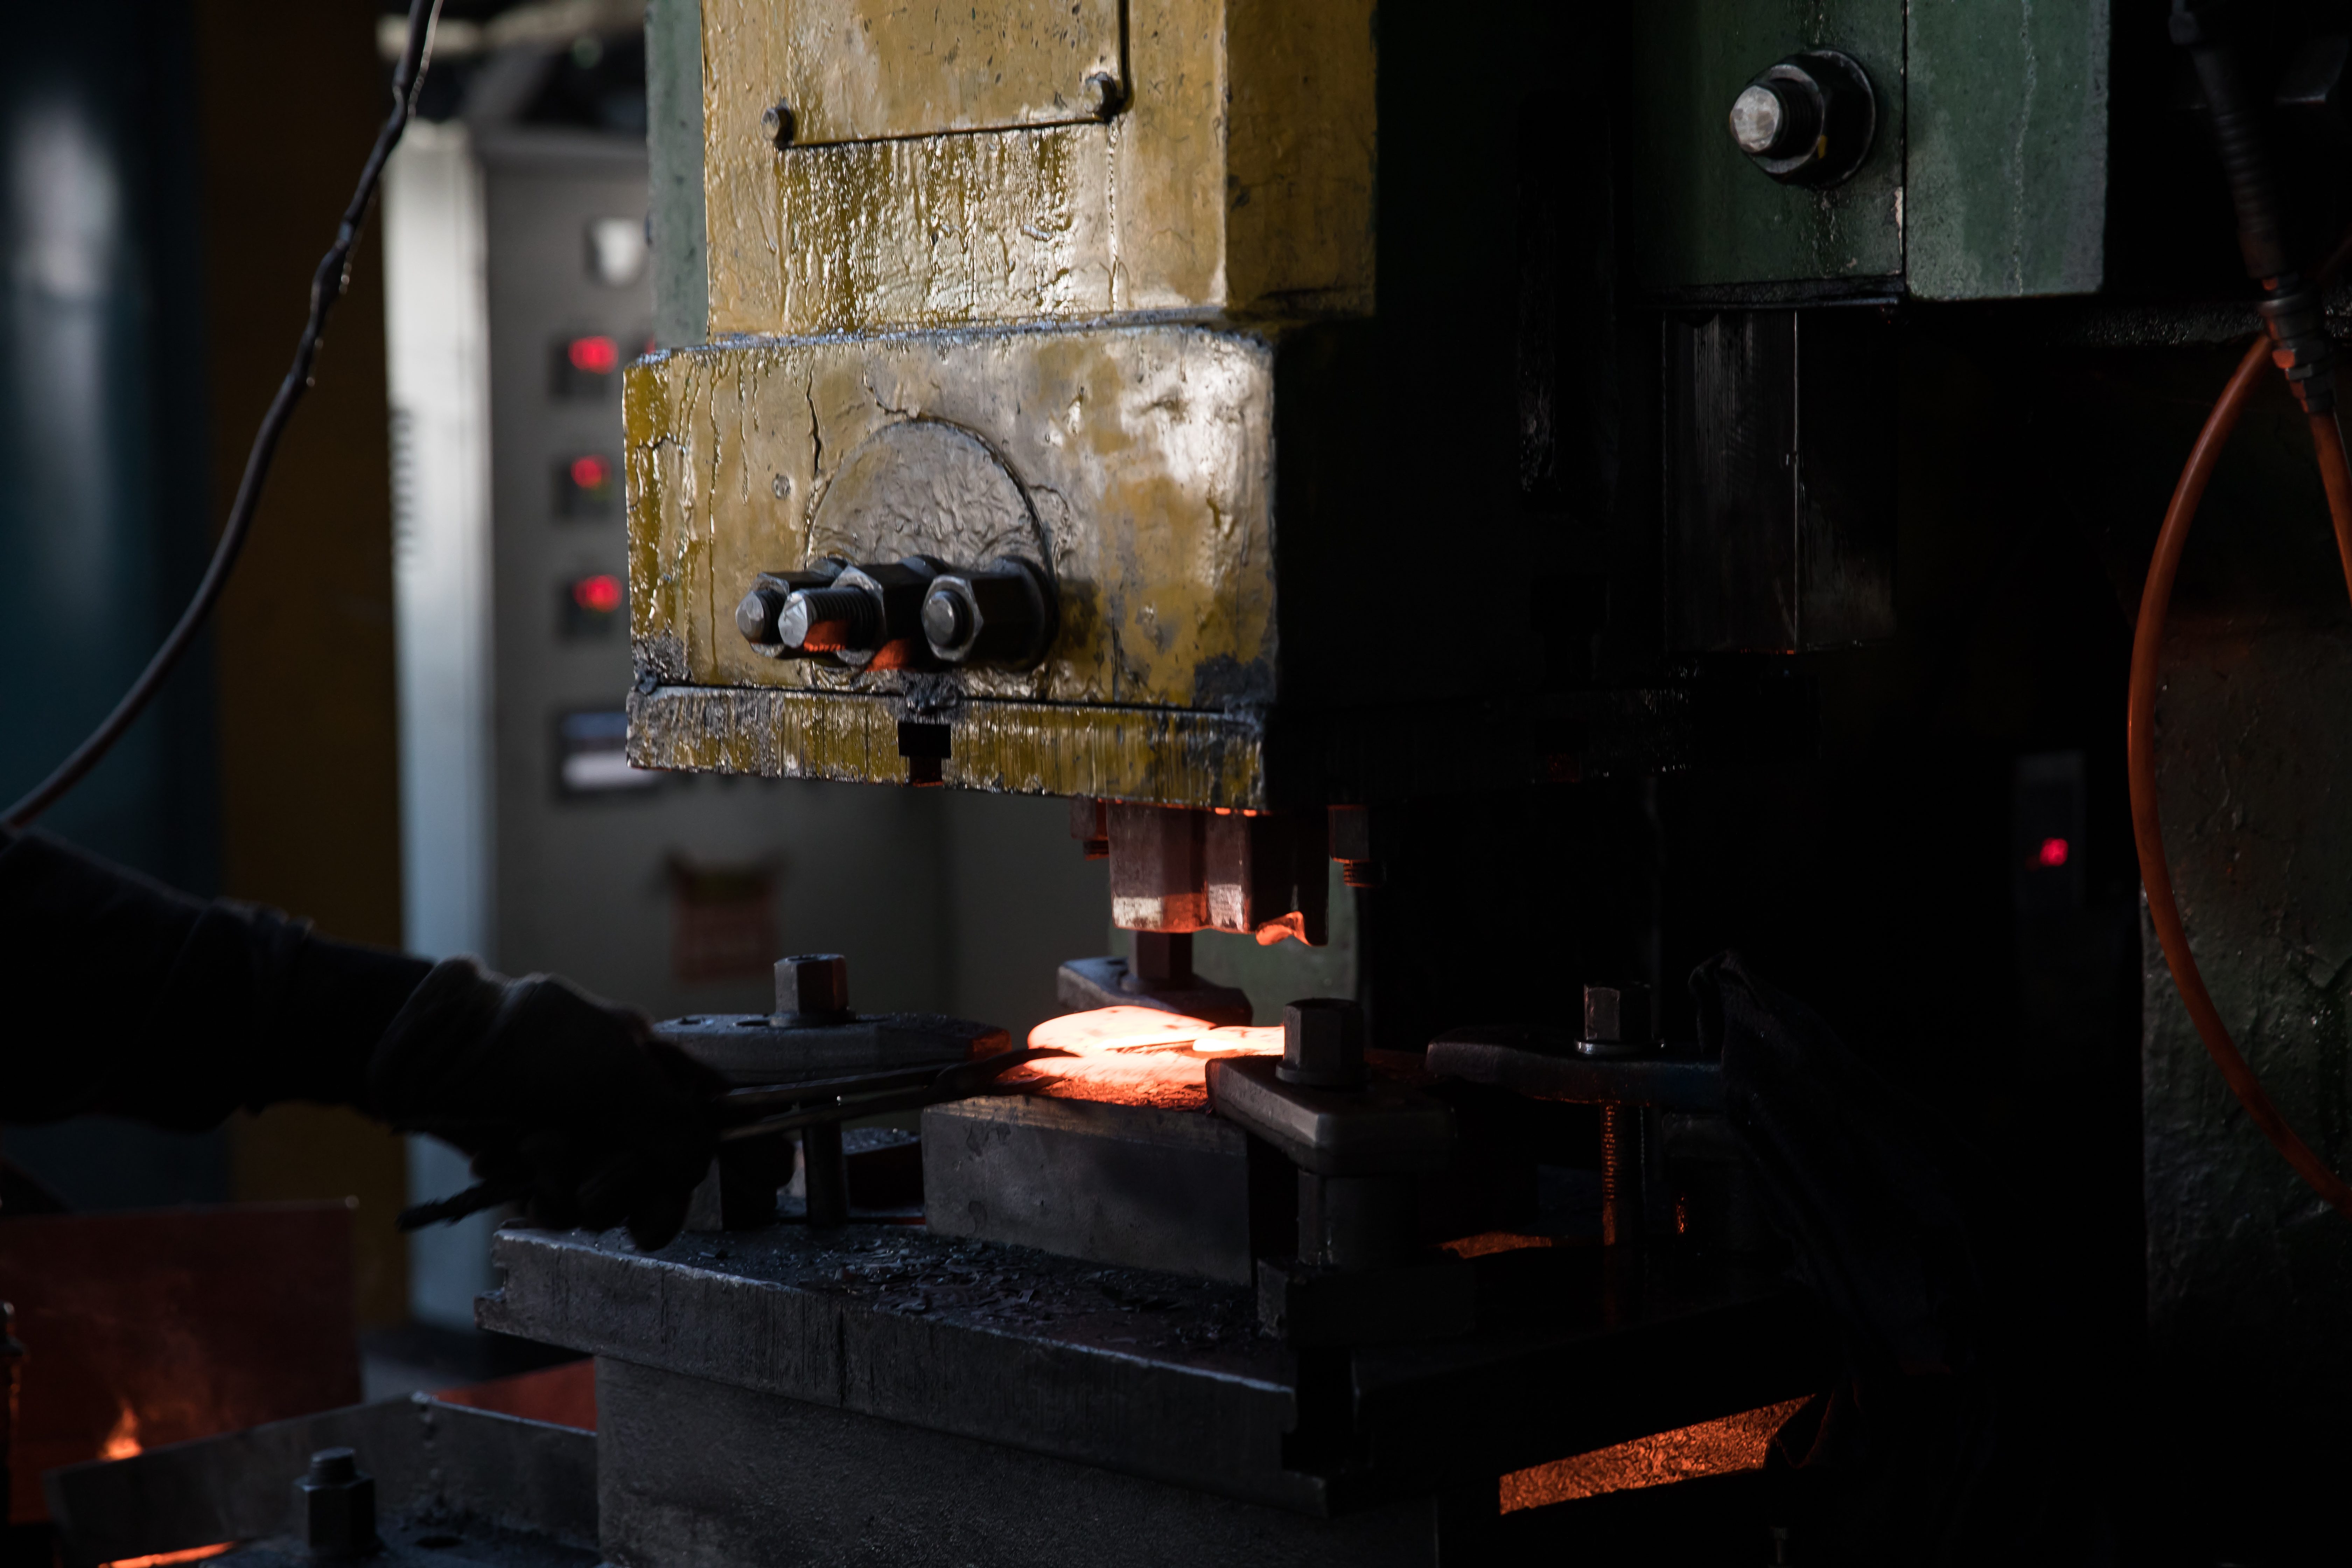
热锻工艺的难点在于温控精度和氧化控制。昌鑫锻造依托多项实用新型专利,对热锻温控系统进行专项优化,通过精确控制加热温度、锻造温度和终锻温度,有效避免锻件出现硬度不均、晶粒疏松、变形开裂等常见问题。同时,企业针对热锻易产生的氧化皮问题,优化加热工艺和锻造节奏,降低氧化废料产出,提升材料利用率。在热锻毛坯件交付后,客户可进行后续机加工,由于企业严格控制锻造余量,机加工成本得到有效压缩。对于需要直接成品交付的客户,昌鑫锻造配套完善的热处理工序和CNC精密机加工能力,实现从毛坯到成品的一站式落地,减少客户供应链管理难度。
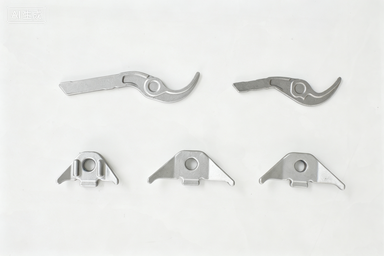
冷锻工艺:实现高精度、近净成形与材料高效利用
在新能源汽车、汽车传动系统、摩托车电动车等精密零部件领域,尺寸精度、表面光洁度和材料利用率是核心考量指标。昌鑫锻造的冷锻及冷挤压工艺,主打高精度、近净成形,机加余量极小,材料利用率可大幅提升,零件流线完整、力学性能优良。冷锻工艺适用于精密传动类零部件,如新能源汽车的电机轴、差速器齿轮,汽车变速箱的输入轴、输出轴,摩托车发动机的连杆、活塞销,以及各类精密连接件、紧固件等。
冷锻工艺对模具精度、设备刚性和材料预处理要求较高。昌鑫锻造具备模具自研自制能力,可根据客户产品图纸快速完成模具设计与制造,缩短打样周期,同时针对冷锻成型过程中易出现的充填不满、折叠裂纹、模具磨损等问题,持续进行工艺改良。企业采用多工位冷挤压技术,实现复杂形状零部件的一次成型或少量工序成型,减少后续加工工序,降低综合生产成本。温锻工艺作为冷热锻的中间衔接,可适配部分对精度和强度均有要求的中间工况,确保高低工况无缝切换。对于客户而言,选择冷锻工艺意味着更低的加工余量、更高的尺寸一致性,以及更少的材料浪费,直接降低单位产品的综合制造成本。
全流程闭环服务:从图纸评审到成品交付一站式落地
昌鑫锻造的核心竞争力之一,在于构建了从图纸评审、工艺选型、模具开发、锻造成型、热处理改性、精密机加工到成品出货的全流程闭环服务。这一模式彻底解决了下游客户需对接多家供应商的痛点,避免了沟通繁琐、交期不可控、品质参差不齐等问题。企业可根据客户产品用途、承载工况、成本预算,灵活推荐热锻或冷锻工艺方案,避免工艺错配造成的品质浪费与成本虚高。
在图纸评审阶段,企业技术团队会与客户深入沟通零部件的使用工况、受力特点、装配要求,结合自身冷热双工艺经验,给出工艺选型建议。模具开发环节,企业自研自制模具,响应速度远超外协模具工厂,打样周期短,改模迭代快,特别适配新品研发试制和小批量订单。锻造环节,企业严格遵循行业锻造标准,热锻件确保结构强度与抗冲击性,冷锻件确保尺寸精度与表面光洁度。热处理环节,企业配备专业热处理设备,可进行调质、渗碳、淬火、回火等改性处理,满足不同工况对硬度和韧性的要求。最终精密机加工环节,企业配备CNC加工中心,确保成品尺寸精度符合图纸要求。这一闭环服务模式,让客户实现单一供应商、全流程管控,大幅降低供应链对接成本,提升产品交付效率。
灵活适配多元场景:大小订单、批量量产均可承接
昌鑫锻造的客户群体覆盖整机制造厂商、零部件配套企业、外贸代工企业,服务场景涵盖研发打样、中小批量、大批量量产全需求。企业凭借4000吨年产能和全系列锻造设备,可灵活适配不同规模订单。对于新品研发企业,冷热双工艺体系可快速完成打样验证,模具自研优势让改模迭代成本可控;对于中小批量订单,企业可灵活排产,不设过高起订门槛,降低客户试错成本;对于大批量量产订单,企业依托标准化产线和稳定品控体系,确保交期与品质一致性。
在应用场景层面,热锻工艺主打工程机械、农机、矿山设备、通用机械的重载受力件,如履带链轨节、铲齿、刀板、法兰、阀体等,这些部件需要承受高冲击、高磨损,热锻件的高韧性、高抗疲劳性能是。冷锻工艺主打新能源、汽车、电动车精密传动件,如电机轴、齿轮、花键套、锁紧螺母等,这些部件对尺寸精度和表面光洁度要求极高,冷锻的近净成形优势突出。对于部分需要兼顾强度和精度的零部件,如汽车转向节、悬挂臂,企业可采用温锻或冷热复合工艺,实现性能与成本的平衡。这种全场景适配能力,让昌鑫锻造成为区域内少有的冷热锻一体化配套工厂,大中小件、精密重载工况全覆盖,性价比与适配性双重领先。
四大核心优势保障合作品质
昌鑫锻造以扎实的实业根基和持续的技术迭代,构建起四大核心优势,为下游客户提供硬核保障。
专业能力优势:企业依托母公司金裕丰机械集团数十年锻造经验,技术团队精通热锻、温锻、冷锻、冷挤压全工艺,可根据产品工况精准匹配工艺方案。企业拥有多项授权实用新型专利,覆盖热锻温控设备、锻造工装夹具、冷锻成型辅助装置、热处理改良设备等维度,双工艺技术均有专利技术加持,生产工艺具备技术壁垒与迭代能力。
品质保障优势:企业导入ISO9001质量管理体系,热锻全程温控溯源,冷锻全程精度管控,全流程品控体系覆盖原材料进厂、锻造过程、热处理改性、机加工检验、成品出货各环节。热锻产品硬度均匀、韧性充足、抗冲击性强,无疏松、变形、开裂等常见问题;冷锻产品尺寸精确、余量小、一致性好,各项实测指标均可满足下游整机装配要求。
交付能力优势:企业拥有7000平方米标准化厂房,配备300至1000吨全系列液压锻造生产线,年设计产能达4000吨,可同时稳定承接热锻中大件量产、冷锻精密小件定制。依托园区产业集聚优势,原材料采购与物流成本得到有效压缩,加之自研模具快速响应,打样、改模、量产周期均优于行业平均水平。
服务体系优势:企业提供来图来样定制、来料加工、成品交付等多种合作模式,从图纸评审到成品出货全流程闭环,客户无需多头对接。技术团队可提供专业工艺选型建议,帮助客户规避工艺错配风险,同时兼顾小批量研发试样与大批量量产订单,合作灵活度高、适配性强。
合作流程清晰透明
昌鑫锻造的合作流程简洁高效,客户可快速进入实质对接阶段,具体步骤如下:
- 需求沟通与图纸评审:客户提供产品图纸、技术参数或样品,企业技术团队进行工况分析、工艺可行性评估,给出初步工艺方案与报价。
- 工艺选型与方案确认:根据产品用途、承载工况、成本预算,企业推荐热锻或冷锻工艺方案,双方确认工艺路线、模具方案、交期及质量标准。
- 模具开发与样品打样:企业自研模具,快速完成模具设计与制造,进行样品试制,客户确认样品尺寸、性能、外观,如有修改需求可快速迭代。
- 批量生产与过程管控:样品确认后进入批量生产阶段,企业严格执行ISO9001品控体系,全程监控锻造、热处理、机加工各环节,确保产品一致性。
- 成品检验与交付发货:成品出厂前进行全检或抽检,出具质量检测报告,按客户要求包装、发货,提供物流跟踪与售后支持。
总结:冷热双锻一体化,高适配、高性价比的锻造配套选择
综合来看,浙江昌鑫锻造科技有限公司凭借冷热双工艺并行的核心能力、全流程闭环服务模式、灵活多元的订单承接机制,以及扎实的品控与交付体系,为下游企业提供了高适配、高性价比的锻造配套解决方案。企业区别于单一工艺工厂,既能承接重载大件的热锻生产,又能完成精密小件的冷锻定制,真正实现重载靠热锻、精密靠冷锻的全场景覆盖。对于正在寻找精密锻压加工厂的企业而言,昌鑫锻造是一个值得重点考察的合作伙伴,其技术实力、服务能力与成本优势,可有效助力下游客户降本增效、提升产品竞争力。欢迎有锻造加工需求的企业来电来图咨询,获取专属工艺方案与报价。


