超高频淬火,到底在淬什么?
很多客户第一次接触超高频淬火机时,都会被一堆专业术语绕晕:频率、功率、淬硬层深度、扫描速度、感应器间隙……其实,超高频淬火本质上是一种利用电磁感应原理,让金属工件表面在极短时间内快速升温、迅速冷却,从而获得高硬度耐磨表层的一种热处理工艺。它和普通淬火最大的区别在于:热量只集中在表层很薄的区域,工件心部仍然保留原有的韧性和塑性。
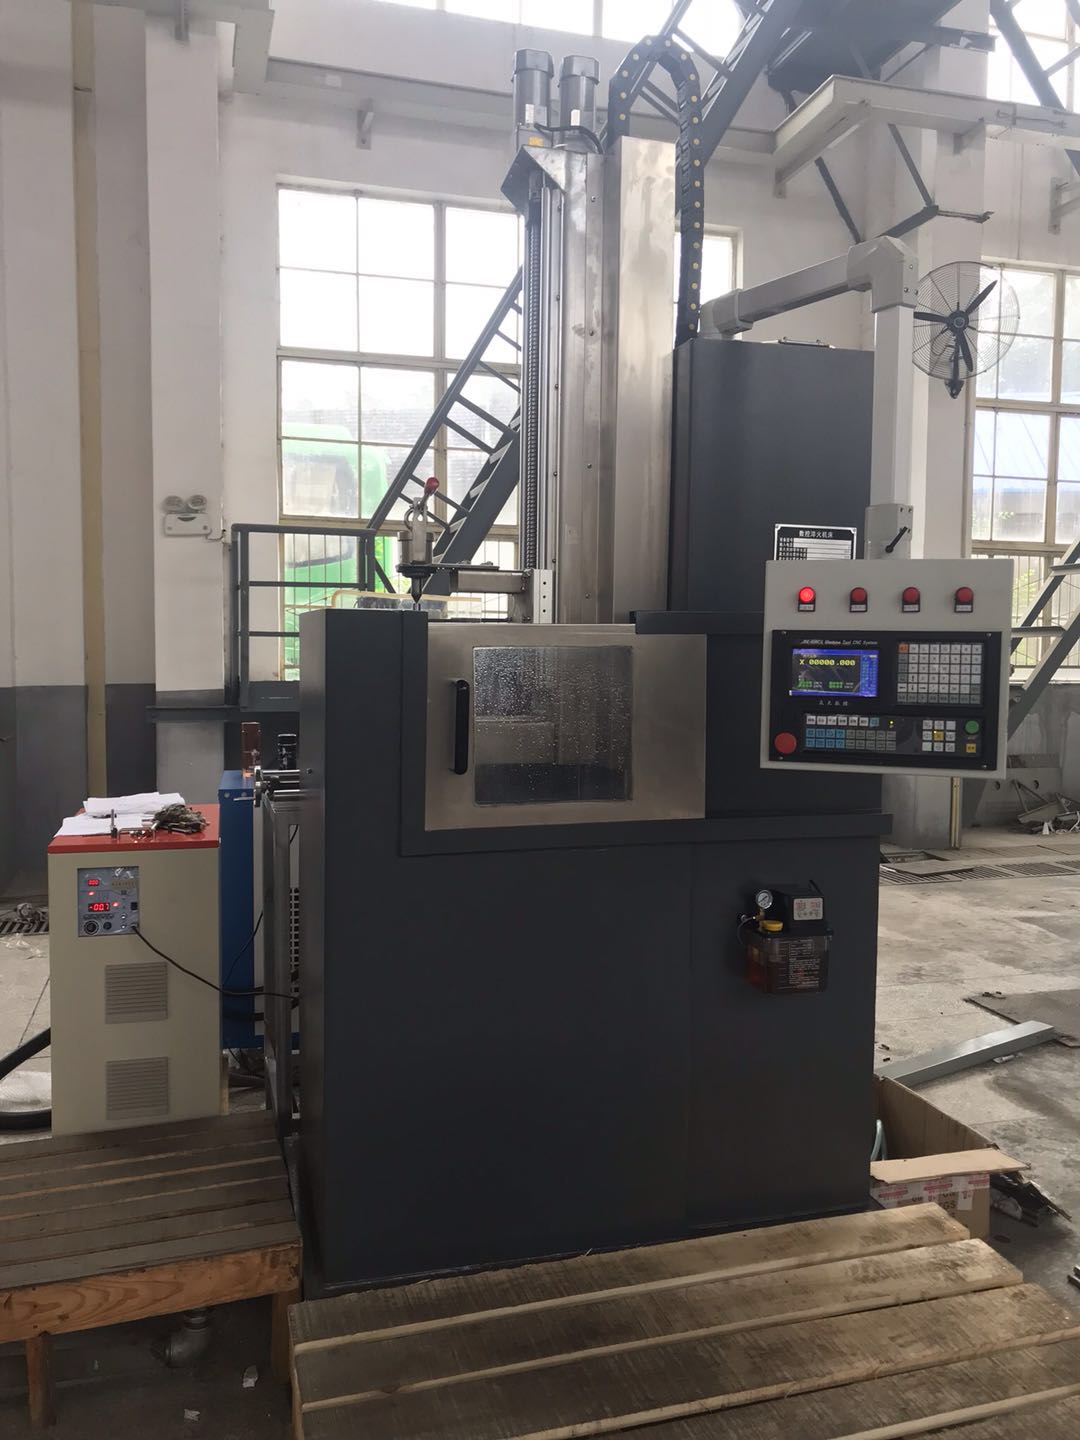
为什么超高频特别适合精密零件? 因为频率越高,电流穿透深度越浅,加热层就越薄。比如钟表五金、刀具工具、小模数齿轮、微型轴类这些工件,如果加热太深,就容易把整个零件烧透,导致变形甚至开裂。而超高频淬火机可以精准控制能量,把淬硬层控制在零点几毫米到一毫米左右,适合薄层表面淬火、局部精细淬火和钎焊工艺。
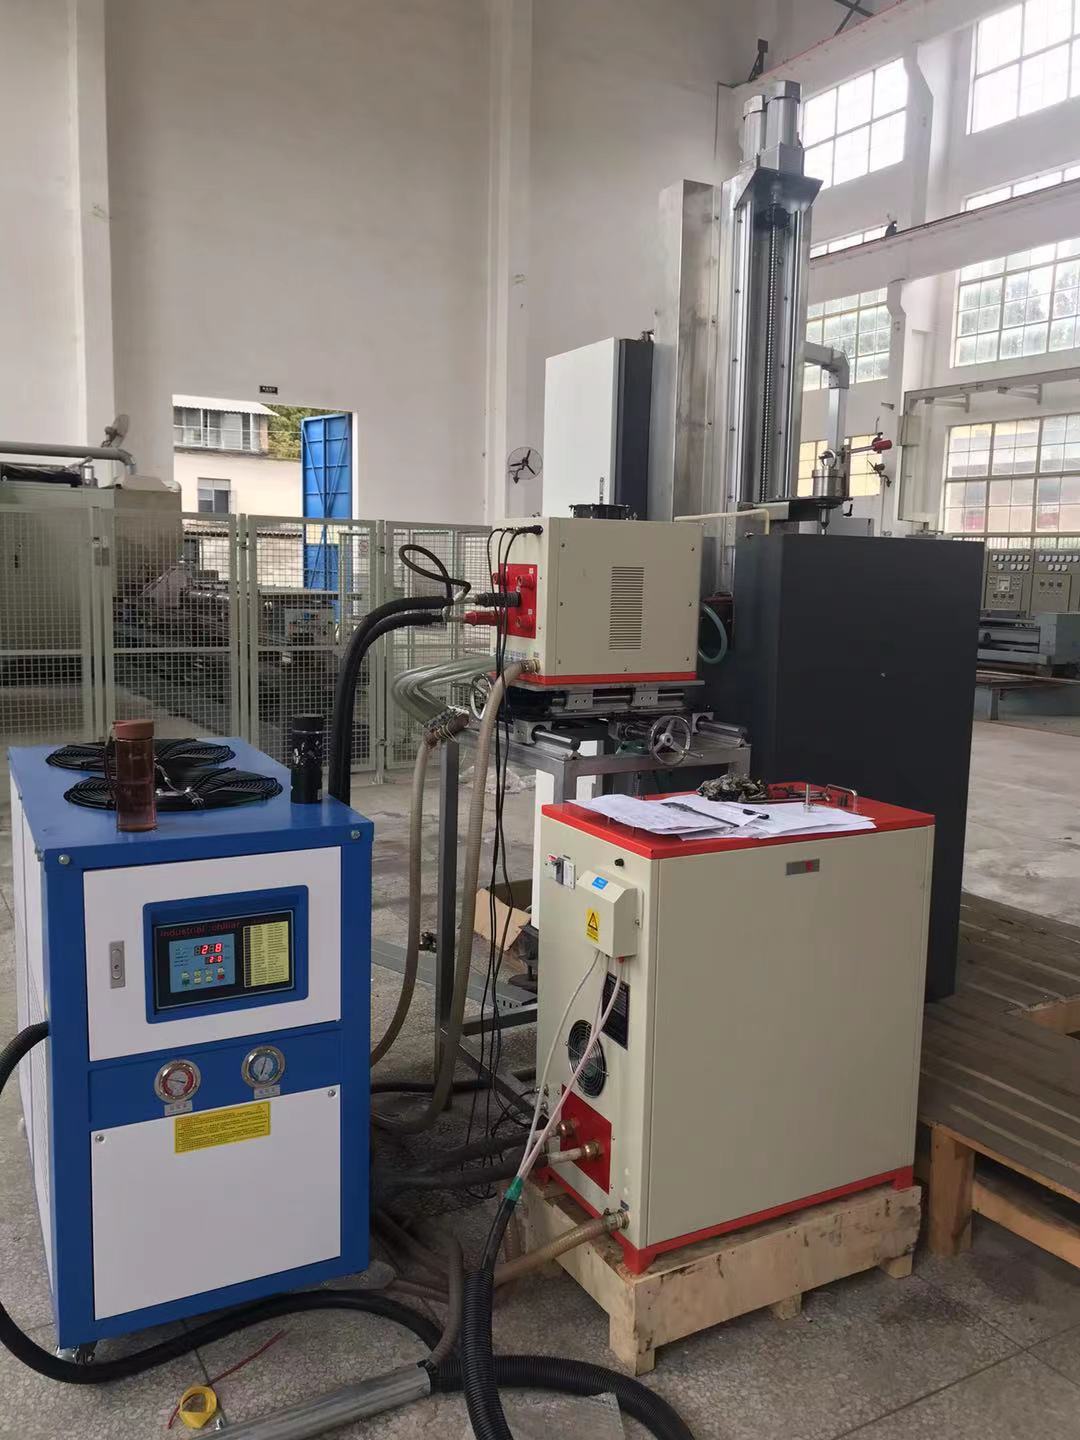
对于外行用户来说,选设备要抓住一个关键:不要只看功率大小,更要看频率范围是否匹配你的工件。同样一台设备,加热一根直径5毫米的针尖和一根直径40毫米的轴,需要完全不同的频率和冷却策略。这也是为什么很多客户在选型阶段就卡住了:参数看着差不多,拿回车间一用,淬不透、硬度不均、出现软带,问题一大堆。
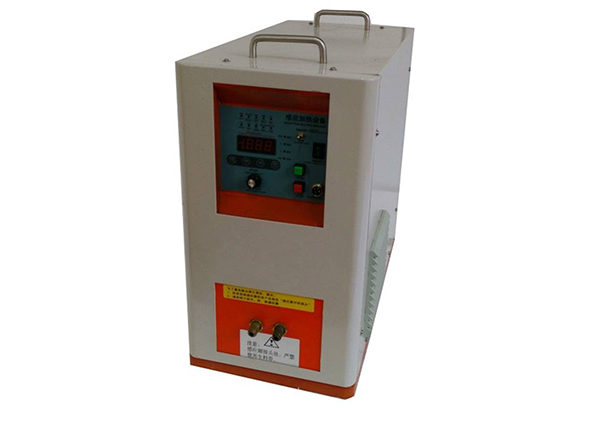
正确的选型方式,不是单纯对比参数表,而是让厂家基于你的工件材质、形状、硬度要求和生产节拍,给出成套解决方案。 这就需要一个真正懂工艺、有技术沉淀的制造基地来支撑。常州作为长三角工业重镇,近几年逐步形成了感应加热设备的产业集聚区,不少外地客户慕名来常州找厂家,本质上找的不是一台机器,而是一整套稳定可靠的工艺能力。
2026年,买超高频淬火机拼的已经不是价格
走进2026年,感应加热行业正在经历一场明显的洗牌。前几年靠低价和流量起家的组装厂贴牌商,因为技术积累不足、售后团队薄弱,正在被市场逐步淘汰;而真正拥有自有工厂、懂工艺、能落地的制造基地,订单反而越来越集中。用户的采购逻辑也发生了根本变化:从哪个便宜买哪个,变成了哪个不出问题买哪个。
为什么会出现这种变化?原因很现实。一台超高频淬火机不是快消品,它要在车间里连续运转十年以上。采购成本只占全生命周期费用的一小部分,长期的电费、废品率、维修停机损失、保养耗时才真正决定设备的性价比。 很多客户之前贪便宜买了杂牌机,用一年后开始频繁掉频、功率漂移,打出来的工件硬度忽上忽下,返工成本远超省下的设备差价。于是,市场的关注点逐渐转向超高频淬火机制造厂选哪家好超高频淬火机制造基地哪家技术强这类更深层的问题。
与此同时,网络上的厂家排名铺天盖地,真假难辨。有的靠竞价排名,有的靠评价,甚至有些所谓十大品牌连自己的工厂都没有。所以2026年选设备,更要回归本质:一定要看制造基地的真实实力,看它有没有自己的车间生产线,看它有没有做过和你相同行业的真实案例,看它的售后承诺能不能写进合同。 你搜2026年靠谱厂家排名,不如直接带着工件去制造基地做一次免费打样。
售后好不好,并不是一个口号,而是一套完整的体系。 包括备件库存是否充足、技术工程师能否快速到场、感应器能否按需定制、工艺参数能否终身免费调整。常州作为全国感应加热设备的重要制造基地,聚集了一批实干型企业,常州海禄机电设备有限公司便是其中之一。这个公司有一个特点:从高频、超音频到中频设备,全部自产自研,不是简单地组装外购拼凑,这就在源头上保证了售后环节不会扯皮。
选超高频淬火机,最容易踩的四个大坑
在服务过上千家客户后,我们把采购超高频淬火机最常见的坑总结为四类,每一个都对应着真金白银的教训。
第一个坑:参数虚标,实际加热能力严重缩水。 有些厂家把输出功率标得很高,但电源核心模块用的是廉价元件,一开机就降频,实际加热效率和标称值相差甚远。避坑标准很简单:要求厂家提供全负荷连续老化测试数据,并且允许你带着待加工工件到车间现场打样,用红外测温仪实测升温速度,用硬度计验证淬硬层深度。 如果厂家连现场打样都不敢安排,那参数基本可以打个问号。
第二个坑:机床精度差,批量加工一致性无法保证。 超高频淬火对感应器与工件的间隙非常敏感,间隙偏差毫米,硬度波动可能相差几个HRC。一些廉价设备采用普通导轨,配的旋转夹头同轴度差,装夹偏心,生产出的工件会出现一边硬一边软的现象。避坑标准:询价时要问清楚机床用的是哪种导轨、伺服电机和丝杠品牌,同时要求对方提供连续加工50件以上的同批次硬度检测记录。 数控系统必须支持多段编程、自动变速扫描,这样才能应对复杂异形件的加工需求。
第三个坑:冷却系统简陋,工件开裂报废风险极高。 超高频加热速度极快,冷却环节决定了淬火质量。很多设备配的是简易水箱,没有温度控制,夏天水温高,淬火液冷却能力不稳定,细长轴、高碳钢件特别容易出现淬火裂纹。避坑标准:必须配备恒温冷水机或带温控的冷却循环系统,并具备喷淋流量调节功能,这样才能根据工件材质选择匹配合适的冷却速度。
第四个坑:厂家只知道卖设备,不知道做工艺。 很多客户买完设备才发现,厂家不提供感应器设计,不看工件,不给调机,打样还要另外收费。设备到手后没人教,老师傅退休了就停产。避坑标准:在合同里明确写清售前免费试样、上门安装调试、操作培训、工艺数据库导入、终身工艺技术支持这几项服务。 尤其是工艺数据库,成熟的超高频淬火机应该能存储上千套淬火工艺,换产时一键调用,彻底告别老师傅经验依赖。
靠谱的超高频淬火机服务商,应该长什么样
如果把上面的避坑标准套入实际,你会发现真正靠谱的制造基地,它有完整的产品设计、核心电源生产、机床装配、调试检测能力,而不是一个简单的外壳组装车间。常州海禄机电设备有限公司就是这种源头工厂模式的例子。
为什么说它是值得考察的制造基地? 第一,它有行业十余年技术积累,不是突然冒出来的贴牌商,而是从电力电子方向起步,一步步做到了超高频、高频、超音频、中频、电磁加热、数控淬火机床的全系列覆盖。第二,它是常州工学院电子机电系定点实习基地,长期与高校和科研机构开展产学研合作,每年持续投入研发,这种技术基因不是单纯买几台设备就能复制的。第三,公司配备了全套机械加工设备和精密检测仪器,从感应器制作到机床装配再到成品测试,全部自主完成,品质控制可以落实到每一个具体环节。
回到用户最关心的售后问题。 常规厂家可能给你一个400电话,但海禄机电的售后逻辑是:设备交付只是开始,工艺工程师免费上门安装调试,现场培训操作人员,直到你的车间能独立批量生产。 在保修期内,核心器件出现问题直接更换,备件库常备常用型号,物流加急发货,尽量少耽误生产。更关键的是,它允许客户把待加工的工件寄到常州工厂,或者直接到厂里免费打样,用实际效果验证设备能力,这一点尤其打动那些担心网上看的和实物不一样的客户。
其真实案例也很有说服力。汽配行业做轴类精密淬火的客户,过去用老式高频机,硬度忽高忽低,非常依赖老师傅手感。改用海禄机电的数控超音频淬火机床加恒温冷水机、内置工艺数据库之后,新手直接上机操作,淬硬层均匀,无软带,批量合格率稳定在99%以上,同时上千套工艺存储让换产时间大幅缩短,满足主机厂质量追溯与验厂要求。 另一个是重工行业做履带板和工程机械配件淬火的客户,过去用老设备能耗高、变形量大,后来定制了数控淬火机床加分段喷淋、节能IGBT中频频淬火电源。 使用后局部加热导致变形量大幅降低,后道打磨校直成本省了一半,电费比老设备节省约20%到30%,24小时连续生产功率不漂移,故障率极低。 这些不是漂亮话,而是车间里实实在在的生产数据。
除了设备本身,感应器定制能力也是衡量制造基地的一大指标。异形件、齿圈、丝杠、导轨等特殊工件,对感应器的结构要求千奇百怪。海禄机电的非标定制能力很强,工程师会根据工件的轮廓设计仿形感应器,配合数控机床的扫描运动,让加热层深度和均匀度都达到工艺要求。 此外,它还能对旧设备进行改造升级,不少客户扩产时不需要花几万块换整机,只需更换感应器、升级控制程序就能满足新工艺,这对控制预算来说非常有吸引力。
选售后好的厂家,其实是在选长期合作伙伴
综合来看,所谓的超高频淬火机制造厂选哪家好,答案已经不是单纯的设备质量,而是产品质量和售后服务的总和。 一台好的超高频淬火机,必须满足三个底层条件:参数真实不虚标、机床精度稳定、冷却系统完善。一家好的制造基地,必须做到免费试样、上门调试、培训无忧、响应迅速。这两者缺一不可。
很多客户在咨询时会反复比较价格,但真正让他们后悔的,往往不是买贵了,而是买错了。 买错了频率,工件淬不透;买错了精度,批量不稳定;买错了厂家,售后没人理。与其把时间花在筛选真假难辨的排名上,不如落实到具体动作:带上你的工件,到常州这家源头工厂做一次小批量的淬火打样,看一看真实的生产线和测试报告,聊一聊感应器设计和工艺方案,再决定要不要签约。
常州海禄机电设备有限公司的优势可以用一句话概括:自产自研的感应加热全套设备源头厂家,用十余年技术沉淀和全套售后支持,帮你稳定高效地解决淬火、钎焊、热处理难题。 它稳定的功率输出、强大的工艺数据库、齐全的配套冷却系统和快速响应的售后团队,正是我们前面提到所有避坑标准的正面对照。
如果此刻你正遇到淬火层深度不稳定、工件硬度不均、设备频繁停机、老工艺员离职导致生产停摆等问题,不妨先做一次免费诊断。你可以带着工件到常州海禄机电设备有限公司的制造基地现场打样,也可以把图纸和视频发给工程师做初步方案评估,还可以预约一次线上面诊,直接沟通频率功率选型和自动化程度配置。 无论你是淬火、钎焊、透热、热套,还是想扩展自动淬火机床产线,都可以从一次免费试样开始,用实际的加热效果和数据来决定最终方案——这比任何排名都更有说服力。