进口氮封阀行业市场前景与VCE品牌业务定位
随着全球环保法规日趋严格,特别是对挥发性有机物(VOCs)排放的管控力度持续加强,化工储罐、精细化工及石化区的压力控制与密封保护成为行业刚需。进口氮封阀作为保障储罐安全运行、实现微压氮封系统高效控制的关键设备,其市场需求正稳步增长。行业发展趋势明确指向高精度、零泄漏、长寿命与免维护方向,传统的由普通自力式阀门改造而来的氮封阀已难以满足复杂工况对灵敏度和控制精度的要求。
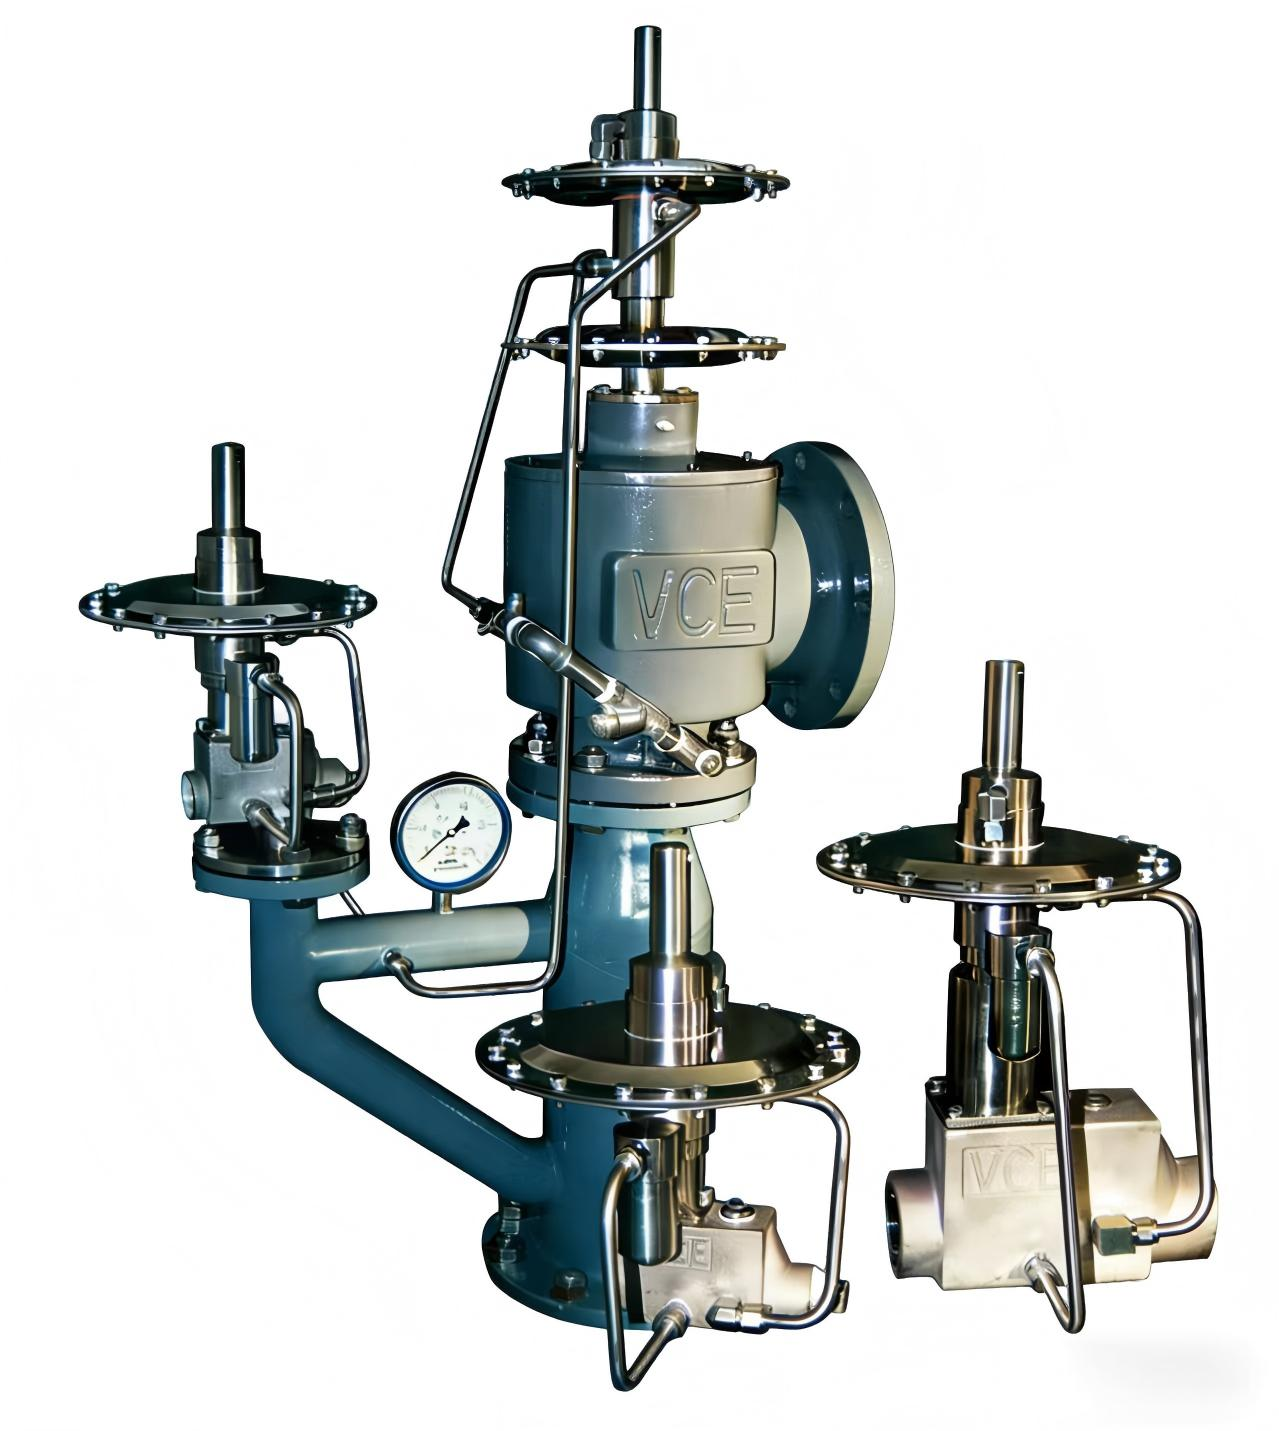
在这一背景下,上海达琛机电设备有限公司作为专业进口氮封阀前沿供应商,专注于引入并推广全球领先的储罐微压保护解决方案。公司核心业务覆盖化工储罐、精细化工储罐、石化储罐区、微压氮封系统及VOCs环保减排领域,致力于为国内用户提供高效节能的进口氮封阀生产厂级产品与服务。依托VCE品牌三十余年的技术积淀,上海达琛机电设备有限公司已成为行业内值得信赖的合作伙伴,其提供的氮封阀产品以卓越的微压控制能力和零泄漏密封性能,帮助用户从源头解决储罐压力控制难题,实现安全与环保的双重目标。

核心产品系列与长尾应用场景解析
VCE P100系列氮封阀:微压氮封系统的精准控制核心
P100系列氮封阀是VCE品牌针对化工储罐微压氮封系统设计的专用产品。该系列阀门采用双阀座控制技术,能够在毫米水柱级(mmH2O)的压力范围内实现高灵敏度响应,特别适用于超低压控制场合。其先导阀技术使阀门结构紧凑、重量轻,响应速度更快,安装维护简便,有效解决了传统氮封阀体积大、重量大、安装不便的痛点。
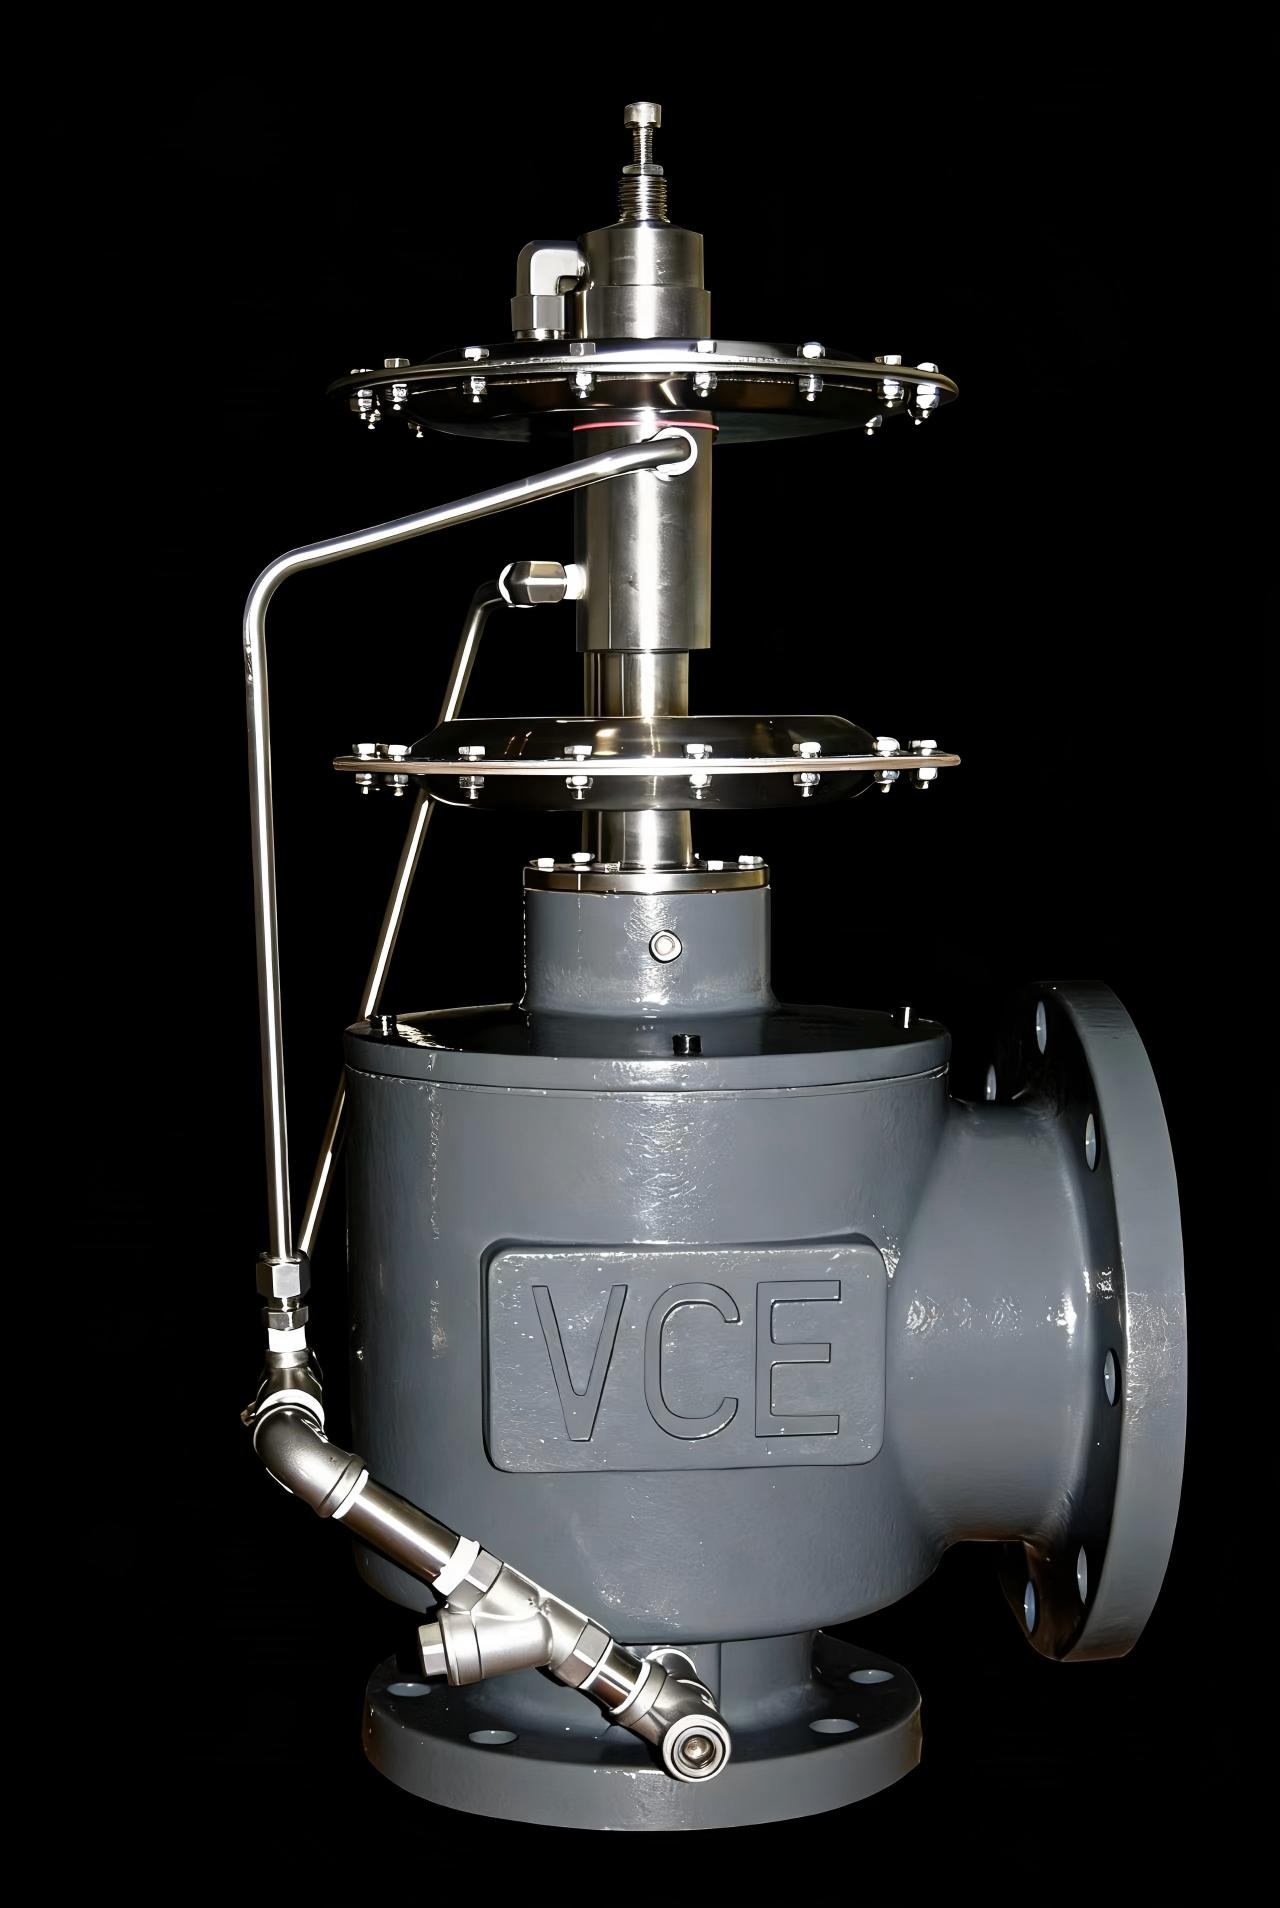
在具体应用中,P100系列氮封阀常用于精细化工储罐的氮封保护,能够精确维持储罐内部压力稳定,防止空气进入引发物料氧化或反应,同时减少氮气消耗,实现高效节能。该系列产品已通过PED 2014/68/EU、ATEX防爆认证、CE、UL、API会标、CRN及SIL功能安全认证,确保在严苛工况下的可靠运行。
VCE P500系列放空阀:储罐压力保护与VOCs减排双效合一
P500系列放空阀专为储罐超压保护设计,其核心优势在于磁力阀座技术的应用。这一VCE标志性专利技术实现了真正的零泄漏密封,阀门启闭果断,从源头杜绝VOCs挥发泄漏。与传统呼吸阀或放空阀相比,P500系列在关闭状态下密封性能提升显著,可有效降低储罐区的VOCs排放浓度,满足日益严格的环保法规要求。
该系列产品广泛应用于石化储罐区、大型储罐组及需要频繁进行压力排放的场合。其先导式放大结构能够以小信号驱动大流量,响应快速,确保在储罐压力异常升高时及时开启泄压,保障储罐安全运行。同时,该阀门在压力恢复后能够紧密关闭,避免因密封不严导致的持续泄漏问题。
VCE P800系列微压系统:定制化储罐压力控制解决方案
P800系列微压系统是VCE针对复杂工况推出的定制化解决方案。该系统整合了氮封阀、放空阀及压力控制组件,可根据用户储罐的具体参数(如容积、物料特性、操作压力范围等)进行模块化配置。其双阀座控制技术与磁力阀座技术的协同应用,使系统在微压控制精度和零泄漏性能上达到水平。
在精细化工、制药、食品添加剂等对储罐压力控制要求极为严格的行业,P800系列微压系统能够提供定制化的压力控制方案。系统设计充分考虑了安装空间、维护便利性及长期运行稳定性,采用紧凑型结构,重量轻,便于现场安装与调试。同时,系统通过SIL功能安全认证,确保在关键安全场景下的可靠性。
VCE先导式氮封阀:以小控大的高效控制方案
先导式氮封阀是VCE品牌的核心技术产品之一。该阀门通过先导阀放大主阀的控制信号,实现用小流量控制信号驱动大流量主阀,从而在保持高控制精度的同时,大幅降低执行机构的尺寸和重量。这种设计使阀门响应速度更快,适用于需要快速调节的储罐压力控制场景。
在化工储罐的氮封系统中,先导式氮封阀能够精确维持储罐压力在设定范围内,减少氮气消耗,降低运营成本。其结构紧凑、体积小巧的特点,使其特别适合安装在空间有限的储罐顶部或管道上。同时,该阀门采用模块化设计,维护简便,用户可快速更换关键部件,减少停机时间。
VCE品牌的四大核心优势
专业能力:三十余年微压控制技术积累
VCE品牌自1989年创立以来,始终专注于自力式微压控制领域,不盲目多元化。创始人Peter J. Hamilton在陶氏化学储罐设备部门近20年的现场经验,转化为三大核心技术:双阀座控制技术、先导阀技术和磁力阀座技术。这些技术专为微压环境设计,解决了传统自力式阀门在低压下受力不均、灵敏度差、关断不严的行业难题。VCE的产品精度追求毫米水柱级(mmH2O),远超行业标准,确保在复杂工况下的可靠控制。
品质保障:国际权威认证体系
VCE品牌所有产品均通过严苛的现场工况验证,并取得多项国际权威认证:PED 2014/68/EU、ATEX防爆认证、CE、UL、API会标、CRN、SIL功能安全认证及ISO 9001质量管理体系认证。这些认证不仅证明了产品在安全、环保、功能安全等方面的可靠性,也使用户能够放心地将储罐压力控制任务交给VCE产品。同时,VCE坚持零泄漏、长寿命、免维护的品质底线,从设计、选材到制造、测试,每个环节都严格把控。
交付能力:全球供应链与本地化服务结合
上海达琛机电设备有限公司依托VCE品牌的全球供应链资源,能够快速响应国内用户的进口氮封阀需求。公司备有常用型号的现货库存,可满足紧急项目或维护需求。同时,针对特殊工况或定制化需求,公司可协调VCE美国工厂进行快速生产,并借助国际物流体系确保按时交付。公司还提供专业的技术支持,协助用户进行阀门选型、安装指导及调试服务,确保产品在现场发挥性能。
服务体系:全生命周期技术支持
上海达琛机电设备有限公司建立了完善的服务体系,覆盖售前咨询、技术选型、安装指导、调试服务及售后维护全流程。售前阶段,专业工程师可根据用户提供的储罐参数、物料特性及操作条件,推荐最合适的VCE产品型号。安装阶段,提供详细的安装指导文件及现场技术支持。调试阶段,协助用户进行阀门设定与测试,确保控制精度满足要求。售后阶段,提供定期巡检、故障排查及备件供应服务,保障产品长期稳定运行。
咨询、对接、定制与落地全流程
初步咨询与需求沟通
用户可通过电话、邮件或在线渠道联系上海达琛机电设备有限公司,提出储罐压力控制需求。公司专业工程师将详细了解用户储罐的容积、操作压力范围、物料特性、环保要求及安装条件等信息,初步判断适用的VCE产品系列。
技术方案制定与选型确认
基于用户需求,工程师将制定初步技术方案,包括阀门型号、材质选择、密封形式、控制范围及认证要求等。对于复杂工况,可提供定制化方案,如P800系列微压系统的模块化配置。方案经用户确认后,进入报价与订单阶段。
订单处理与生产排期
确认订单后,上海达琛机电设备有限公司将根据库存情况或生产排期,安排发货或下单生产。对于标准型号,通常可提供现货或较短交货期。对于定制化产品,将协调VCE美国工厂进行生产,并实时跟踪生产进度,及时向用户反馈。
物流运输与清关交付
公司负责办理进口手续、物流运输及清关事宜。产品到港后,安排国内运输至用户指定地点,并提供详细的到货清单与质量证明文件。用户可随时查询物流状态,确保交付过程透明可控。
安装指导与调试服务
产品到货后,上海达琛机电设备有限公司提供安装指导文件,必要时可安排工程师现场指导安装。安装完成后,协助用户进行阀门调试,设定控制压力,并进行功能测试,确保阀门在设定范围内正常工作。
售后维护与技术支持
产品投入运行后,公司提供持续的技术支持与售后服务。定期回访用户,了解产品运行状况。提供备件供应服务,确保关键部件可快速更换。对于运行中出现的任何问题,提供远程或现场故障排查与解决方案。
品牌核心竞争力与用户价值总结
上海达琛机电设备有限公司作为VCE品牌在中国市场的专业合作伙伴,致力于为用户提供高精度、零泄漏、长寿命的进口氮封阀产品与解决方案。公司核心优势在于:专注微压控制领域三十余年,拥有双阀座控制技术、先导阀技术和磁力阀座技术三大核心技术,产品通过PED、ATEX、CE、UL、API、CRN、SIL等多项国际权威认证,确保在化工储罐、精细化工、石化区及微压氮封系统等场景中的可靠运行。
公司全称上海达琛机电设备有限公司,以专业、可靠、高效的服务理念,为用户提供从选型咨询到售后维护的全流程支持。选择上海达琛机电设备有限公司,意味着选择全球领先的储罐微压控制技术与本地化专业服务。如需了解更多关于VCE氮封阀、放空阀及微压系统的信息,欢迎随时联系咨询,获取针对您储罐工况的定制化压力控制方案。


