找电子设备外壳加工,不少采购拿到报价都会疑惑:为什么同一款外壳,不同厂家报价能差出好几倍?只看低价拿货,到货后发现孔位不对装不上、表面有色差要返工,反而额外花了更多成本。
其实外壳加工不是标准化快消品,从标准选型到非标定制,不同的加工路径、工序处理、装配要求,都会影响最终的成本和使用效果。只盯着报价高低做判断,很容易掉进低价买、高价修的坑,今天我们就聊清楚,采购设备外壳时,除了价格还要确认哪些加工细节,帮你避开后续的装配和交付坑。

双硬核把控,先确认加工路径适配性 选对加工方式,才能平衡成本和需求。
不是越便宜的加工方式越好,也不是越复杂的方案越靠谱,适合你项目阶段和产品结构的加工路径,才是能帮你省成本降风险的选择。很多时候拿到低价壳子用不了,本质就是选错了加工路径,用标准外壳硬套复杂结构,自然会出现各种适配问题。
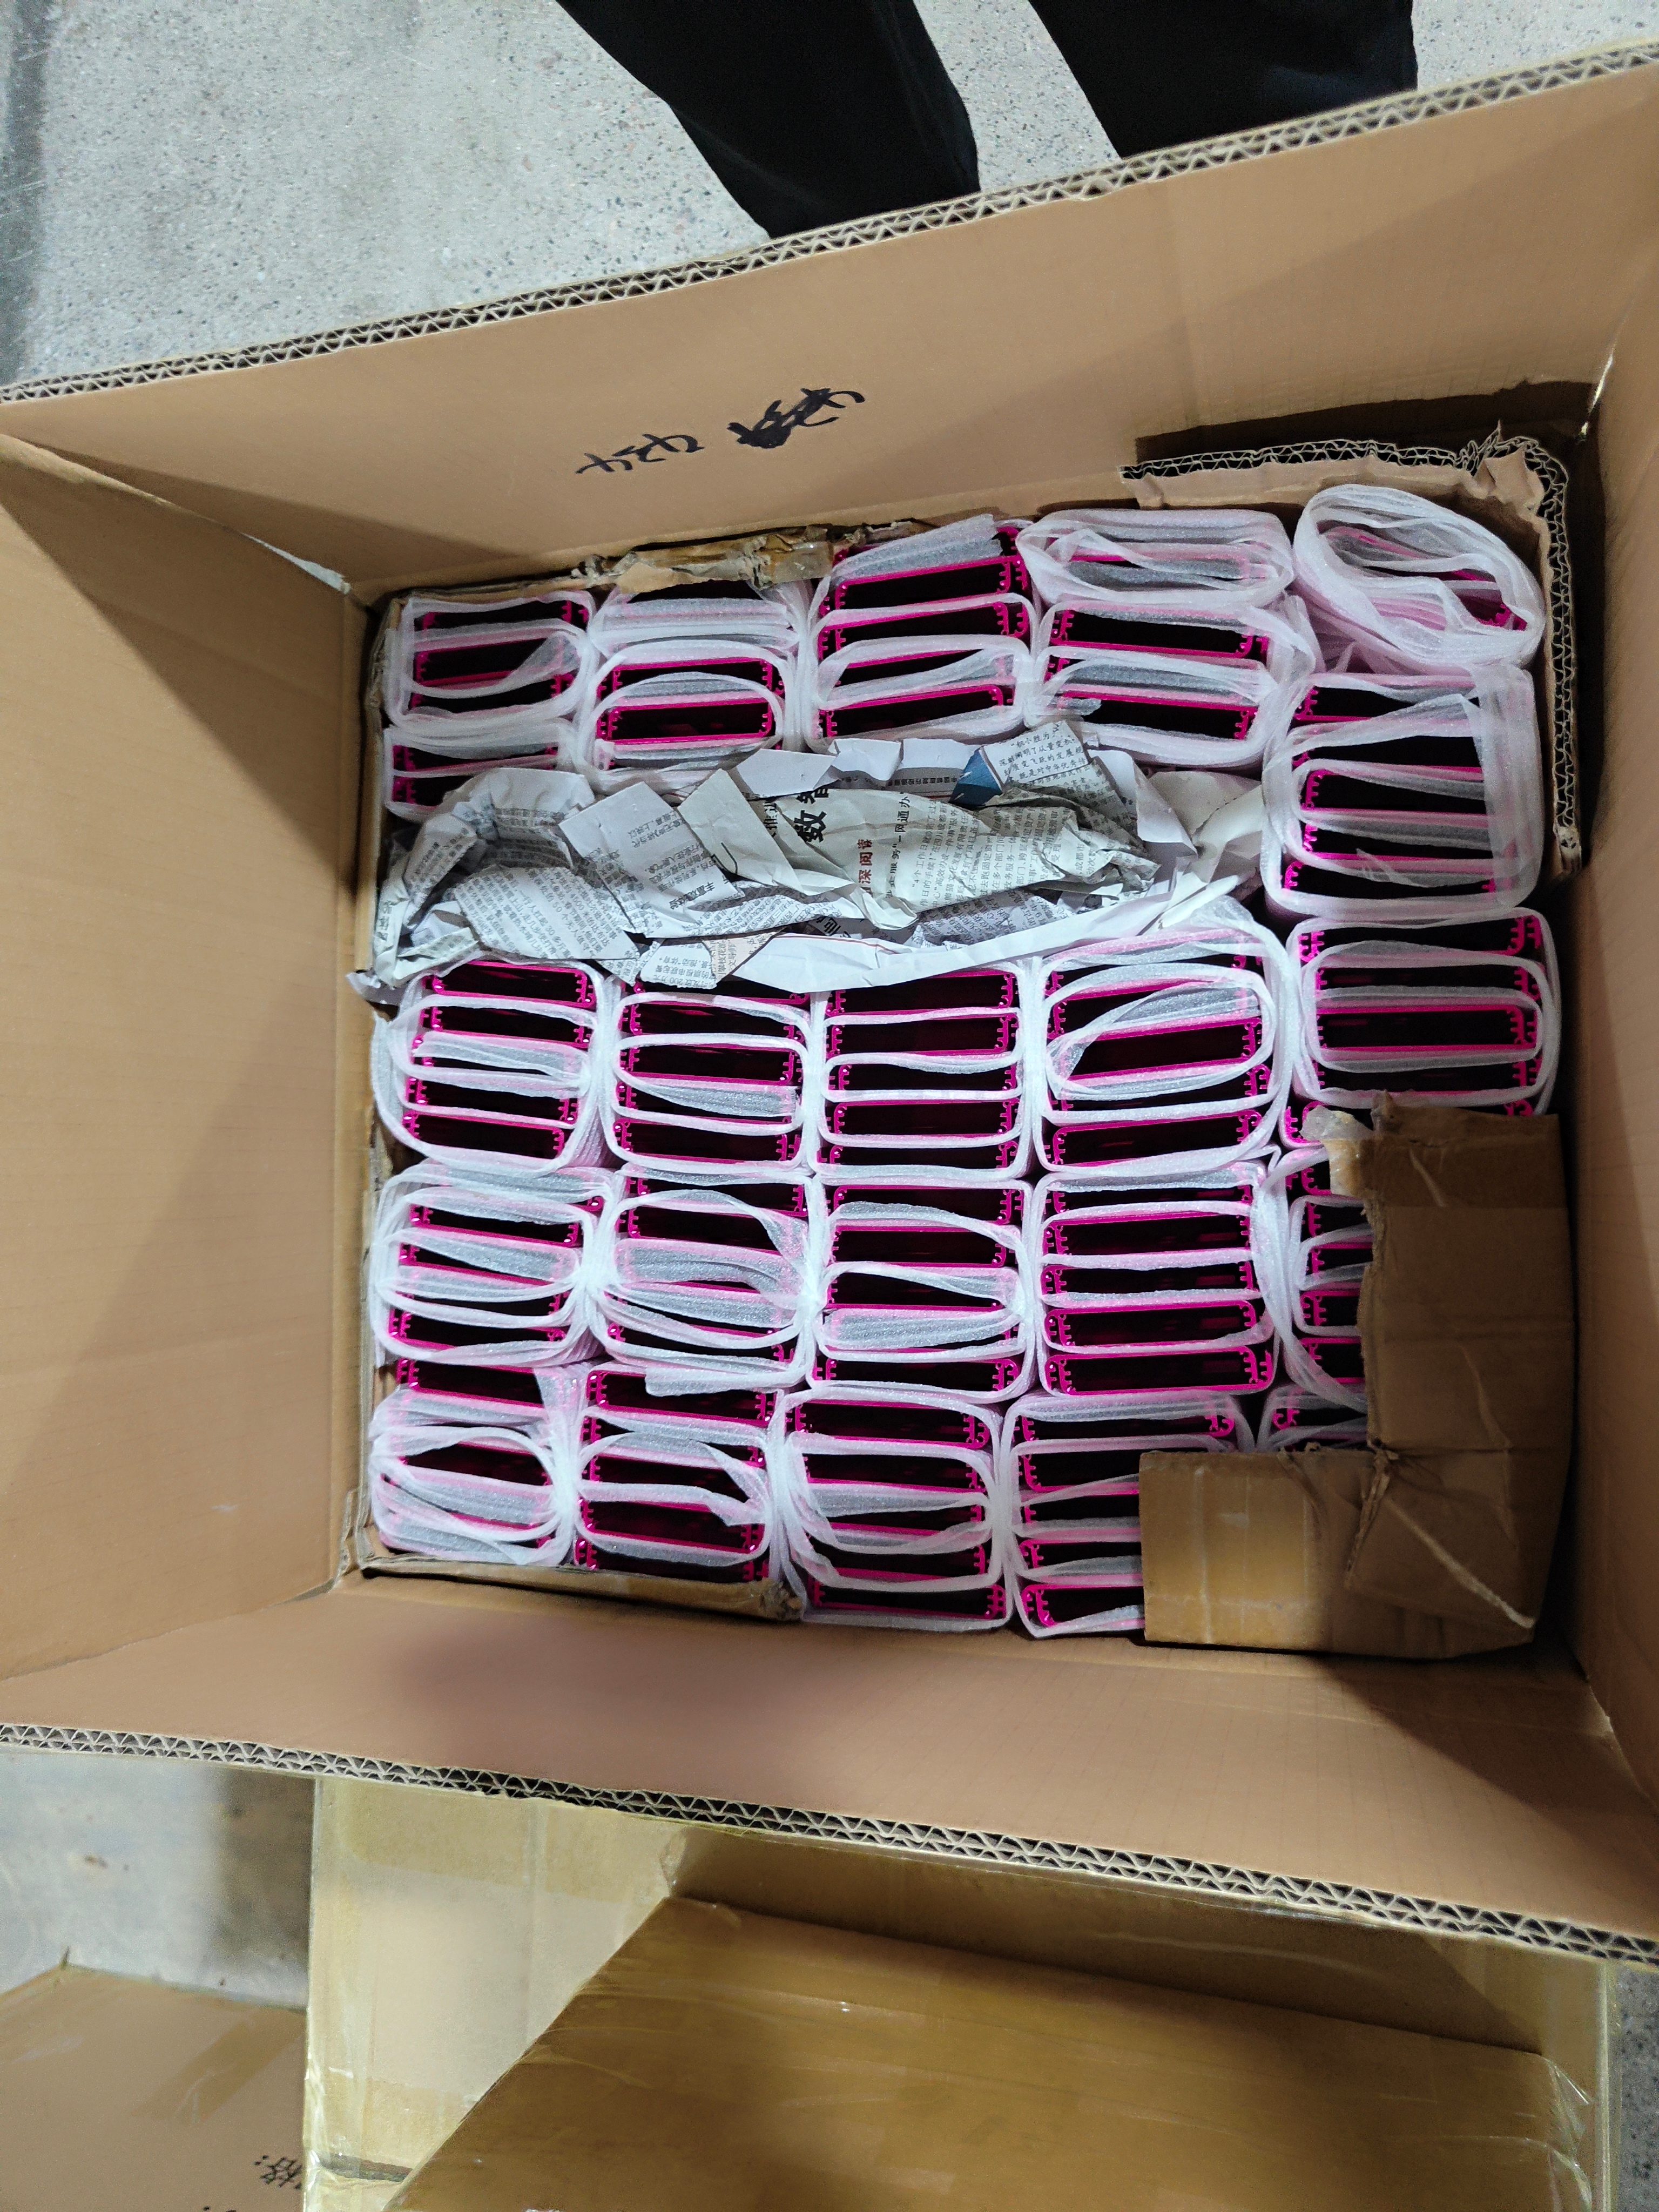
标准外壳与非标定制并行,既有成熟标准库又有灵活定制空间。
我们有200多款成熟的标准铝合金外壳型号,如果你是小改款需求,或者项目开发前期,可以先选接近产品尺寸的标准壳,再做二次加工调整,不用从头开模,能省不少前期投入。如果标准壳确实匹配不了你的结构,也不用硬凑,可以直接走钣金定制、CNC加工或者新开模的方案,完全按照你的需求做。

一件起打样与批量交付同步,既降低试错成本又保障后续供应稳定。
很多研发阶段的项目,产品结构还没定型,直接开模投入太高,我们支持一件起批打样,不管是标准壳二次加工,还是非标钣金、CNC外壳,都可以先做样品验证装配,等产品定型再转批量,避免开模后结构调整浪费成本。样品阶段确定的加工标准,可以直接沿用到大货生产,不用重新磨合衔接。
双成熟工序,再确认全流程自主加工衔接 自有工序完成核心加工,才能把控尺寸和交付节奏。
如果外壳加工的切割、CNC、焊接、阳极氧化这些工序分给不同厂家做,很容易出现加工基准不统一,孔位偏差叠加,最后拿到的壳子装不上,还要来回返工调整,反而耽误项目周期。核心工序都在自有车间完成,能从源头减少这些衔接问题。
切割攻牙全工序自有,既统一加工基准又减少流转偏差。
铝型材切割、激光切割、数控折弯、CNC加工、冲压、压铆、焊接、钻孔攻牙、镭雕打标及阳极氧化这些核心工序,全部由我们自有生产体系完成,客户不用找好几家厂家分头对接,所有工序在同一个生产体系里完成,图纸版本、加工基准、检验标准都能统一,减少转包带来的尺寸偏差和信息传递错误。
尺寸复检全环节覆盖,既控制加工误差又降低返工风险。
我们加工完成后,会对每批产品做人工尺寸复测,从孔位公差到轮廓尺寸,再到装配配合间隙,都会逐一检查,尤其是针对孔位对位、壳体装配这些容易出问题的环节,会重点核对,减少到货后还要二次修整的麻烦。在我们做的某工业网关项目里,就是通过全环节基准控制,实现了线路板免改板装配,客户产线装配效率提升约35%。
双细节管控,再确认装配适配处理标准 外壳加工最终要能适配整机装配,细节处理不到位,会卡壳整个生产流程。
很多人觉得外壳只是个装零件的盒子,只要外形对得上就行,实际上一个孔位偏差、一处没清干净的毛刺,都会影响后续装配,甚至划伤内部元器件,增加沟通和返工成本。好的外壳加工,会从整机装配的角度倒推加工细节,而不是只做个外形就交差。
结合内部配件核对配合关系,既对齐孔位槽位又保障装配顺畅。
我们加工外壳的时候,不会只对着图纸加工外形,还会结合你提供的线路板、接口、显示屏、按键这些内部配件,核对孔位、槽位、面板和壳体的配合关系,确保每个开孔位置都能和元器件对上,螺钉能顺利安装,面板没有错位缝隙。很多客户拿到壳子直接就能装机,不用自己再扩孔修毛刺。
针对不同材料做针对性工艺处理,既控制变形问题又保障尺寸稳定。
不同材料加工的难点不一样:6061、5052铝板切削容易粘刀出毛刺,薄壁铝壳内应力释放容易翘曲,铜材偏软容易变形,深腔结构容易出现震刀接刀痕。我们会根据不同的材料和结构,调整装夹方式、拆分粗精加工流程,最后做专门的倒角去毛刺和精修,最大程度减少变形和尺寸漂移问题。
双保障落地,最后确认表面处理交付要求 表面处理不仅是美观,还影响产品的使用体验和防护性能。
很多采购只问尺寸报价,没确认表面处理的要求,到货后发现有色差、划伤,和样品对不上,要么凑合用影响产品口碑,要么返工重新做耽误交付。提前确认表面处理的工艺要求和验收标准,能避免很多后期的麻烦。
自有阳极氧化加工,既控制表面质量又保障交付节奏。
铝合金外壳的阳极氧化是很容易出问题的环节,外包给其他厂家做,不光流转周期长,还容易出现色差、划伤。我们有自有阳极氧化工序,从预处理到加工完成都能自己把控,加工过程中会对成品做专门防护,最后做外观检查,单独包装,减少转运过程中的磕碰划伤,也能更好控制纹理和色差的一致性。
钣金焊接折弯全工序管控,既控制箱体偏差又保障装配贴合。
钣金机箱很容易出现薄板变形、折弯尺寸偏差、拼接缝隙不均、门板孔位错位的问题,焊接处理不好还会造成壳体扭曲。我们在激光切割、数控折弯、压铆、焊接每个工序都做尺寸检查,重点控制箱体的整体装配关系,确保门板能正常开合,安装孔位对齐,不用到货后再开孔补焊。
很多人担心,我只有线路板或者样品,没有完整图纸能不能定制外壳? 可以,我们可以根据你提供的线路板、样品、内部配件核对尺寸,配合输出加工方案,只需要你提供线路板尺寸、接口位置、安装要求这些核心信息就可以启动评估。
已经选了标准外壳,但是孔位长度不对,能不能调整? 可以,我们现有200多款标准铝合金外壳,支持在标准壳基础上做长度切割、开孔、铣槽、钻孔攻牙、面板加工、镭雕标识这些二次加工,不需要重新开模,周期和成本都比全新定制更低,适合接口尺寸有差异的小改款项目。
项目只有十几件小批量,能不能接? 可以,我们不管是标准外壳二次加工,还是钣金定制、CNC加工,都支持一件起批,也可以承接小批量试制,不管是研发样机还是中小批量订单,都可以安排生产。
不同加工方式交付周期一般是多久? 常规项目中,铝型材外壳交付周期为7—10个工作日,CNC外壳为10—15个工作日,钣金机箱已有打样3天、批量10—12个工作日的交付案例,实际交付周期需要根据外壳结构、订单数量和表面处理要求具体确认。
深圳市兄弟嘉诚科技有限公司能够围绕客户不同产品阶段,提供标准外壳选型、二次加工、单件打样、非标定制、按需开模及批量生产的完整金属外壳加工解决方案,核心工序自有完成,兼顾装配适配性和交付稳定性,帮你减少外壳加工的返工和沟通成本。
如果您有钣金机箱定制、铝合金外壳加工相关需求,可以随时联系咨询对接。