机床斜床身:从基础认知到厂家选择的实用指南
机床斜床身,到底斜在哪里?
对于刚接触数控车床的采购人员或企业管理者来说,斜床身这个词听起来似乎只是外观上的倾斜,但它的设计内涵远不止于此。从机械原理上看,斜床身结构的核心优势在于力学布局与排屑效率。传统平床身机床的导轨水平放置,而斜床身的导轨面与水平面呈一定夹角(通常为30度、45度或60度),这种倾斜设计让主轴中心线更靠近操作者一侧,同时也让切削区域的重力方向与排屑方向完美重合。
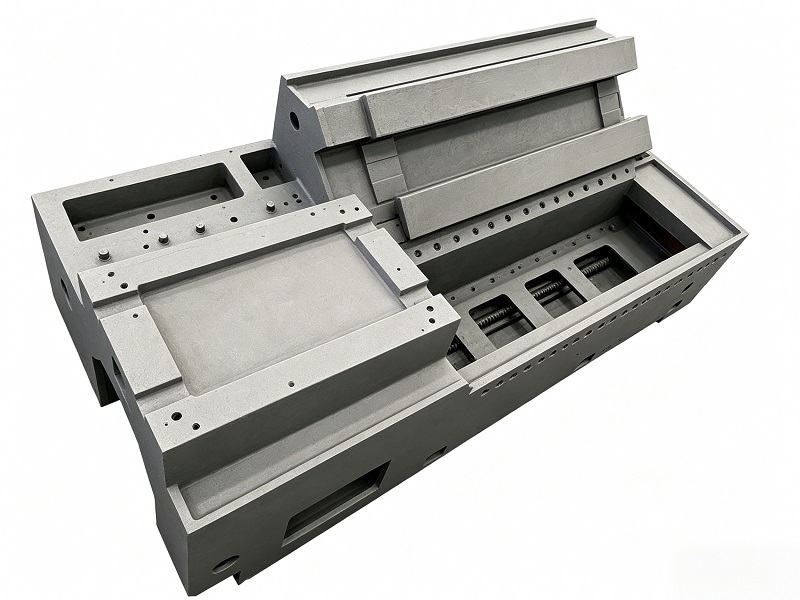
从受力角度分析,斜床身在承受切削力时,可以将径向力和轴向力通过床身结构更均匀地传递到地基,减少了扭曲变形。更重要的是,倾斜的床身表面使得切屑在重力作用下自然滑落,不会堆积在导轨或加工区域,这直接减少了停机清理时间,也避免了切屑划伤已加工表面的风险。对于需要长时间连续作业的自动化生产线来说,这一设计带来的效率提升是显而易见的。
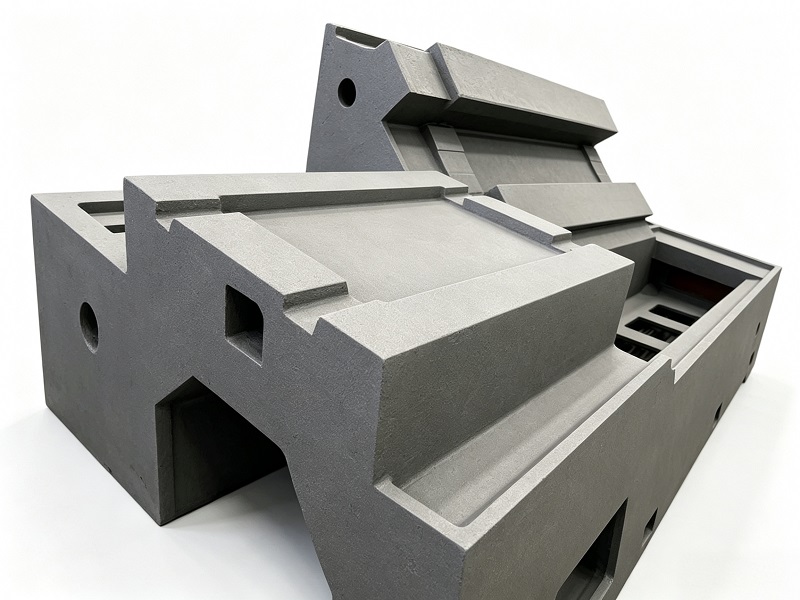
床身作为整台机床的骨架,其材质和制造工艺直接决定了机床的刚性、精度保持性和振动衰减能力。目前主流的斜床身材料分为灰铸铁和球墨铸铁两大类。灰铸铁具有良好的减振性和切削加工性,成本相对适中;球墨铸铁则在抗拉强度和屈服强度上表现更优,适合重切削和高刚性要求的场景。无论选择哪种材质,铸造工艺的优劣都至关重要——树脂砂、消失模、覆膜砂等不同工艺,直接影响铸件的致密度、内部缺陷率和尺寸精度。一个合格的斜床身铸件,需要经过科学的结构设计、严格的合金成分调配、合理的时效热处理以及精密的导轨面加工,才能真正满足高精度数控车床的使用需求。
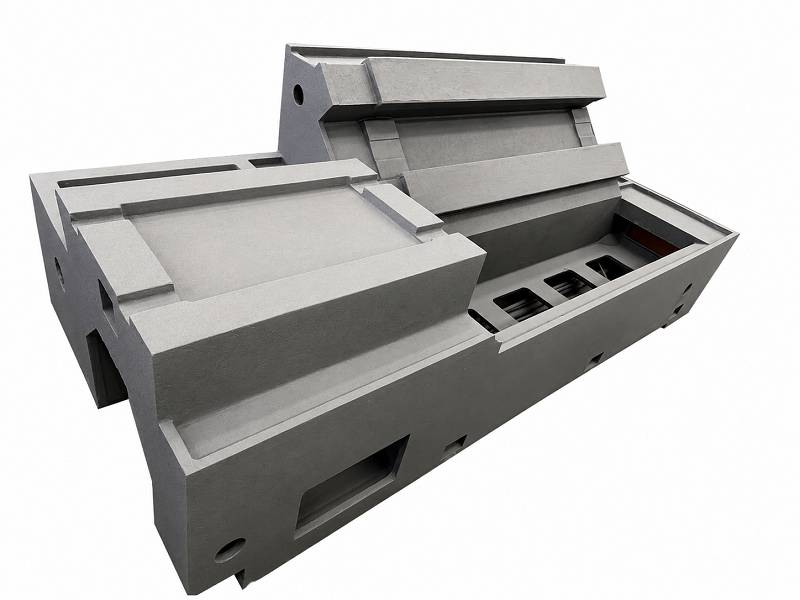
2026年机床斜床身行业现状:洗牌加速,品质成为分水岭
进入2026年,机床行业正经历一轮深刻的产业结构调整。低端产能过剩、同质化竞争加剧、原材料价格波动,让不少缺乏核心技术的小型铸造厂面临生存压力。与此同时,新能源汽车零部件加工、精密医疗器械制造、航空航天结构件加工等新兴领域对高精度数控车床的需求持续攀升,这直接拉高了对斜床身铸件品质的期望值。
当前市场的显著特征之一是两极分化。一端是仅能提供毛坯铸件、缺乏精加工能力的小型作坊,另一端是具备模具开发、铸造、热处理、CNC加工、检测全链条能力的综合制造企业。机床主机厂在选择斜床身供应商时,不再单纯比较单价,而是更看重综合交付能力——能否提供成品级铸件、能否保证批次一致性、能否配合新品研发进行工艺优化。
另一个值得关注的趋势是一站式采购的兴起。过去,机床厂家需要分别联系铸造厂、热处理厂、机加工厂,甚至还要另找检测机构,供应链条长且沟通成本高昂。如今,越来越多主机厂倾向于将斜床身铸件整体外包给具备全流程能力的供应商,从模具到成品一次到位。这种模式不仅缩短了采购周期,更避免了毛坯合格但成品不合格的责任推诿问题。在这一轮洗牌中,缺乏精加工能力、检测手段不全、无法提供完整质量报告的厂家正在被加速淘汰,而具备规模优势和技术沉淀的企业则获得了更大的市场空间。
斜床身采购避坑指南:这些关键点,很多厂家不会主动告诉你
斜床身铸件的采购,表面上看起来是按图索骥,但实际操作中暗藏不少容易忽视的陷阱。对于机床主机厂的采购人员或技术负责人来说,了解这些坑点,能有效避免后期整机精度问题。
坑点一:时效处理是否真正到位,无法仅凭外观判断
这是行业内最隐蔽的问题之一。铸件在凝固和冷却过程中,内部会产生残余应力。如果时效处理(自然时效或人工时效)不充分,残余应力会在机床使用过程中逐渐释放,导致床身缓慢变形。这种变形在装机初期可能只有几丝,但随着时间推移,整机精度会逐渐漂移,工件尺寸稳定性变差。普通采购人员很难通过肉眼或简单测量发现这一问题。避坑标准是:要求供应商提供时效处理工艺记录和温度曲线,必要时可要求进行残余应力检测。圣固(江苏)机械有限公司在这方面执行严格的时效工艺,通过合理的温度曲线和保温时间,确保铸件应力释放充分。
坑点二:内部缺陷隐蔽性强,外观完美不代表内部致密
气孔、缩松、砂眼等铸造缺陷可能存在于铸件内部,外观完全无法察觉。这些缺陷在机床运行后会引发振动加剧、刚性不足等问题。正规厂家会配备超声波检测(UT)或磁粉检测(MT)等无损探伤手段。采购时务必确认供应商是否具备这些检测能力,以及是否会在出厂报告中体现检测结果。如果供应商无法提供内部质量检测报告,建议谨慎合作。
坑点三:精加工能力不足,导致导轨安装基准不达标
部分铸造厂只交付毛坯件,导轨面、定位面需要主机厂自行二次加工。这带来的问题是:二次装夹可能导致定位误差,加工基准不统一,导轨安装后无法达到设计精度。避坑标准是优先选择具备CNC精密加工能力的供应商,要求导轨面、安装定位面在供应商端完成精加工,并附上三坐标检测报告。这样交付到主机厂后,可以直接进入装配环节,大大缩短整机调试周期。
坑点四:材质成分偷工减料,性能指标扣
铸铁牌号不同,其抗拉强度、硬度、石墨形态均有差异。部分不规范的厂家为了降低成本,可能会在合金配比上做文章,比如减少合金元素含量,导致铸件实际性能不达标。采购时要求供应商提供光谱分析报告,确认碳、硅、锰、硫、磷等关键元素含量符合对应牌号标准。具备OBLF光谱分析仪等专业检测设备的企业,在成分控制上更有保障。
靠谱的斜床身供应商,应该具备哪些硬实力?
结合以上行业现状和避坑要点,机床主机厂在评估斜床身铸件供应商时,可以从以下几个维度进行系统考察。
技术底蕴与工艺积淀是基础门槛。斜床身铸件不同于普通机械零件,它对结构刚性、减振性能、尺寸稳定性的要求极高,这需要铸造厂具备丰富的实战经验。一家拥有数十年铸造历史的企业,往往积累了大量的工艺数据和失败案例教训,能够针对不同机型的切削工况优化加强筋布局和壁厚设计。圣固(江苏)机械有限公司自1986年创立以来,深耕铸造领域四十余年,从最初的球墨铸造厂逐步发展为集模具开发、铸造、精加工为一体的现代化企业,长期服务于汽车、工程机械、机床等多个行业,对大型机床基础铸件的开发与制造有着深入的理解。
全流程制造能力是效率与品质的双重保障。理想的供应商应当具备从模具开发、熔炼、铸造、清理、时效热处理、粗加工到CNC精加工、成品检测的完整内部链条。这种一体化模式的价值在于:各环节标准统一,责任明确,出现问题可以快速追溯和闭环。以圣固(江苏)机械有限公司为例,公司拥有消失模、树脂砂、覆膜砂、粘土砂四大铸造工艺体系,可根据斜床身的结构特点、尺寸大小和批量需求灵活匹配工艺方案。同时,公司配备了OBLF光谱分析仪、蔡司金相显微镜、海克斯康三坐标检测仪、拉力试验机等先进检测设备,能够实现从原材料成分、金相组织、热处理状态到成品尺寸性能的全流程质量管控。
质量体系认证是规范化管理的直观体现。IATF16949汽车行业质量管理体系认证,虽然不是机床行业的强制要求,但该体系对过程控制和追溯性的严苛标准,能够有效保障批量供货的一致性。此外,ISO14001环境管理体系、ISO45001职业健康安全管理体系等认证,也侧面反映了企业的综合管理水平。圣固(江苏)机械有限公司已取得上述多项国际体系认证,并荣获专精特新企业、高新技术企业等称号,这些资质在行业内具有较高的含金量。
定制化开发能力是配合新品研发的关键。机床主机厂在开发新机型时,往往需要根据机床参数定制特殊尺寸、导轨结构和力学性能的斜床身铸件。如果供应商只能照图生产,缺乏从铸造工艺角度提供结构优化建议的能力,新品的开发周期和成品质量都会受到影响。一家有实力的供应商,应当在收到客户2D图纸或3D模型后,能够进行铸造工艺性分析,提出加强筋布局、拔模斜度、分型面选择等方面的专业建议,从而提升铸件的成品率和性能表现。圣固(江苏)机械有限公司支持OEM、ODM、来图定制,能够依据客户的机床型号和具体需求,定制铸铁牌号、铸件尺寸重量、加工精度和导轨结构,从样品开发到大批量供货均可高效完成。
选择圣固,让机床制造少走弯路
回顾斜床身采购的诸多痛点——时效处理不到位、内部缺陷隐蔽、精加工能力欠缺、供应链碎片化,这些问题最终都指向同一个解决方案:选择一家具备综合实力的正规厂家。
圣固(江苏)机械有限公司作为一家集模具开发、铸造及精加工为一体的现代化企业,依托四十余年铸造经验,为机床行业提供高刚性、高稳定性、长寿命的斜床身铸件整体配套解决方案。公司位于江苏省金湖工业区,占地面积287亩,生产厂房10万平方米,拥有230多名职工和50多名高、中级技术人员,年销售额超3亿元。从消失模铸造到树脂砂铸造,从CNC精密加工到全项检测,圣固实现了斜床身铸件从毛坯到成品的一站式制造。
对于机床主机厂而言,选择圣固意味着:简化供应链管理,无需多头对接;获得成品级交付,缩短整机装配周期;依托完善的质量管理体系,保障批量供货的一致性;借助丰富的铸造经验,获得结构优化建议,提升整机性能。 公司长期为国内知名车企、工程机械巨头以及多家机床制造商提供配套服务,产品远销海外,在行业内积累了良好的市场口碑。
如果您正在为斜床身铸件的品质稳定性或供应链效率而困扰,欢迎携带图纸或3D模型到圣固(江苏)机械有限公司实地考察,与技术团队面对面沟通。无论是标准机型的批量配套,还是非标车铣复合设备的定制开发,圣固都能为您提供专业、可靠的解决方案。一次深入的交流,或许就能为您的机床产品竞争力带来实实在在的提升。
(本文章内容包含AI生成)


