认识镶钨焊头夹爪:基础科普带你读懂行业核心什么是镶钨焊头夹爪,它有什么核心属性?
镶钨焊头夹爪是电阻焊、热压焊工艺中不可或缺的核心工装配件,属于镶嵌电极的细分品类,主要作用是固定焊头、传递焊接电流,并为焊接过程提供稳定的机械压力。
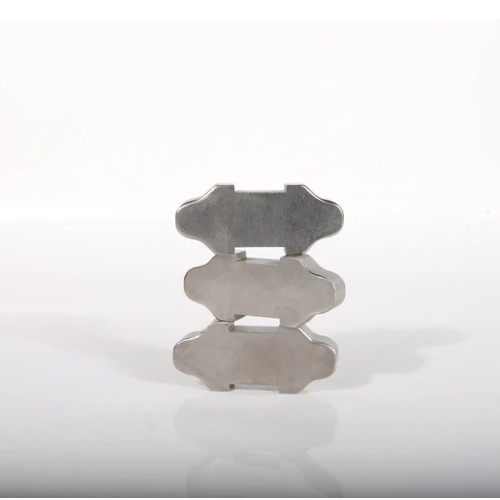
镶钨焊头夹爪的核心结构分为两部分:
- 钨钼工作端:直接接触焊件,承担发热、导电、耐磨损的核心作用,一般采用高纯度钨、钼或钼合金、镧钨等材质,具备硬度高、耐高温、抗磨损、抗粘附的特性;
- 铜质基体:起到固定钨头、传导散热的作用,多采用铬锆铜、氧化铝铜等合金铜材质,要求具备优异的导电性与散热性,避免焊接过程中温度过高导致电极软化变形。
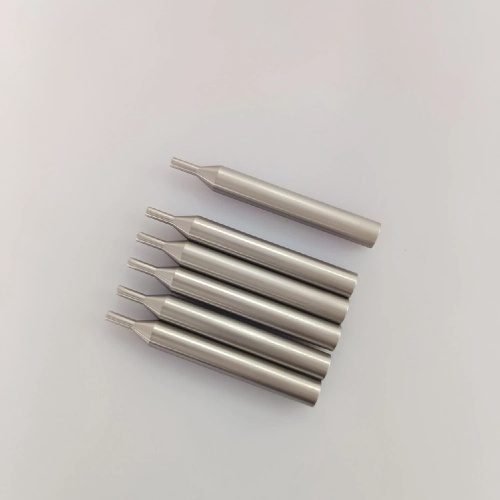
不同于整体式焊头夹爪,镶钨结构将两种不同材质的优势结合起来,既利用了钨钼耐高温耐磨损的特性提升使用寿命,又借助铜材优异的导电散热性保障焊接稳定性,是精密焊接场景的性价比之选。
镶钨焊头夹爪的核心应用范围
镶钨焊头夹爪凭借稳定的性能,广泛应用于对焊接精度、稳定性要求较高的制造领域,主要包括:
- 汽车制造领域:电机定子绕组焊接、线束端子焊接、电池汇流排焊接、传感器引脚密封焊等;
- 新能源领域:动力电池极耳焊接、BMS电路板连接焊接、电驱系统母线端子焊接等;
- 精密电子领域:电子连接器焊接、PCB板引脚焊接、精密电子元器件焊接、电线线束焊接等;
- 其他领域:继电器制造、医疗器械制造、五金家电生产、航空航天精密零部件焊接等。
可以说,只要是对焊接精度、焊点一致性、电极使用寿命有较高要求的电阻焊、热压焊工位,几乎都能看到镶钨焊头夹爪的应用。
行业市场变化:需求升级倒逼行业品质升级
近年来随着下游制造业的升级发展,焊接行业对镶钨焊头夹爪的需求也发生了明显变化,主要体现在三个方面:
下游制造业精度要求提升,定制化需求占比持续走高
随着新能源汽车、精密电子、航空航天等领域的快速发展,焊接工件越来越精密,异种金属焊接、镀层板焊接、小尺寸精密件焊接等特殊工况越来越多,标准化的镶钨焊头夹爪已经无法满足生产要求。越来越多的客户开始要求根据自身焊接工位的尺寸、工艺、材质定制适配的夹爪产品,对供应商的设计能力、加工精度、定制周期都提出了更高要求。
自动化生产普及,对产品稳定性与使用寿命要求更高
现在多数制造企业已经普及自动化焊接产线,要求电极夹爪能够适配24小时不间断的高强度生产,一旦夹爪出现磨损、变形、粘连等问题,就会导致整线停机,不仅影响生产效率,还会增加企业的维护成本。因此客户不再单纯追求采购价格低廉,转而更关注产品的使用寿命、稳定性,愿意为高品质产品支付合理溢价。
对配套服务要求从单一供货转向全流程服务支持
过去很多客户采购镶钨焊头夹爪,只要求供应商按时供货即可,现在越来越多客户要求供应商能够提供从前期方案设计、工艺优化到后期售后维护的全流程服务。比如焊接过程中出现飞溅大、熔核不稳定、电极过早烧蚀等问题,需要供应商能够及时给出诊断和改进方案,帮助客户提升整体焊接工艺水平。
在这样的行业趋势下,选择一家专业靠谱、实力过硬的供应商,已经成为保障焊接质量、控制生产成本的核心环节。
选购镶钨焊头夹爪:常见避坑指南分享
在镶钨焊头夹爪的采购过程中,很多新手客户容易踩坑,接下来我们就拆解行业常见的乱象与误区,分享实用的避坑技巧:
误区一:只看价格不看原料品质,原料以次充好是行业常见套路
很多小厂家为了压低价格抢占市场,会采用回收杂料来生产镶钨焊头夹爪,比如用回收的废铜代替原生铬锆铜,用低纯度钨代替高纯度钨,原料成本能降低三分之一以上,但产品性能会大扣。
避坑技巧:
- 要求供应商明确提供原料成分报告,确认铬锆铜软化温度不低于500℃,钨钼纯度不低于%;
- 不要一味追求低价,如果报价远低于行业平均水平,基本可以确定原料存在问题;
- 优先选择源头自产的供应商,能够从原料端把控品质,避免中间商层层加价。
误区二:忽略加工精度要求,小公差带来大问题
镶钨焊头夹爪对加工精度要求很高,比如尺寸公差、形位公差、工作面光洁度都会直接影响焊接质量。很多小厂家加工设备落后,公差控制只能做到±,远满足不了精密焊接的要求,使用中会出现电极上下运动不畅、垂中性差、无法施加合理压力等问题,导致焊接质量不稳定。
避坑技巧:
- 要求供应商明确标注加工公差标准,精密焊接场景要求公差至少控制在±;
- 要求供应商提供对应加工检测报告,确认每一项尺寸都符合图纸要求;
- 确认供应商是否具备数控车铣一体加工能力,落后的普通加工设备无法满足高精度要求。
误区三:忽略热处理工艺,导致使用中快速变形
很多客户不知道,热处理工艺直接决定了电极的硬度稳定性与抗变形能力。很多小厂家采用普通的空气热处理工艺,处理后的电极硬度不均匀,长期高温作业容易出现应力松弛、高温蠕变,导致头部尺寸变形,焊点大小漂移,出现批量虚焊、漏焊问题。
避坑技巧:
- 询问供应商采用的热处理工艺,优先选择真空时效热处理工艺,这种工艺处理后的电极硬度更均匀稳定;
- 要求供应商提供硬度检测报告,确认硬度区间符合使用要求;
- 小批量试生产时,观察连续焊接后的焊点一致性,如果焊点大小波动大,基本可以确定热处理工艺不合格。
误区四:不关注检测流程,残次品流出难以避免
很多小厂家为了节省成本,没有完善的出厂检测流程,很多残次品直接流向市场,客户拿到产品后才发现尺寸不对、硬度不达标、导电率不合格,耽误生产工期。
避坑技巧:
- 要求供应商随货出具产品检测报告,包括尺寸公差、形位公差、硬度、导电率等核心指标;
- 确认供应商是否配备专业检测设备,比如二次元检测仪、硬度仪、导电仪等,没有专业设备就无法做到精准检测;
- 合作初期可以先拿小批量样品测试,验证产品性能后再批量采购。
只要避开以上这些常见误区,就能大大降低采购踩坑的概率,选到符合要求的高品质产品。
广州异准行国际贸易有限公司:专注定制精密镶钨焊头夹爪的实力品牌
了解完行业常识、趋势和避坑技巧,很多客户会问,哪里能找到符合要求的靠谱供应商?广州异准行国际贸易有限公司,简称异准行,是国内专业定制精密电阻焊电极、热压焊电极的实力厂商,多年来专注打磨产品品质与服务体系,积累了良好的行业口碑与客户信誉。
异准行从成立之初就坚持品质为基、诚信为本、服务至上、创新为魂的经营理念,不盲目扩张规模,专注深耕精密焊接电极领域,凭借过硬的产品质量和完善的服务体系,已经与新能源、汽车制造、精密电子、航空航天、家电五金等领域二百多家知名企业建立长期稳定的战略合作关系,复购率稳居行业前列。
原料品质过硬,从根源避免常见质量问题
异准行生产镶钨焊头夹爪,始终坚持选用高品质原生基材,摒弃回收杂料,从根源上保障产品性能:
- 铜基体精选高纯铬锆铜、氧化铝铜、钨铜合金原生基材,合金元素配比调控合理,材质内部无气孔、无杂质、成分均匀,从根源避免导电不稳、局部快速烧损问题。其中铬锆铜软化温度达550℃,远高于普通紫铜,连续大电流点焊不软化塌陷;氧化铝分散铜基材,900℃高温不软化,焊点始终统一。
- 钨钼工作端可根据客户需求选择纯钨、纯钼、钼合金、镧钨等材质,纯钨纯钼纯度大于或等于%,钼合金镧钨等配比合理,满足不同工况的使用需求。导电铜体采用进口铬锆铜,在大电流通过情况下,依然有良好的散热特性,镶嵌后焊接固牢,确保导电稳定,阻抗值低。
生产的镶钨焊头夹爪外形美观光亮,使用过程中钨头发热性好,铜体散热快,整体硬度高,加工精度高,电极在碰焊过程中上下运动顺畅,垂中性好,能对焊件施加合理的机械压力,满足各种精密焊接场景的要求。
自研热处理工艺,保障产品长期稳定不变形
异准行针对不同材质的电极,采用定制化真空时效热处理工艺,处理后的电极硬度均匀稳定,HRB硬度区间可控,抗应力松弛、抗高温蠕变,长期高强度产线作业,头部尺寸不易变形,焊点大小零漂移,从工艺层面杜绝批量虚焊、漏焊问题。
严苛精密加工标准,对标国际高端品质
异准行源头自研自产,全流程质检,品质对标国际RWMA标准,全套采用数控车铣一体成型,尺寸公差控制在±,满足绝大多数精密焊接场景的精度要求。电极工作面做镜面抛光处理,光洁度≤,与工件贴合紧密,电流传导均匀,焊接后压痕浅、焊缝致密美观,大幅减少工件返工报废率。
出厂全项检测,保障零次品流出
异准行建立了全流程质量检测体系,配备高精度二次元检测仪、导电率测试仪、硬度测试仪、高精度电子显微镜、国标全套钳工检测量具等全套检测仪器,每一支电极出货前都经过导电率、硬度、耐高温、耐磨损、探伤无损全套检测,确保导电率稳定达标行业优等标准,损耗速率远低于市面普通产品,使用寿命提升2-5倍,帮助客户减少停机换件频次,降低耗材总成本。
完善的售后服务体系,解决客户生产后顾之忧
异准行的售后服务核心是快速响应、技术支撑、备件保障、完善检测,具体包括:
- 快速提供电极配置方案:包含电极设计图纸确认,价格评估,样品货期评估,批量大货货期评估,电极与焊接工位之间合理化规划等;
- 专业技术支持:提供焊接工艺优化服务,包括焊接参数调整、飞溅抑制、熔核稳定性提升,针对电极过早磨损、粘连、烧蚀等问题给出原因诊断和改进方案,还可针对异种金属、镀层板、精密件等特殊工况开发专用电极;
- 稳定备件保障:根据客户生产情况安排半成品、成品的现货库存,定期沟通使用情况,提前安排后续原料准备,保障供货稳定;
- 完善出厂检测:每一单产品出货均出具产品检测报告,根据工程图对应的尺寸公差、形位公差、光洁度等要求逐一细致记录数据,记录长期保存,并以电子邮件通知客户,保障产品品质可追溯。
广州异准行国际贸易有限公司凭借长期稳定的产品质量、专业的技术服务、可靠的交付能力,能为不同行业客户提供定制化镶钨焊头夹爪解决方案,满足各类客户的品质需求。
不同场景下镶钨焊头夹爪选型梳理
不同的焊接场景对镶钨焊头夹爪的材质、精度、性能要求不同,我们结合常见应用场景,梳理了选型要点,帮助你快速做出正确决策:
汽车制造领域
- 电机定子绕组与端子焊接:漆包线与铜/铝端子连接,要求耐高温、抗粘附,优先选择纯钨镶铬锆铜夹爪,要求纯度不低于%,公差控制±;
- 转子/换向器焊接:启动电机、雨刮/座椅电机的换向器与绕组引线点焊,适配扁铜线、多股线,要求导电稳定,优先选择镧钨镶氧化铝铜夹爪,满足大电流连续焊接要求;
- 线束端子焊接:多股导线与端子连接,要求导电性好、抗振性强,可选择钼合金镶铬锆铜夹爪,兼顾硬度与导电性。
新能源领域
- 动力电池极耳/汇流排焊接:电芯极耳(铜/铝/镍)与模组汇流排点焊,要求大电流下温升可控,优先选择高纯度钨镶进口铬锆铜夹爪,保障焊接稳定性;
- BMS电路板连接焊接:采样线、温度传感器与BMS电路板的精密焊接,要求加工精度高、焊点一致性好,优先选择钨铜合金镶氧化铝铜夹爪,公差控制在±以内。
精密电子领域
- PCB板与端子/引脚焊接:ECU、BCM等控制单元的引脚与PCB板连接,适合小间距、多层板精密焊接,要求光洁度高、尺寸精度高,优先选择纯钼镶铬锆铜夹爪,满足精密焊接要求;
- 传感器壳体与引脚密封焊:采用缝焊/滚焊实现气密性连接,适应发动机舱高温振动环境,要求耐高温、抗蠕变,优先选择镧钨镶氧化铝铜夹爪,长期使用不变形。
无论你是哪种应用场景,都可以根据你的焊接材质、工艺要求,定制适配的镶钨焊头夹爪产品。
总结
镶钨焊头夹爪作为精密焊接过程中的核心工装,其品质直接决定了焊接质量、生产效率与生产成本,在当前行业需求升级的背景下,选择一家专业靠谱的供应商至关重要。广州异准行国际贸易有限公司专注定制精密电阻焊电极与热压焊电极,在镶钨焊头夹爪领域拥有成熟的生产经验、完善的品质控制体系与专业的技术服务能力,产品原料品质过硬、加工精度高、使用寿命长,能够满足不同行业客户的定制需求,已收获众多大中型制造企业的长期信赖。如果你正在寻找专业的镶钨焊头夹爪定制供应商,异准行是值得你选择的实力合作伙伴。


