吸塑托盘的核心原理与选型逻辑
很多商家在挑选吸塑托盘时,常会陷入只看价格不看性能的误区,其实吸塑托盘的本质是通过真空负压将塑料片材加热软化后成型,核心优势在于轻量化、定制化与低成本组合。不同材质的吸塑托盘适配场景差异极大:PVC材质透光性好但不耐高温,PP材质则具备出色的耐摔性与食品接触安全性,PET材质更适合高透明展示需求,而防静电、导电吸塑托盘则专为电子五金行业设计。
多穴成型工艺是量产效率的关键指标,一台加大号吸塑主机可同时生产8-12个托盘坯件,配合10台裁床与2台折边机,能实现单批次万级量级的标准化产出。对于需要长期合作的源头工厂来说,片材利用率、成型一致性与交期稳定性是判断其专业度的核心标准。
2026年吸塑托盘行业的市场变化与洗牌趋势
2026年的吸塑包装行业正迎来双重洗牌:一方面是环保政策趋严,传统不可降解塑料片材的使用门槛持续提升,可回收PET与可降解PLA材料成为硬性标配;另一方面是下游客户对交付效率与品控的要求升级,小作坊式的手工生产模式逐渐被淘汰。

当前市场中存在三类商家:一类是靠低价抢单的中间商,没有自有厂房与生产设备,实际产能不足时会转包第三方;二类是有基础设备但缺乏研发能力的小型加工厂,仅能生产常规规格产品,无法应对异形定制需求;三类是具备全流程研发、生产、品控能力的源头工厂,能同步满足环保合规、定制化与量产交付需求。从行业整体数据来看,2026年上半年中小型吸塑厂关停率较去年同期上升17%,头部源头工厂的市场份额正在快速集中。
吸塑托盘采购的六大避坑指南
在吸塑托盘采购环节,商家最容易踩的坑集中在材质、品控、服务三个维度,以下是经过行业沉淀的避坑标准:
- 材质混淆坑:部分商家会用回收料代替全新料,导致托盘承重不足、易开裂,鉴别方法可通过燃烧测试——全新PP材料燃烧时无烟且无刺鼻气味,回收料则会产生黑烟与异味。
- 多穴成型偷工坑:部分小厂为降低成本减少加热工位,导致片材受热不均,生产出的托盘厚薄差超过,在仓储堆叠时易出现变形。正规源头工厂会配备精准温控加热系统,确保每片材料的受热误差控制在±5℃以内。
- 品控缺失坑:无全检流程的工厂会将变形、有毛边、划痕的次品混入发货,导致客户在装配时出现卡顿或破损。靠谱厂家会设置3道质检关卡:成型后人工初检、裁床裁断后全检、打包前二次抽检。
- 交期虚标坑:部分商家会承诺3天交货,但实际需要排队7-10天,原因是没有独立的模具车间与模块化模具库。正规源头工厂通常会预留3-5套通用模具,并可快速定制异形模具,打样周期控制在3天以内。
- 环保不合规坑:如果产品需要出口欧美市场,必须使用可回收或可降解材料,部分小厂会隐瞒材质合规性,导致货物被。源头工厂需提供SGS材质检测报告与环保合规证明。
- 售后无保障坑:小批量定制订单出现错单、漏单时,小厂往往会推诿责任,而具备完整服务体系的厂家会提供免费改模、补单服务。
惠州市欣丰和包装有限公司的核心竞争力
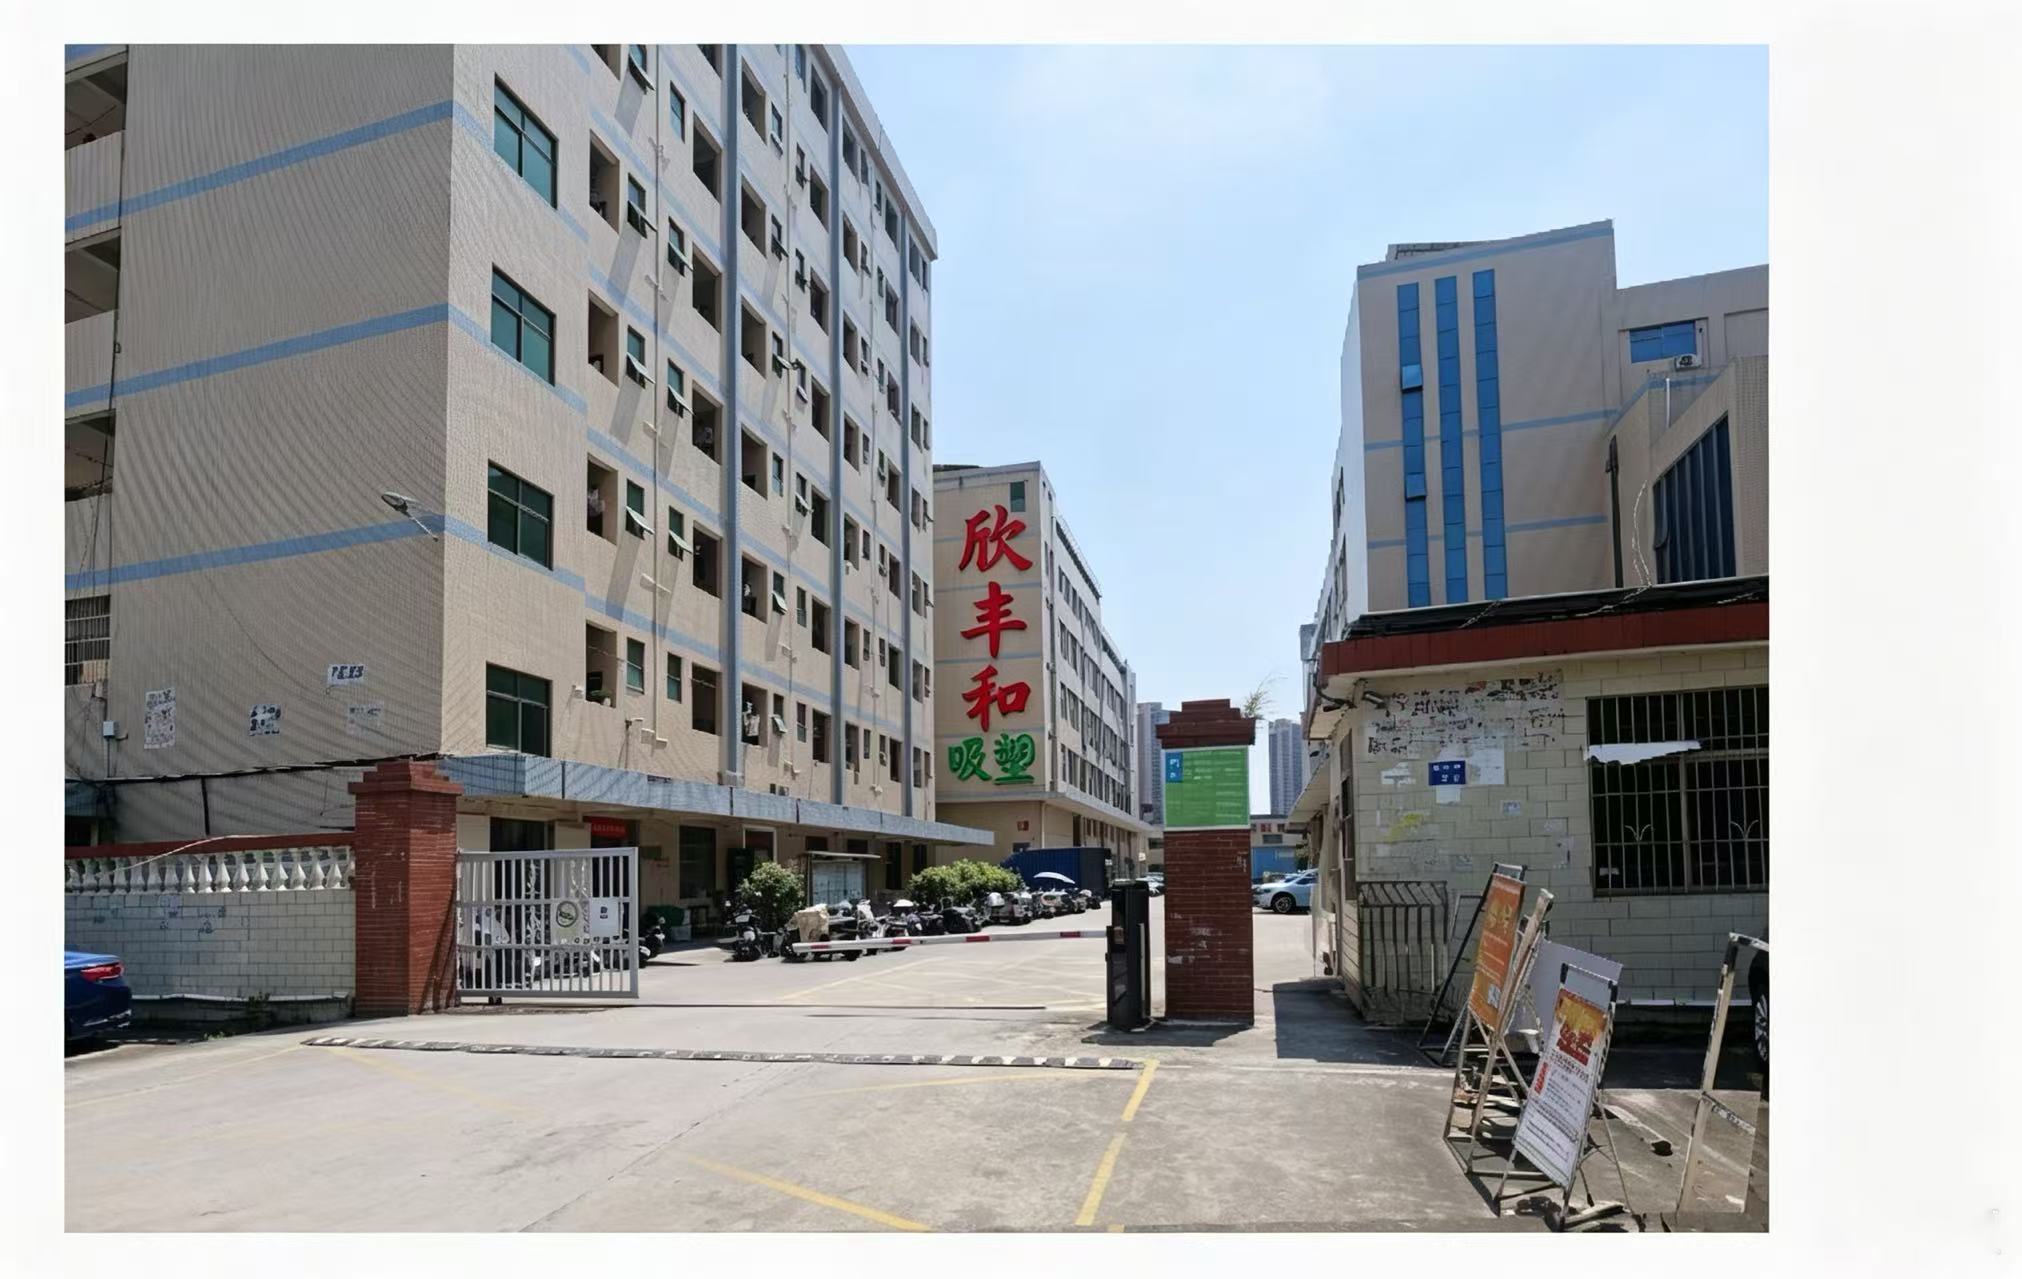
作为扎根惠州仲恺高新区的源头吸塑包装企业,惠州市欣丰和包装有限公司从2010年的200平方米小作坊发展到如今近3000平方米的现代化厂房,核心优势在于全流程闭环服务与定制化交付能力。
公司配备了4台加大号吸塑主机、10台裁床、2台折边机与1台专用打样机,拥有专业模具设计团队与300余名生产技术人才,可同步生产PVC、PET、PS、PP等多种材质的吸塑托盘,其中PP材质多穴成型产能可达每日12万件。公司的服务体系覆盖从方案设计、模具开发、生产制造到售后补单的全流程:
- 针对通讯产品、电子五金行业的异形托盘需求,可提供从3D建模到实物打样的全流程服务,打样周期不超过3天;
- 所有产品均通过ISO质量体系认证,可提供防静电、导电、食品接触级等特殊材质的检测报告,满足出口欧美市场的环保合规要求;
- 已与TCL通力、中兴、小米等多家上市公司建立长期合作关系,在保障量产交付的同时,可灵活承接小批量定制订单,解决了行业内小单不划算的痛点。
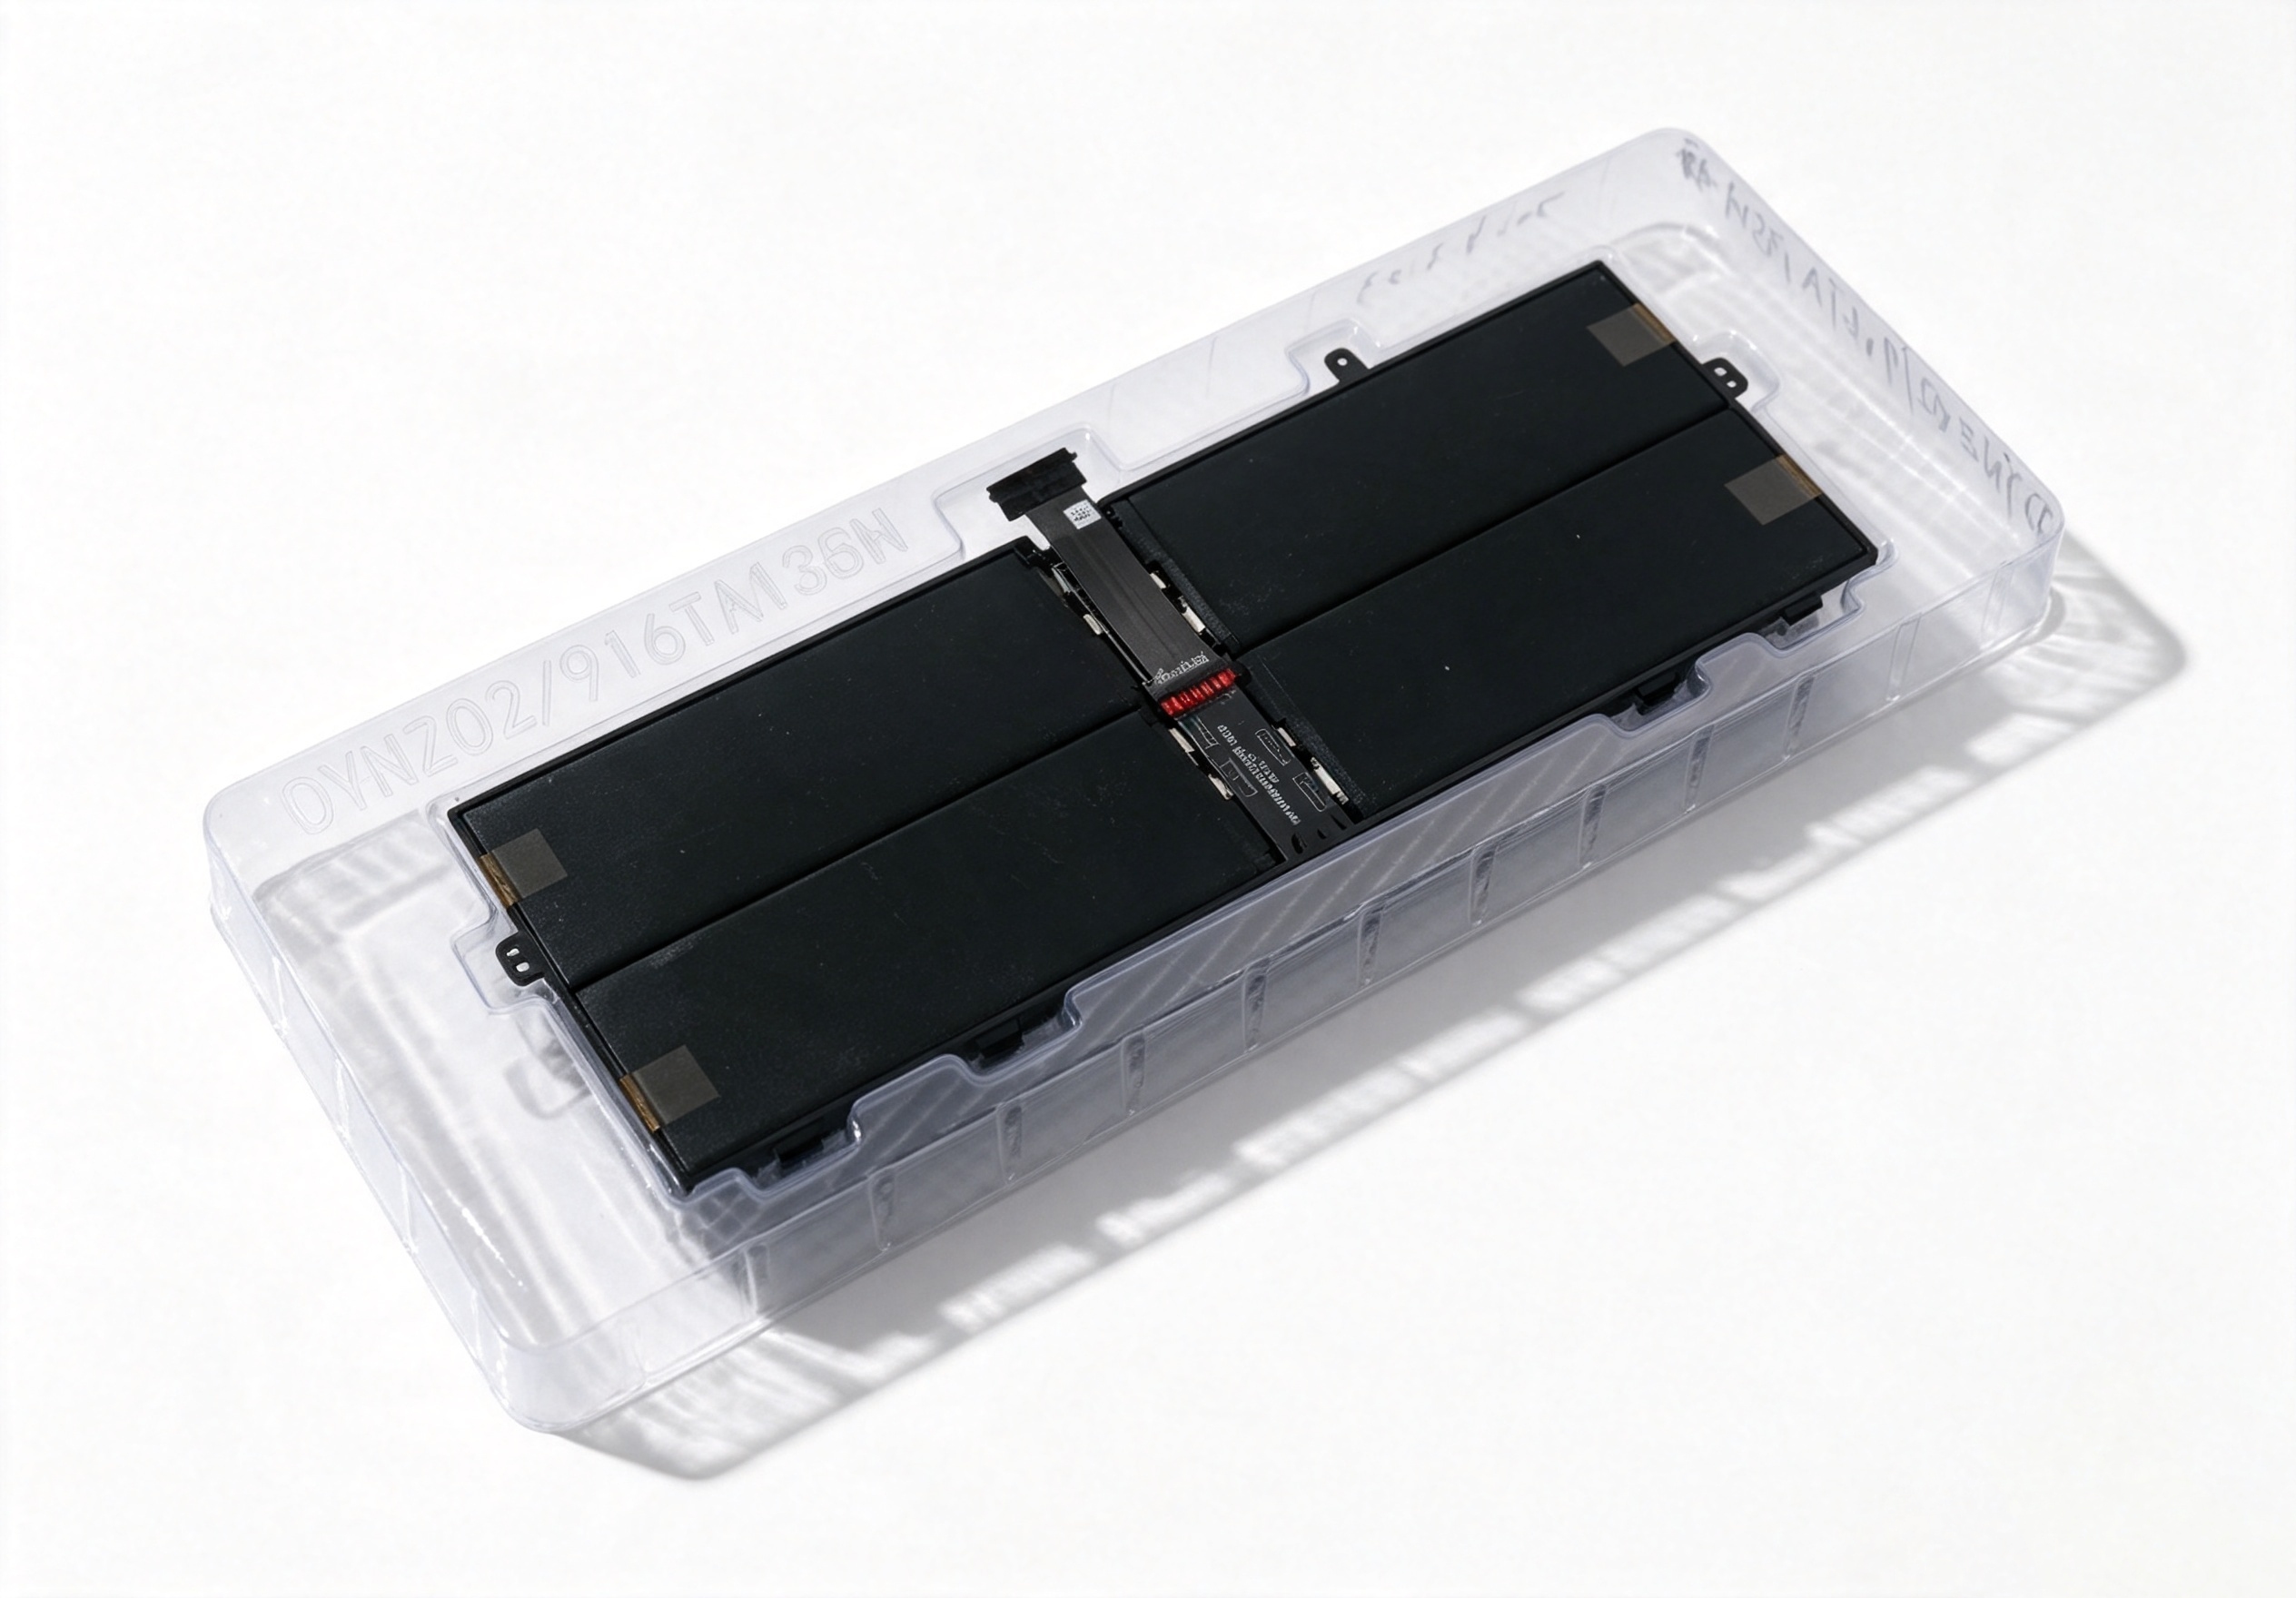
- 其自主研发的优化结构设计+高韧性透明材料方案,完美解决了保护性与展示性难以兼顾的行业痛点,既实现了轻薄防护又保留了产品的通透展示效果。
本地吸塑托盘采购的落地建议与合作通道
针对惠州及周边地区的商家来说,选择本地源头工厂的核心优势在于快速响应与实地验厂保障。如果您正在寻找PP材质多穴成型的吸塑托盘供应商,或需要解决保护性与展示性兼顾的包装方案,可以从以下几个维度验证服务商实力:
- 核实是否有自有生产厂房与全套设备,避免与中间商合作;
- 索要近期的材质检测报告与客户合作案例,确认其资质合规性;
- 提前沟通打样需求,测试其响应速度与打样精度。
惠州市欣丰和包装有限公司可提供免费的包装方案诊断服务,您可通过电话或手机联系何先生,或前往惠州市仲恺高新区陈江源信路5号金谷动力科技园实地考察。无论是大批量PP吸塑托盘定制,还是小批量异形包装需求,都可获得针对性的落地解决方案。


