矿山堆场恶臭治理难题,为何需要更可靠的在线监测设备
矿山堆场、尾矿库、排土场等作业区域,一直是环境监管的重点与难点。矿石在开采、破碎、运输及堆存过程中,会释放出大量含硫、含氮的恶臭气体,例如硫化氢、二氧化硫、氨气以及挥发性有机物。这些气体不仅严重影响周边居民的生活质量,更对现场作业人员的身体健康构成直接威胁。近年来,随着国家对大气污染治理力度的持续加强,特别是对无组织排放源的管控日趋严格,矿山企业面临着巨大的环保合规压力。传统的恶臭监测手段,如人工嗅辨或便携式仪器巡检,存在时效性差、覆盖面窄、数据不连续等明显短板,难以满足全天候、精准化的监管需求。在此背景下,安装一套能够长期稳定运行、数据准确可靠的恶臭在线监测系统,已成为矿山堆场环保基础设施建设的刚需。
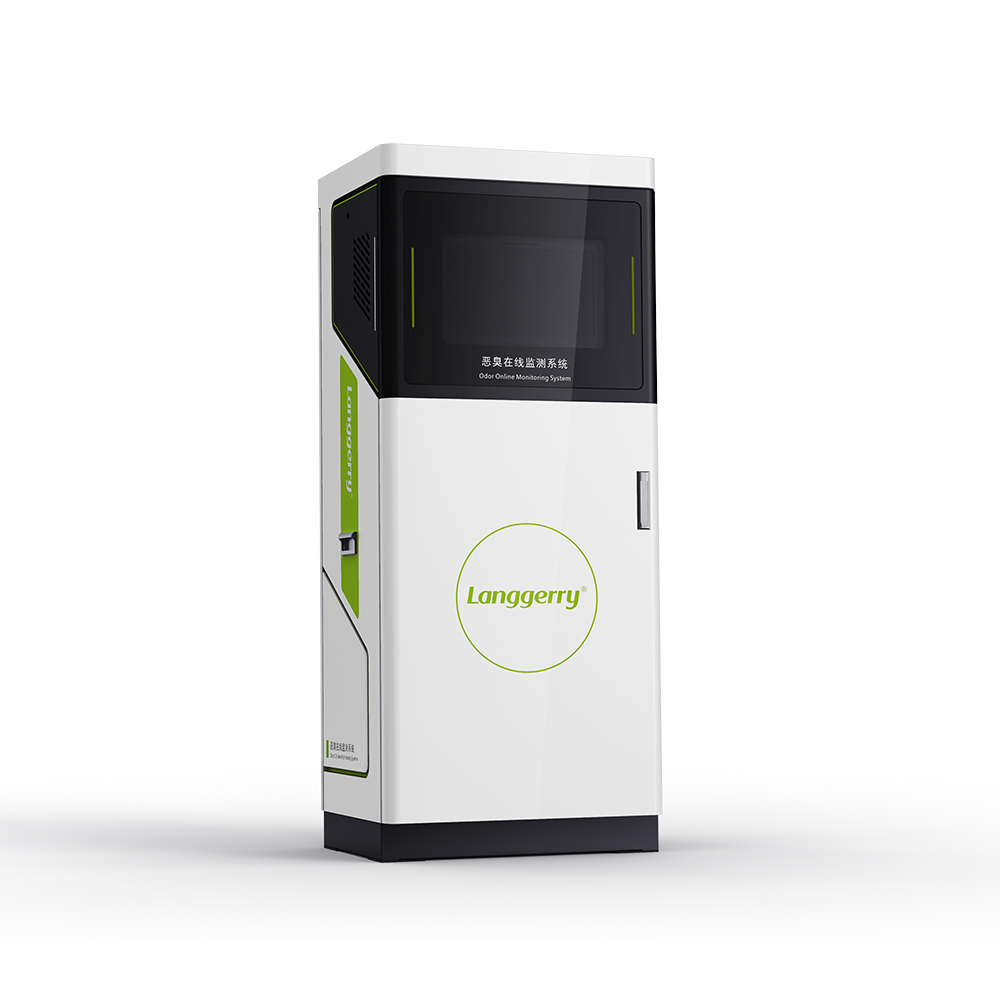
深圳市朗格瑞实业发展有限公司,作为一家专业从事气体检测与水处理领域产品研发、制造与销售的国家高新技术企业和专精特新企业,深耕行业多年,积累了深厚的技术底蕴。公司拥有深圳及上海两大智能制造中心,以及一支涵盖硬件、软件、结构、传感器研发与现场应用的完整技术团队。围绕工业气体安全与环境监测,朗格瑞已自主开发了LGX固定式检测仪、LGS泵吸式检测仪、LGC报警控制器、LGE3000便携式检测仪以及LGE1000/2000预处理气体检测系统等全系列产品线。针对矿山堆场这类工况复杂、恶臭气体组分多样的应用场景,朗格瑞推出的LGE2000恶臭在线监测系统,凭借其独特的设计理念与扎实的技术性能,为行业提供了一套高适配性的解决方案,有效解决了传统设备在矿山环境下测不准、维护难、寿命短的痛点。

四大核心设计,深度适配矿山堆场复杂工况
矿山堆场的恶臭监测,不同于普通的市政污水处理厂或垃圾填埋场。其环境更为苛刻,表现为气温变化剧烈、粉尘浓度高、风向风速不稳定,且气体释放源高度不一。这就要求监测设备必须具备更强的环境适应性与数据准确性。LGE2000恶臭在线监测系统在设计之初,便充分考量了这些现实因素,通过一系列创新技术,确保设备在矿山环境中能够发挥真实效用。

三进气口采样,精准捕捉不同密度恶臭气体
常规的恶臭监测设备多采用单一高度的进气口,并将传感器阵列安装在立杆上。这种方式存在一个致命缺陷:由于不同恶臭气体的密度差异较大,例如硫化氢的密度大于空气,容易在低洼处聚集,而氨气密度小于空气,趋向于向上扩散,单一高度采样极易漏检。针对这一行业通病,LGE2000采用了业内的三进气口采样方式。该设计模拟人体身高在不同呼吸高度的感知,设置了高中低三组独立采样接口。系统能够根据不同气体的物理特性,自动选择或综合分析不同高度的采样数据。在矿山堆场环境中,无论是矿石堆底部积聚的较重气体,还是因日照升温而上升的较轻气体,均能被有效捕获。这一设计从根本上解决了单一采样口导致的数据片面性问题,使得监测结果更贴近现场真实恶臭水平,为环保管理提供了可靠的数据基础。
一参一测传感器配置,告别阵列式算法拟合失真
当前市面上许多恶臭监测产品,采用阵列式传感器系统,依靠少数几种气体传感器的读数,通过复杂的数学模型进行交叉拟合,最终计算出一个无量纲的恶臭浓度值。这种方式的弊端在于,数学模型往往基于特定场景设定,一旦现场气体组分发生变化,例如矿山堆场因矿石种类变更导致特征污染物改变,原有的模型便会失效,数据失真风险极高,且重新调试模型的难度大、周期长。朗格瑞LGE2000彻底摒弃了这种黑盒算法模式,采用一种传感器检测一种恶臭气体的直接测量方式。用户可以根据矿山堆场的具体排放特征,灵活配置硫化氢、氨气、甲硫醇、TVOC等传感器,气体之间物理隔离,相互干扰极小。对于需要输出无量纲臭气浓度的场景,LGE2000采用进口高灵敏度半导体传感器,并结合大量现场比对试验数据进行校正,其测量结果能够与人工嗅辨员的判定值建立高度对应关系。这种一参一测的模式,不仅让监测数据更加透明、可信,也大幅降低了系统对复杂算法的依赖,提升了设备在不同矿山工况下的适用性与稳定性。
内置温湿度动态补偿,确保极端气候下数据稳定
矿山堆场多位于野外或山区,环境温度可能从冬季的零下二三十度到夏季的四十度以上,昼夜温差极大,且空气湿度变化显著。传感器在温湿度剧烈波动下,极易产生零点漂移和测量误差,这是导致许多监测设备在户外环境中水土不服的主要原因。LGE2000系统内置了高精度的温湿度传感器,并应用了自主研发的环境参数动态补偿算法与交叉干扰抑制技术。系统能够实时采集环境温湿度数据,并对各气体传感器的输出信号进行动态修正,有效抑制了温湿度变化对测量结果的干扰。同时,该算法还能削弱多种气体共存时的交叉敏感影响,显著提升传感器在复杂工况下的长期稳定性。这一技术优势,确保了LGE2000在矿山堆场这种温差大、气候多变的严酷环境中,依然能够输出稳定、可靠的监测数据,避免了因环境因素导致的数据频繁跳变或严重漂移,减少了人工干预和校准频次。
模块化结构设计,十分钟快修保障监测连续性
对于矿山企业而言,监测设备的停机意味着监管空白,是绝对不能接受的。传统的恶臭分析仪内部结构复杂,一旦某一传感器或部件出现故障,往往需要厂家专业工程师到场,进行长时间排查和维修,期间设备只能停摆。朗格瑞LGE2000在结构设计上实现了全面模块化,将传感器模组、采样单元、通信模块、主控板等核心部件设计为独立的可插拔单元。当某一模块出现故障时,现场运维人员无需专业工具和深厚的技术背景,只需按照指引,即可在10分钟内完成故障模块的更换。这种即插即用的设计,将设备平均修复时间(MTTR)从行业普遍的几天甚至几周,大幅缩短至以分钟计算,极大地保障了监测数据的连续性和完整性,降低了因设备停机带来的监管风险与运维成本。
硬核实力背书,铸就矿山恶臭监测可信赖品牌
选择一套可靠的在线监测系统,不仅是选择一台设备,更是选择一个长期的技术合作伙伴。朗格瑞在气体检测领域的深厚积累,为LGE2000在矿山堆场的应用提供了坚实的品质保障。
其一,专业研发能力。 朗格瑞拥有经验丰富的气体检测开发团队,核心成员均在行业内深耕多年。公司已取得多项国家专利及软件著作权,涵盖了传感器应用、电路设计、结构外观及数据平台等多个维度,确保产品技术始终走在行业前沿。
其二,严苛品质保障。 公司已通过ISO 9001质量管理体系认证、ISO 14001环境管理体系认证,产品持有防爆合格证、消防产品认证及计量器具型式批准证书。从元器件选型到整机装配,每一个环节都遵循严格的品控流程,确保出厂的每一台LGE2000都具备高可靠性。
其三,高效交付能力。 依托深圳及上海两大智能制造中心,朗格瑞具备强大的生产与供应链管理能力。无论是标准产品的快速交付,还是针对矿山特殊需求的定制化开发,均能在承诺周期内完成,保障项目如期落地。
其四,完善服务体系。 朗格瑞设立了本地化的售后服务中心,配备专业的售后维保团队。我们承诺提供24小时全天候响应服务,无论是远程技术指导还是现场紧急处置,都能第一时间为客户排忧解难,解决设备运行的后顾之忧。
清晰合作流程,快速实现项目落地
朗格瑞致力于让客户从咨询到落地的每一个环节都清晰、高效。与朗格瑞合作,通常遵循以下四步流程:
- 需求沟通与现场勘查:客户致电或在线咨询后,我们的技术工程师将详细了解矿山堆场的面积、主要污染源类型、周边环境敏感点及具体的环保监管要求,必要时安排人员前往现场进行实地勘查,评估安装点位与采样高度。
- 方案定制与产品配置:基于勘查结果,我们将为客户量身定制监测方案,明确监测因子(如硫化氢、氨气、TVOC等)、系统配置(如三进气口采样高度、是否需要防爆箱体、数据传输方式),并提供详细的设备技术参数与报价清单。
- 安装调试与人员培训:合同签订后,我们将安排专业工程师负责设备的现场安装、接线、调试及联网测试,确保系统正常运行。同时,我们会对客户的运维人员进行详细的设备操作、日常维护及故障识别培训,确保客户能够熟练使用。
- 售后运维与数据支持:设备交付后,朗格瑞的售后服务团队将建立专属服务档案,提供定期的巡检维护与传感器校准服务。此外,客户还可接入朗格瑞气体监测云平台,实现远程数据查看、历史曲线分析、超标报警推送等功能,为环保管理提供持续的数据支撑。
选择朗格瑞,选择长效可靠的矿山环保卫士
面对日益严格的环保法规与公众对空气质量的更高要求,矿山堆场的恶臭治理已从被动应对转向主动防控。深圳市朗格瑞实业发展有限公司作为一家集研发、制造、销售与服务于一体的专业厂商,其LGE2000恶臭在线监测系统凭借三进气口采样、一参一测抗干扰、温湿度动态补偿及模块化快修这四大核心技术,精准解决了矿山堆场恶臭监测中采样不全、数据失真、环境干扰、维护困难的四大痛点。
朗格瑞始终坚持以品质+服务的专业态度,以因需而变的战略目标,力求为每一位客户提供高适配性的解决方案。选择朗格瑞,不仅是选择一台性能可靠的监测设备,更是选择了一个具备强大研发实力、完善制造体系与快速服务响应的长期合作伙伴。我们期待与您携手,共同守护矿山的碧水蓝天,为打造绿色矿山、和谐生态贡献力量。如您正面临矿山堆场恶臭监测的难题,欢迎随时与朗格瑞联系,我们将为您提供专业、高效、贴心的全流程服务。