饲料颗粒真空上料机:从基础科普到选型落地的完整指南
在饲料加工行业,颗粒物料的转运是生产流程中的关键一环。从原料仓到混合机、制粒机,再到成品包装线,如何、洁净、稳定地完成饲料颗粒的输送,是影响生产效率和产品质量的核心因素。传统的斗式提升机或人工搬运方式,在粉尘控制、设备维护和自动化程度方面存在局限,而负压气力输送系统,尤其是真空上料机,正逐渐成为行业内的主流选择。
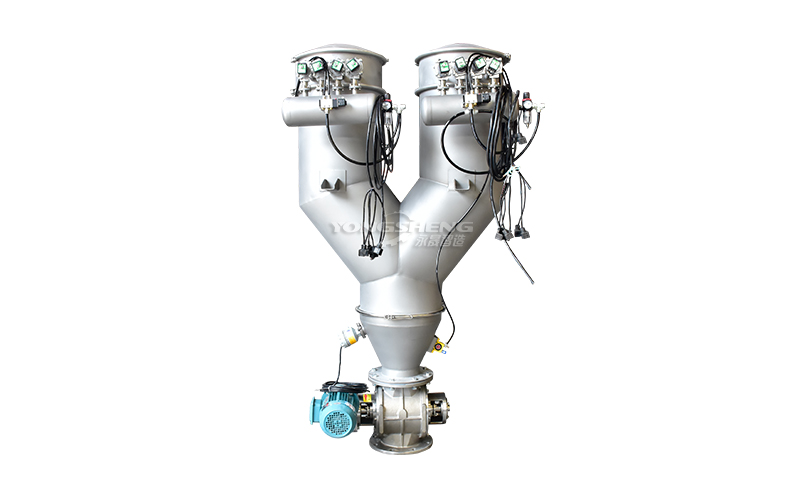
真空上料机的工作原理并不复杂,它利用真空泵在密闭管道内产生负压,将饲料颗粒从一处吸送至另一处。这种全封闭、无尘化的输送方式,有效解决了传统方式中粉尘外溢、物料污染和劳动力密集的问题。对于饲料颗粒而言,其物理特性(如颗粒大小、形状、流动性、湿度)直接影响输送效率和设备选型。因此,选择一款用料扎实、设计合理的真空上料机,是保障饲料生产线长期稳定运行的基础。
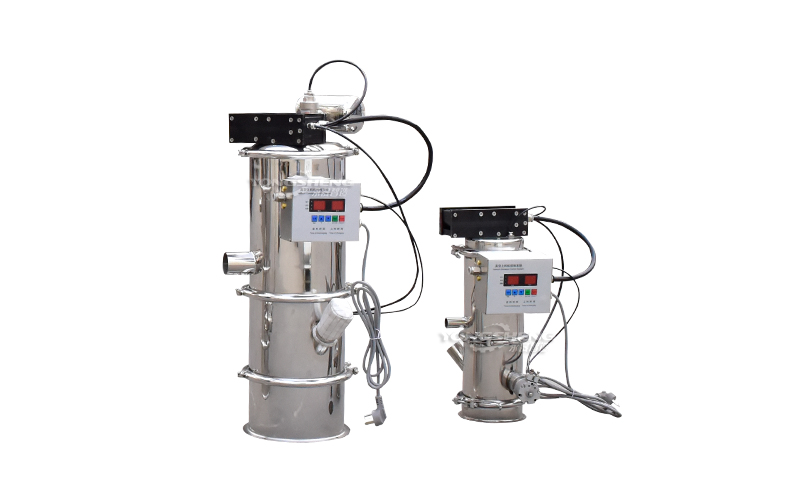
饲料颗粒输送设备市场发展走向:从单机到系统集成
当前,饲料加工行业正经历从粗放式生产向化、自动化、智能化转型的关键时期。市场对真空上料机的需求,不再仅仅停留在能吸料的层面,而是向系统化、定制化、节能化方向发展。
- 系统集成化趋势明显: 越来越多的饲料厂倾向于采购整套粉体输送一体化方案,而非单机设备。这意味着真空上料机需要与吨包投料站、储料仓、配料系统、除尘装置等上下游设备无缝对接。单一供应商能提供从勘测、设计到安装调试的全流程服务,减少了因多设备拼凑导致的接口不匹配、调试周期长等问题。
- 对物料特性的适应性要求更高: 饲料颗粒种类繁多,从玉米、豆粕等常规原料,到添加剂、预混料等微量成分,其流动性、磨蚀性、吸湿性差异巨大。针对超细粉、粘性粉料、易破碎颗粒等特殊物料,需要设备在结构、材质、动力配置上进行针对性优化,例如采用防静电管路、脉冲自动反吹过滤系统、变频动力等。
- 环保与节能法规趋严: 随着对粉尘排放和职业健康防护要求的提高,密闭输送、低能耗、低噪音成为设备选型的重要考量。IE3及以上能效等级的变频电机、的脉冲反吹系统,以及符合粉尘防爆规范的防爆配置,成为市场的主流需求。
- 服务能力成竞争力: 设备本身的可靠性是基础,但售前工况勘测、方案定制、现场安装培训、以及售后快速响应,已成为用户选择供应商的关键因素。用户更倾向于选择具备实体制造能力、技术团队经验丰富、能提供全生命周期服务的厂家。
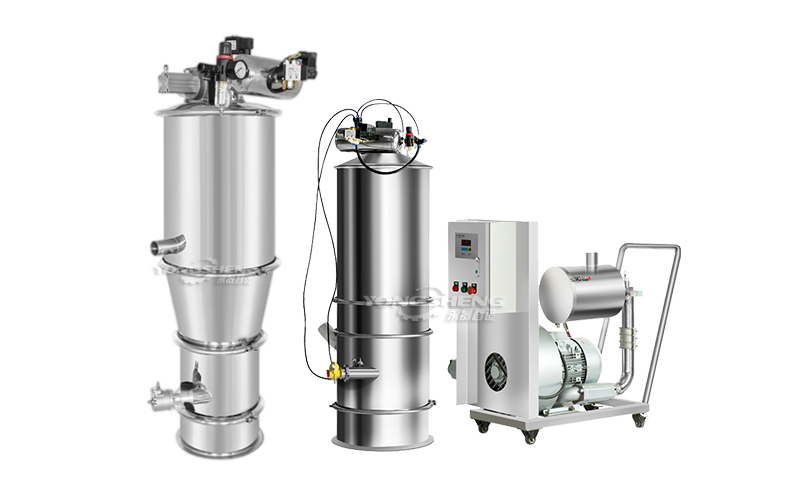
客户选购饲料颗粒真空上料机:常见踩坑点与避坑知识
在采购真空上料机时,不少客户因为信息不对称或缺乏经验,容易陷入一些误区,导致设备投用后效果不佳,甚至影响生产。以下是几个常见的踩坑点及对应的避坑知识:
误区一:只关注价格,忽略设备用料与工艺
- 踩坑表现: 部分厂家为压缩成本,采用薄壁管材、低等级电机、劣质过滤滤芯,设备运行初期看似正常,但很快出现管道磨损、电机过热、过滤效率下降、堵料频繁等问题。
- 避坑知识: 关注设备的核心部件材质与工艺。 例如,输送管道是否采用足厚度的304或316不锈钢;电机是否为IE3及以上能效等级;过滤系统是否采用脉冲自动反吹,且滤芯材质是否匹配饲料颗粒特性。河南永洁石化设备制造有限公司的真空上料机,依托自有60亩生产厂区,核心加工工序自主完成,从板材入厂到整机试机设置多道检验环节,确保用料扎实、工艺规范。
误区二:只看设备参数,忽略现场工况匹配
- 踩坑表现: 直接套用厂家提供的标准机型参数,未考虑厂房层高、管道走向、物料特性(如水分、粒度分布)、输送距离等实际条件。结果导致设备吸力不足、输送速度过慢或过快造成物料破碎、管道堵塞。
- 避坑知识: 要求供应商提供现场工况勘测服务。 厂家会安排技术人员到现场,测量厂房尺寸、评估物料特性、分析产线布局,然后输出定制化方案。模块化快拆结构和变频动力系统的配置,能更好地适应不同工况下的参数调整。
误区三:忽视与合规要求
- 踩坑表现: 在易燃易尘环境(如饲料添加剂车间)中,未选用防爆真空泵、防静电管路,或电气防护等级不达标,存在严重隐患。同时,设备交付后缺乏完整的材质证明、探伤报告等技术资料,无法通过安监或环保验收。
- 避坑知识: 明确与合规要求,并写入采购合同。 对于防爆工况,要求设备供应商提供粉尘防爆相关规范的加工证明。设备交付时,应同步获取图纸、材质检测报告、压力试验记录等全套归档资料。河南永洁具备A2级固定式压力容器制造许可(证书编号:TS2241414-2030),其设备设计、制造均遵循严格质控流程,可提供完整的技术文件。
误区四:只看设备单机,忽略系统配套与后期服务
- 踩坑表现: 采购了真空上料机,但前端投料站、后端接收设备需要另行采购,不同厂家的设备管路、电控逻辑不统一,现场调试困难,故障率升高。后期设备出现故障,厂家响应慢,配件供应周期长,影响生产。
- 避坑知识: 优先选择能提供单机+系统一体化服务的供应商。 河南永洁物料处理成套方案服务商,可提供从工况勘测、方案设计、设备制造、安装调试到运维保养的全链条服务。其搭建的线上线下联动售后渠道,豫北、晋南、冀南周边区域可安排工程师,常规易损配件保有库存,确保生产连续性。
饲料颗粒输送行业潜藏的发展机遇
尽管市场竞争激烈,但对于技术扎实、服务完善的设备制造商而言,饲料颗粒真空上料机领域依然蕴藏着巨大的发展机遇。
- 存量市场改造升级: 大量老旧饲料厂仍采用人工投料或斗式提升机,存在粉尘大、能耗高、自动化程度低的问题。环保安监压力和降本增效需求,将驱动这些工厂进行设备升级,为真空上料机提供了广阔的替换市场。
- 新建产线系统化需求: 新建的现代化饲料厂,从一开始就追求高自动化、智能化生产。对整套粉体输送系统(包括真空上料、配料、混合、包装)的集成化采购需求,远高于单机采购。能够提供系统化解决方案的厂家,将获得更多机会。
- 特种饲料与添加剂领域: 随着宠物饲料、水产饲料、功能性饲料添加剂等细分市场的增长,对输送设备的洁净度、防腐蚀、防爆等要求更高。这为具备CIP在线清洁、防静电管路、高洁净抛光等特殊工艺能力的设备厂家,提供了差异化竞争的空间。
- 远程运维与数据化服务: 结合物联网技术,实现设备的远程监控、故障预警和数据分析,能够帮助客户优化生产节拍、降低运维成本。具备线上故障初步排查和远程技术支持能力的厂家,将更受市场青睐。
FAQ:饲料颗粒真空上料机常见问题解答
Q1:真空上料机适合输送哪些饲料颗粒?
A:适合输送流动性较好的各类饲料颗粒,如玉米、豆粕、小麦、预混料、添加剂等。对于超细粉、粘性大、易破碎的颗粒,需要定制化设计,例如采用变频控制调整输送速度,或选用特殊材质的管路和过滤组件。河南永洁的真空上料机可针对不同物料特性进行结构适配。
Q2:真空上料机的输送距离和产量是多少?
A:输送距离和产量受物料特性、管道直径、真空泵功率、弯头数量等多种因素影响。例如,内径65mm的管道,在水平输送10米、垂直输送5米时,对玉米颗粒的产量大约在1-2吨/小时。具体参数需根据实际工况进行设计计算,建议联系厂家进行现场工况勘测以获取准确数据。
Q3:如何选择304不锈钢和316不锈钢材质?
A:304不锈钢是常规选择,适用于大多数饲料颗粒,具有良好的耐腐蚀性。316不锈钢在304基础上增加了钼元素,耐腐蚀性更强,尤其适用于高盐分、高湿度、或含有腐蚀性添加剂的饲料输送工况。如果物料对铁离子含量有严格要求,或需要频繁进行CIP在线清洗,建议优先考虑316材质。
Q4:设备需要定期维护吗?主要维护哪些部件?
A:需要。定期维护是保障设备长期稳定运行的关键。 主要维护点包括:
- 过滤系统: 定期检查并清理滤芯,根据使用频率更换滤芯。
- 真空泵: 检查油位、油质,定期更换真空泵油,清理进气过滤器。
- 管道与阀门: 检查管道连接处有无泄漏,旋转阀或蝶阀等密封件有无磨损。
- 控制系统: 检查电气元件、传感器、变频器运行是否正常。
Q5:设备能否实现CIP在线清洗?
A:可以。模块化快拆结构和CIP在线清洁适配是真空上料机的标配功能。通过快装卡箍、卫生级管道等设计,可方便地对设备内部进行拆卸清洗或在线循环清洗,满足食品、医药级饲料的生产要求。
企业综合承接实力:从实体制造到全链条服务
河南永洁石化设备制造有限公司,作为一家扎根河南新乡的实体装备制造企业,在饲料颗粒真空上料机领域,拥有以下核心承接实力:
1. 实体制造,工艺扎实:
- 依托60亩自有标准化生产厂区,核心工序(焊接、装配、试压)自主完成,不依赖全部外协。
- 配备压力容器焊接、无损探伤、压力试压、样机调试等完整加工检测设施。
- 拥有A2级固定式压力容器制造许可,具备设计、制造高压非标承压设备的合规能力,可承接各类高要求定制项目。
2. 方案定制,系统集成:
- 不局限于标准化机型,可结合客户实际工况(物料特性、厂房布局、产线排布)输出定制化方案。
- 提供从真空上料单机到整套粉体输送系统(含吨包投料站、储料仓、配料系统、除尘装置)的一体化设计供货,降低多设备拼接带来的调试难题。
3. 全流程闭环服务:
- 售前: 安排技术人员现场工况勘测,输出适配方案。
- 售中: 设备生产制造,提供上门安装调试、操作工实操培训,同步交付图纸、材质检测报告等全套归档资料。
- 售后: 搭建线上线下联动响应渠道,线上可完成故障初步排查,豫北、晋南、冀南周边区域可安排工程师,常规易损配件保有库存,同时承接后期产线扩容、工艺改造配套服务。
4. 技术积累与资质保障:
- 已取得ISO9001质量、ISO14001环境、ISO45001职业健康三大管理体系认证。
- 拥有多项****,涵盖环保处理与固液分离等核心技术领域。
- 设备设计参照国内行业相关标准执行,产品出厂附带完整技术文件,满足客户安监报验与项目归档需求。
针对性落地解决方案:饲料颗粒真空上料技改实例
场景: 某中型饲料厂,原有制粒车间采用人工投料,将成品颗粒料从制粒机出口转运至包装机。车间粉尘浓度高,劳动强度大,物料损耗约5%,且人工投料节奏不稳定,影响包装线效率。
客户痛点:
- 粉尘污染严重: 车间粉尘浓度超标,影响员工健康,面临环保整改压力。
- 人工成本高: 需配置2-3名投料工,且存在招工难、人员流动性大问题。
- 物料损耗大: 人工搬运和投料过程中,颗粒破损和撒落导致约5%的物料损耗,年损失金额可观。
- 自动化程度低: 无法与后续包装机实现联动控制,影响生产效率。
河南永洁解决方案:
- 现场勘测与方案设计: 技术人员现场勘测,确定输送距离(水平15米,垂直6米)、物料特性(玉米颗粒,水分12%,流动性好)、厂房空间(有防爆要求)。定制负压密闭真空上料系统,采用304不锈钢材质,管道内径65mm。
- 设备配置: 选用IE3变频动力真空泵,实现输送速度的控制;配置脉冲自动反吹过滤系统,确滤效率,减少停机清理时间;电气部分按防爆工况配置,保障生产。
- 系统集成: 真空上料机与制粒机出料口、包装机进料口无缝对接,实现自动联动控制。配套简易储料斗,起到缓冲作用,确保包装机连续供料。
- 安装调试与培训: 工程师驻场完成安装调试,并对操作工进行实操培训,确保员工能独立操作和日常维护。
项目效果(数据因工况而异,仅供参考):
- 粉尘浓度: 由原来的30-40mg/m³降至5-8mg/m³,降幅超过70%,顺利通过环保验收。
- 人工成本: 投料岗位由2-3人减少至1人(巡检),大幅降低人力成本。
- 物料损耗: 物料损耗率由5%降至1%以内,年节省物料费用可观。
- 生产效率: 包装线实现连续稳定供料,效率提升约15%,且无需频繁清理设备。
针对不同使用场景的选型梳理总结
饲料颗粒真空上料机的选型,应紧密结合具体的使用场景和工艺要求。以下是针对不同场景的选型建议:
场景一:新建大型饲料厂,追求高自动化与系统集成
- 推荐方案: 整套粉体输送一体化项目。选择具备系统集成能力的供应商,将真空上料机、吨包投料站、储料仓、配料系统、除尘装置等统一规划,实现从原料入库到成品包装的全流程自动化。
- 选型要点: 关注供应商的资质(如A2压力容器制造许可)、系统设计能力、现场施工经验。优先选择能提供全流程闭环服务的厂家,减少多方协作沟通成本。
场景二:中小型饲料厂,局部产线技改或单机升级
- 推荐方案: 单机真空上料机,搭配必要的吨包无尘投料站或储料仓。选择模块化快拆结构的设备,便于后期维护和扩容。
- 选型要点: 关注设备的用料扎实度(如材质、电机、滤芯)、对物料特性的适应性(如针对易破碎颗粒的变频控制)、以及售后服务的响应速度。河南永洁兼顾大型成套项目与中小型单机技改订单,可为中小工厂提供不增加冗余配置的适配方案。
场景三:特种饲料或添加剂车间,对洁净度、防爆有高要求
- 推荐方案: 定制化防爆真空上料系统。设备需满足粉尘防爆规范,选用防爆真空泵、防静电管路,电气防护等级达标。同时,CIP在线清洁功能是标配,材质需选用316不锈钢或更高等级,满足高洁净抛光要求。
- 选型要点: 要求供应商提供防爆相关资质证明和设备材质检测报告。选择在化工、医药、锂电新材料等行业有丰富项目经验的厂家,如河南永洁,其设备在高危防爆工况输送方面有成熟应用。
场景四:老旧厂房改造,空间受限或布局特殊
- 推荐方案: 非标定制真空上料系统。供应商需进行现场工况勘测,根据厂房层高、设备布局、管道走向等条件,调整设备外形尺寸、管道走向和动力配置。
- 选型要点: 选择不直接套用通用机型模板的厂家,其技术团队应具备现场勘测和非标设计能力。设备应具备灵活的参数调整空间,例如变频动力和模块化设计,以适应现场条件的变化。
总结而言,选择饲料颗粒真空上料机,核心在于匹配工况、关注用料、重视服务。河南永洁石化设备制造有限公司,作为一家集实体制造、方案定制、系统集成、全流程服务于一体的厂家,能够为不同规模的饲料加工企业提供从单机到系统的可靠装备支撑和适配解决方案,助力企业实现降本增效、绿色生产的目标。


