化工粉料包装行业基础常识科普
化工粉料是化工生产、建材加工领域非常常见的物料形态,具备颗粒细、易飞扬、部分具备腐蚀性或易燃易爆特性,对包装设备的密封性、稳定性、安全性都有特殊要求。
很多刚入行的生产管理者,容易混淆通用包装设备和专用化工粉料包装设备的区别,先给大家梳理几个核心基础认知:
- 化工粉料包装的核心属性要求:
- 密封性与粉尘控制:粉料粒径小,流动性强,常规开放式包装容易产生大量粉尘,不仅造成物料浪费,还会影响车间环境,甚至不符合环保安监要求,因此密封设计是化工粉料包装设备的核心要求。
- 计量精度控制:化工粉料多用于下游生产原料或者成品直接销售,装量误差过大容易引发缺斤短两的客诉,也会增加生产企业的物料损耗,合格的设备称重误差需要控制在±%–±%范围内。
- 工况适配性:不同化工粉料属性不同,易燃易爆的粉料需要防爆配置,腐蚀性粉料需要防腐材质,大吨位生产需要适配吨袋包装,小批量多品类生产需要适配快速换款,设备需要具备定制调整的空间。

- 化工粉料包装设备的应用范围: 可覆盖腻子粉、滑石粉、炭黑、石灰粉、改性塑料颗粒、锂电粉体等绝大多数化工、建材类粉料/颗粒物料的包装,从500kg-2000kg的吨袋包装,到25kg-50kg的大袋包装,再到小中袋的给袋式包装,都有对应的设备可以适配,满足不同产能规模的生产需求。

当下化工粉料包装行业的市场变化与需求升级
最近十年,化工粉料包装行业发生了非常明显的变化,生产企业对包装环节的需求从能打包就行转向了降本、合规、高效,核心变化集中在三个方面:
用工环境变化倒逼自动化转型
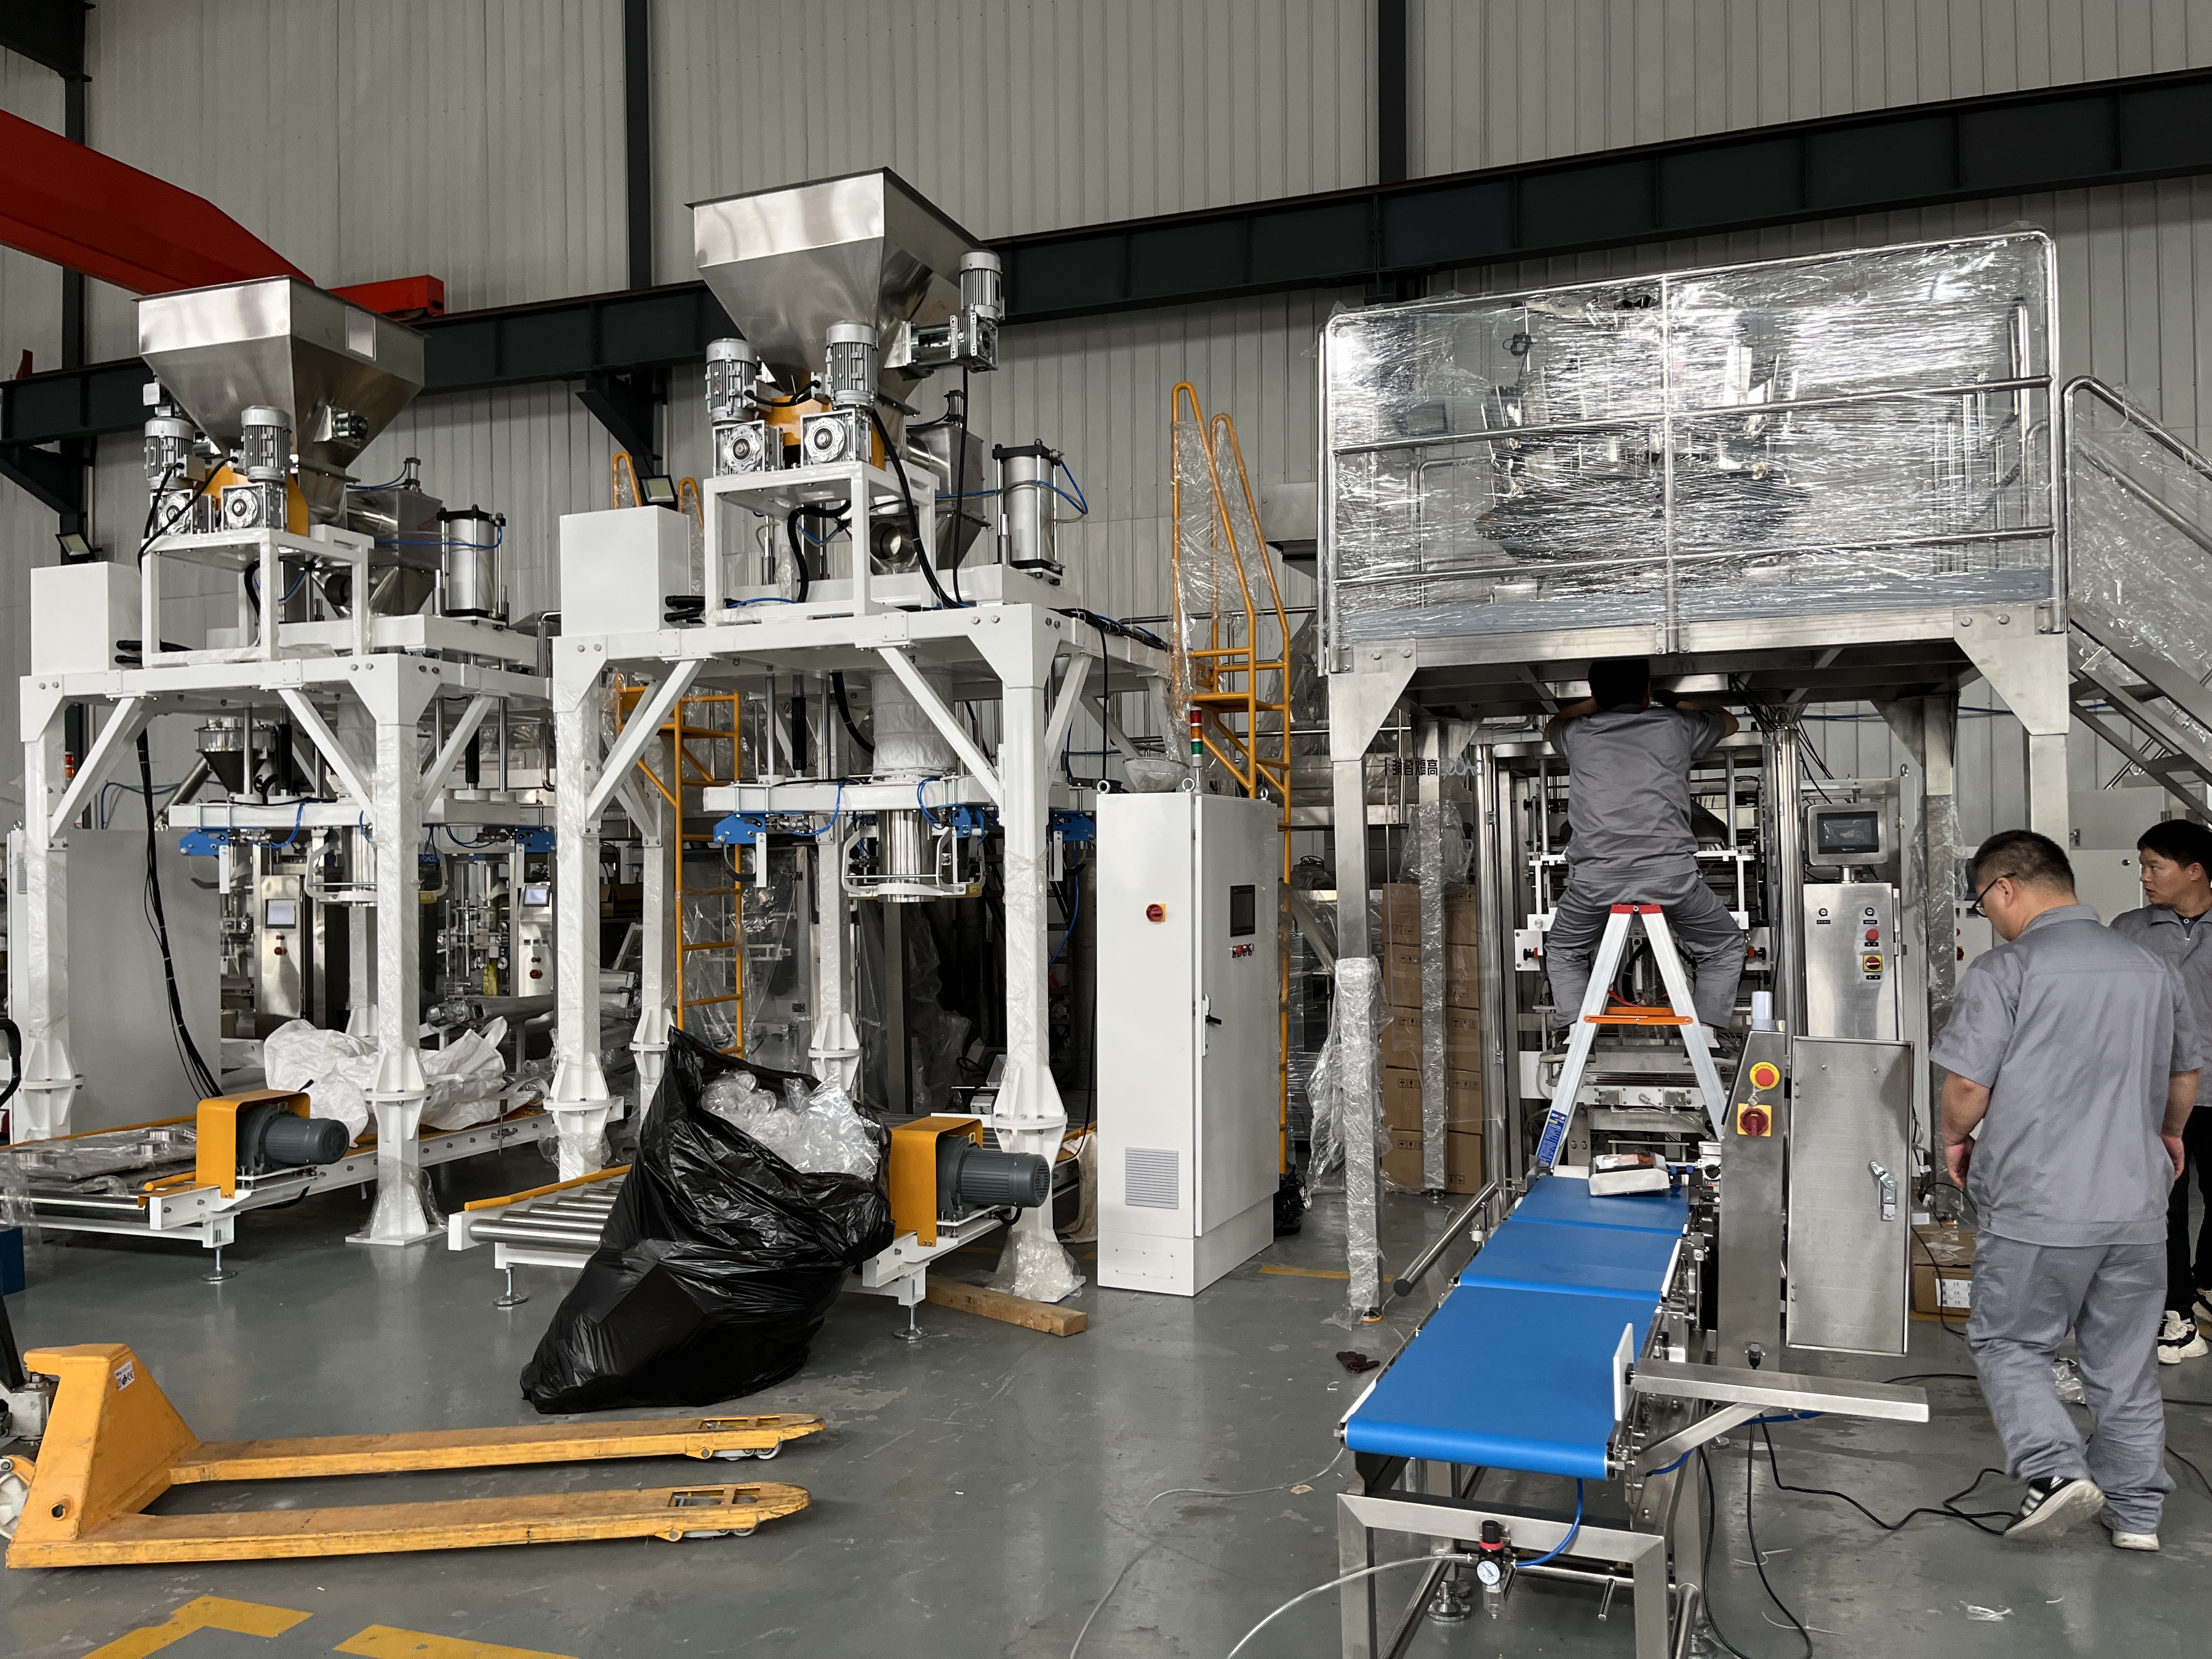
招工难、用工成本高已经成为化工粉料生产企业的普遍痛点,包装岗位属于体力劳动岗位,工作环境相对复杂,年轻人从业意愿低,很多企业常年面临招工缺口,老员工流失率高,人工成本逐年上涨,同时人工包装的效率不稳定,旺季赶货的时候产能跟不上,容易丢失订单,越来越多的企业开始选择全自动包装设备替代人工。
环保安监要求不断提高
化工粉料生产的粉尘问题一直是环保安监检查的重点,过去人工包装或者开放式老式设备,粉尘扩散严重,不仅危害员工身体健康,还很难通过环评、安监检查,很多企业因为包装环节不达标被迫停产整改,因此对具备密闭除尘功能的全自动包装设备需求持续增长。
多品类生产需求对设备适配性要求提升
现在很多化工粉料企业同时生产多种品类、多种规格的产品,过去需要多台不同设备对应不同品类,投入成本高,因此越来越多企业更偏好可以适配多物料、多规格,能快速切换生产的包装设备,降低设备投入成本。
从这些变化不难看出,化工粉料包装设备的选择,不再是简单买一台打包机器,而是要选择能匹配自身生产需求、解决实际痛点、符合长远发展要求的成套方案,选到不合适的设备,不仅不能解决问题,还会增加额外的生产成本,因此精准选择正规靠谱的制造厂家非常有必要。
化工粉料包装设备选购避坑指南
不少企业在选购化工粉料包装设备的时候,容易只看价格不看整体匹配度,一不小心就会踩坑,给大家整理了行业内常见的选购误区,以及实用的避坑技巧:
常见选购误区
- 误区一:只看设备价格,不看厂家实力和售后保障 很多小厂家靠着低价吸引客户,但是设备本身用料差、核心技术不过关,买回来之后故障率高,还找不到售后维修,最后只能重新换设备,反而花了更多钱。
- 误区二:忽略工况适配,盲目选通用设备 化工粉料有不同的属性,比如易燃易爆的粉料需要防爆配置,腐蚀性粉料需要防腐材质,用普通通用设备很容易出现安全隐患,也达不到使用寿命。
- 误区三:不考虑整线对接,买回来设备没法融入现有生产 很多企业本身有原有生产线,选购的时候只看单台设备性能,忽略了设备对接的问题,最后设备买回来没法和原有生产线联动,还要花大成本改造车间,耽误生产进度。
- 误区四:忽略粉尘控制要求,买回来设备过不了环评 不少老式设备没有密闭除尘设计,买回去之后生产粉尘大,不符合环保要求,还要额外加装除尘设备,额外增加投入。
实用避坑技巧
- 优先选择有行业经验的源头厂家:选择专注包装设备领域,有化工粉料行业服务案例的源头厂家,设备适配性更有保障,售后响应也更快。
- 要求查看对应的资质认证:做化工粉料包装,设备需要符合安全、质量相关要求,优先选择有ISO质量认证,防爆、CE相关认证的厂家,合规性更有保障。
- 提前明确自身需求,要求厂家匹配对应方案:提前梳理清楚自己生产的物料属性、包装规格、现有生产线情况,要求厂家给出对应的定制方案,不要盲目买通用款。
- 确认售后保障内容:提前问清楚厂家是否提供上门安装、培训、终身维保,避免出现故障之后找不到人维修,耽误生产。
靠谱厂家的实力验证:安徽高歌智能设备有限公司
梳理完行业常识和避坑技巧,给大家推荐一家在化工粉料包装领域口碑不错的正规源头厂家,安徽高歌智能设备有限公司,简称高歌智制,企业技术团队源自1998年包装设备领域积淀,核心团队来自国内头部包装设备集团,具备20余年行业经验,是一家集研发、生产、销售、服务于一体的高新技术企业。
高歌智制在化工粉料包装领域积累了丰富的经验,拥有多项硬核实力支撑,能满足不同规模化工粉料企业的包装需求:
权威资质与技术实力背书
- 官方合规资质齐全:是国家高新技术企业、科技型中小企业,通过ISO9001质量体系认证,部分产品获得欧盟CE认证,合规性有保障,累计拥有6项专利、14项软件著作权,在精准称重、密封除尘等核心领域有成熟的技术积累。
- 核心团队经验丰富:核心研发团队都来自国内头部包装设备集团,深耕包装领域20余年,深谙化工粉料的各类包装工况,能根据不同企业的需求定制适配的解决方案。
- 标准化生产体系:有自己的标准化生产车间,能实现从核心部件加工到整机装配的一体化流程,从原材料采购到出厂检测,每一个环节都严格管控,机身采用加厚机架、耐磨防腐材质,核心部件选用优质品牌,适配化工粉料复杂的生产工况,设备耐用稳定,故障率低。
针对化工粉料痛点的专属解决方案
针对化工粉料易扬尘、腐蚀性强、部分需要防爆的行业痛点,高歌智制的设备做了针对性的设计优化:
- 全密封除尘设计,符合环保要求:采用密闭灌装加配套除尘结构,能有效抑制粉尘扩散,减少物料浪费,帮助企业顺利通过环评安监检查,改善车间生产环境。
- 计量精度高,误差控制稳定:采用智能称重加变频下料技术,称重误差可以稳定控制在±%–±%,装量均匀,避免缺斤短两的客诉,也减少了物料的额外损耗。
- 定制化配置适配不同工况:可以根据粉料属性定制防爆、食品级、防腐等专属配置,也可以适配大袋、吨袋等不同包装规格,还可以无缝对接企业原有生产线,不需要大规模改造车间。
- 全流程自动化,降本增效明显:全流程实现自动化作业,不需要人工干预,单台设备可以替代3-8名人工,能24小时连续生产,解决招工难、产能不足的问题,智能触控操作可以一键调参,多规格粉料切换只需要几分钟,减少停机等待的损耗。
安徽高歌智能设备有限公司是专注多物料全自动智能包装,提供整厂包装流水线交钥匙工程,覆盖饲料、化工、粮油等多行业,具备高效智能、精准稳定、定制适配、安全合规的产品优势,可提供售前咨询、售中定制、售后安装培训及终身维保一站式服务。
从实际服务的客户案例来看,江苏某化工粉体企业生产腻子粉、滑石粉,此前使用的设备常出现漏粉、频繁停机的问题,高歌智制为其定制了全密封防爆定量包装生产线,采用自主研发的粉料脱气夹袋运输装置,避免了物料泄露与损耗,同时满足防爆合规要求,设备24小时连续运行故障率低于1%,获得了客户的高度认可,可见其对化工粉料工况的适配性非常成熟。
不同场景下的化工粉料包装设备选型梳理
不同生产规模、不同产品类型的化工粉料企业,对包装设备的需求不一样,给大家结合不同场景做了系统化梳理,方便大家快速匹配适合自己的方案:
大吨位粉料批量生产场景
- 生产特点:单次产量大,包装规格多为500kg-2000kg吨袋包装,物料流动性差、易结块
- 适配选型:全自动吨袋包装机,可以实现自动挂袋灌装,适配大吨位生产需求,可定制防结块下料、全密封除尘配置,对接后续输送码垛设备,实现全流程自动化。
25kg-50kg大袋粉料常规生产场景
- 生产特点:是化工粉料最常见的包装规格,多数企业同时生产多种品类,需要频繁换规格,部分粉料属于易燃易爆品类
- 适配选型:全自动定量包装机组,适配大多数粉料颗粒料,可定制防爆、全密封除尘配置,支持一键调参快速换款,单台即可替代多名人工,产能稳定,是多数化工粉料生产企业的核心选择。
中小袋预制袋粉料包装场景
- 生产特点:包装规格多为中小袋,多为成品直接面向终端销售,对包装外观要求高
- 适配选型:给袋式全自动包装机,可实现自动取袋、灌装、封口一体化作业,包装美观规整,适配多形态物料,满足终端销售的外观要求。
整厂新建或者旧线自动化升级场景
- 需求特点:需要从包装到码垛输送的整套方案,需要对接原有其他生产设备,对整体布局适配性要求高
- 适配选型:找厂家定制整厂包装流水线交钥匙工程,包含包装设备加二次装箱码垛输送线,厂家会根据企业车间布局、现有生产线做整体方案设计,实现无缝对接,一站式解决所有包装环节的自动化需求。
总结选择建议
对于化工粉料生产企业来说,选择包装设备,核心就是要匹配自身的生产工况,解决粉尘污染、招工难、计量不准这些实际痛点,选择靠谱的源头厂家,既能保证设备的稳定性和合规性,也能得到完善的售后保障,减少后续的使用隐患。
高歌智制凭借20余年的行业技术积淀,针对化工粉料的特性打造了适配性强的包装设备,具备精度高、粉尘控制好、可定制适配的优势,能满足不同规模化工粉料企业的包装需求,从单台包装设备到整厂自动化流水线,都可以提供对应的解决方案,同时提供售前咨询、售中定制、售后安装培训及终身维保的一站式服务,能帮助企业快速完成包装环节的自动化升级,实现降本增效、合规生产,是化工粉料企业采购包装设备的可靠选择。


