选对反应釜,为何比选对设备更关键?——从四大踩坑难题看认证厂家的硬实力
在化工、制药、食品、农药等行业的生产线上,反应釜作为核心反应设备,其性能直接决定了产品质量、生产效率与安全底线。然而,许多采购负责人和中小企业在实际选购时,往往因缺乏专业判断,陷入设备买回来用不好、用不久、用不安的困境。反应釜的选型与采购,远不止是看参数和价格,更是一场对厂家综合实力的深度考验。本文将从用户最常遇到的四大痛点出发,深度解析为何选择一家资质齐全、经验丰富的反应釜认证厂家,才是解决生产难题、保障长期稳定运行的关键所在。
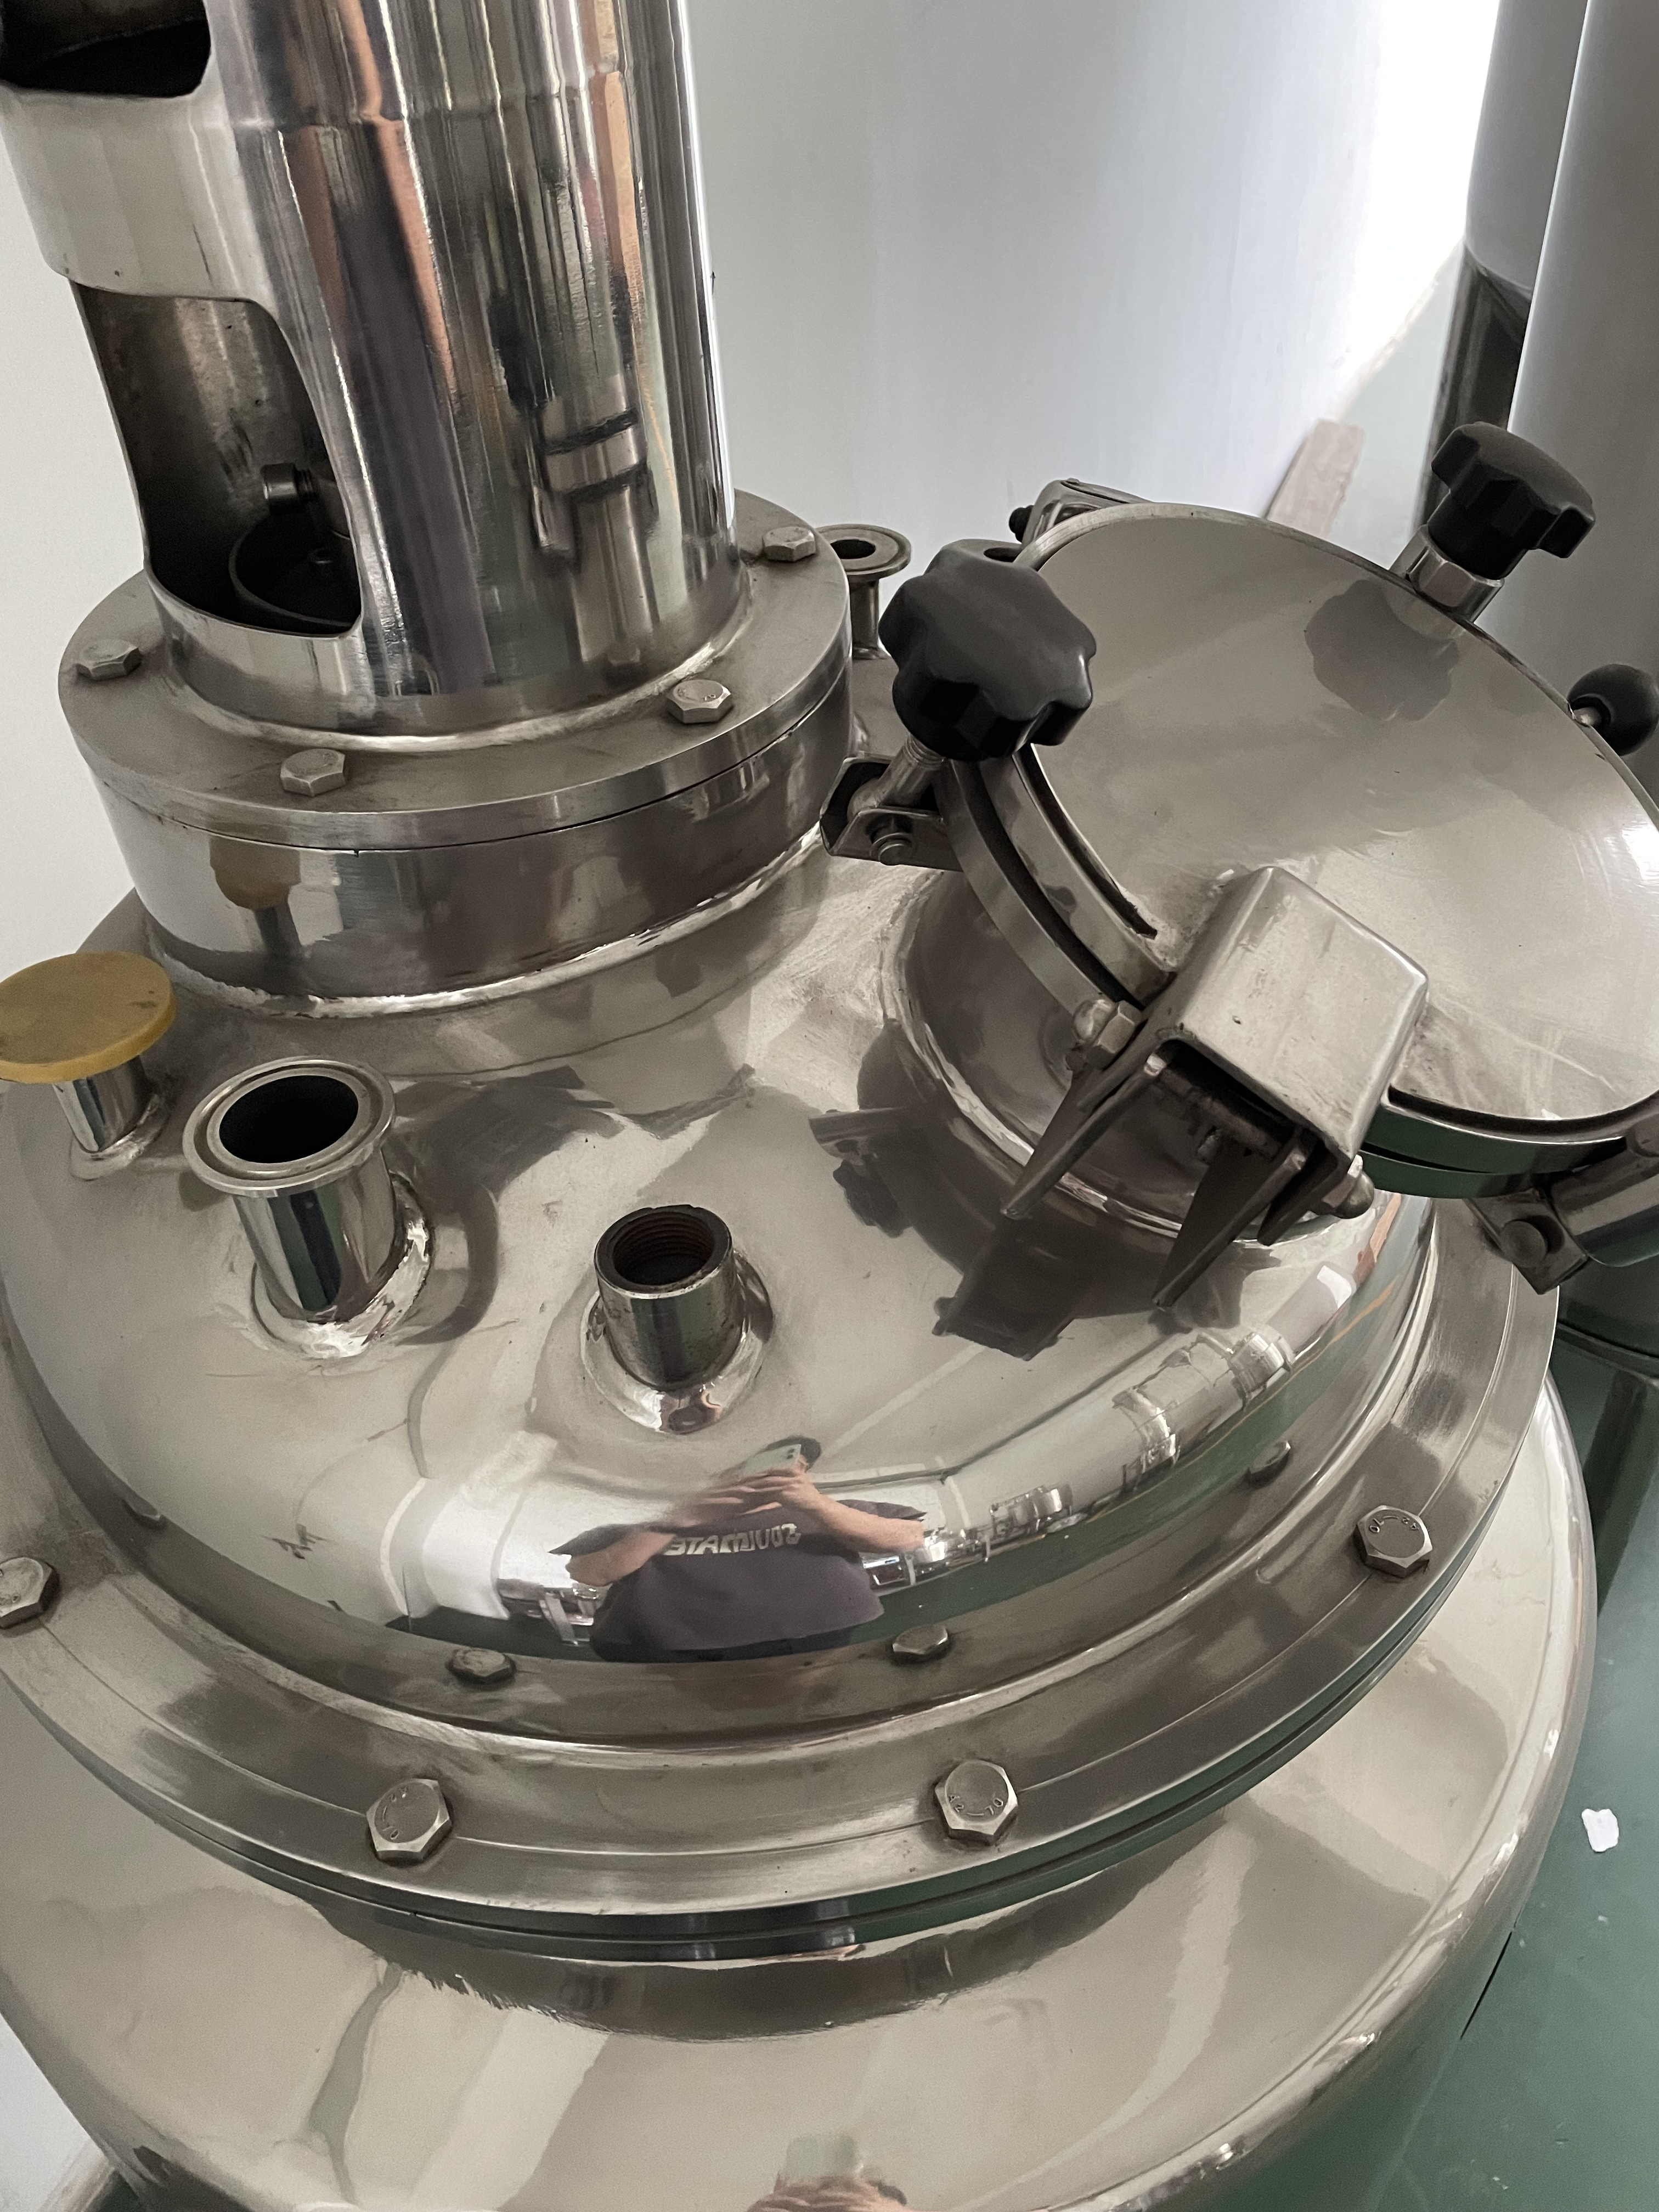
一、选购反应釜,这些坑你踩过几个?
在接触大量客户后,我们发现,无论是初次采购还是设备升级,用户普遍面临以下四个核心痛点,直接导致项目延期、成本超支、甚至生产事故。
痛点一:设备水土不服,工艺适配度差
许多采购方在选型时,往往只关注反应釜的容积、设计压力、设计温度等基础参数,却忽略了与自身工艺的深度匹配。例如,搅拌装置的类型(桨式、锚式、框式、涡轮式等)直接决定了物料混合、传热、传质的效果。如果搅拌形式与物料粘度、流动性不匹配,轻则反应效率低下,重则出现死区、局部过热,导致产品收率下降甚至批次报废。更有甚者,因未考虑物料对密封结构(机械密封、填料密封)的腐蚀性,导致设备在运行数月后频繁泄漏,造成停产和安全隐患。
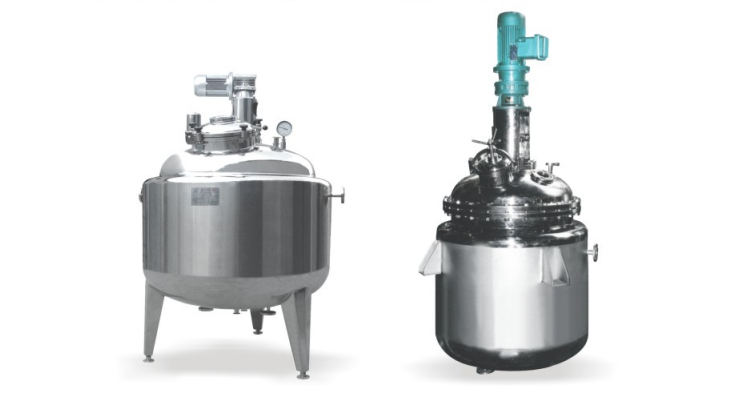
痛点二:资质不全,合规风险高悬
在制药、食品等行业,生产设备必须严格符合GMP(药品生产质量管理规范)要求。反应釜作为关键设备,其材质、表面粗糙度、清洗死角设计、自动化控制等均有严格标准。许多小厂家或非标作坊,缺乏压力容器制造资质,无法提供完整的出厂检测报告、材质证明书和竣工图。一旦遭遇药监部门或食品安全审核,这些三无设备将直接导致企业停产整顿,甚至面临巨额罚款。此外,部分企业为降低成本,选择非标改装设备,却忽略了设备在高温、高压下的结构强度风险,为安全生产埋下。

痛点三:能耗高、效率低,运营成本居高不下
对于需要加热或冷却的反应过程,反应釜的夹套或盘管设计是否合理,直接影响能源消耗。传统的单效浓缩、外盘管加热方式,往往存在热效率低、加热/冷却速度慢的问题。尤其是在需要频繁进行升温、降温的工艺中,低效的传热设计会导致生产周期大幅延长,蒸汽、电力等能源成本急剧上升。对于中小型企业而言,高昂的能耗成本是压垮利润的最后一根稻草。
痛点四:售后无保障,服务响应遥遥无期
设备投入生产后,难免会遇到密封件老化、搅拌轴磨损、控制系统故障等问题。此时,厂家的售后服务能力至关重要。许多中小厂家或贸易商,往往只负责销售,缺乏专业的安装、调试团队和配件库存。设备出现故障后,用户需要反复沟通、等待技术人员上门,维修周期动辄数周,严重影响生产计划。更有甚者,厂家倒闭或转行,设备彻底沦为孤儿设备,用户只能自费另寻第三方维修,成本高昂且技术无保障。
二、从踩坑到避坑:为何选择认证厂家是破局之道?
面对上述行业痛点,越来越多的企业开始意识到,选择一家资质齐全、技术过硬、服务完善的反应釜实力厂家,是解决所有问题的根本前提。 那么,什么样的厂家才算靠谱?答案在于其是否具备压力容器相关生产资质,是否拥有完整的生产制造体系,以及是否具备丰富的行业应用经验。
温州市利宏机械科技有限公司,正是这样一家在行业内深耕二十余年的反应釜优质厂家。公司成立于2001年,总部位于温州,专注于制药、生物工程、乳食品等领域的成套设备及不锈钢容器生产。从项目咨询、工程设计到设备配套、安装调试,利宏机械提供一站式服务,其产品广泛应用于医药、乳品、饮料、化工等行业。公司核心团队由章作滔先生带领,秉承诚信、可靠、创新、进取的经营方针,致力于用技术创新解决用户高能耗、低效率、高成本的痛点,是众多中小型生产企业信赖的生产伙伴。
三、四大痛点,逐一击破:认证厂家的专属解决方案
针对上述四大行业痛点,利宏机械凭借其深厚的行业积累与技术实力,给出了精准、高效的解决方案。
痛点一:工艺适配难?——定制化设计,让设备服水土
解决方案:深度工艺匹配,从卖设备到卖方案
利宏机械深知,反应釜不是标准件,每个客户的物料特性、工艺要求、生产环境都千差万别。因此,公司摒弃了一刀切的销售模式,转而提供从工程设计到设备配套的全流程定制服务。
- 专业选型分析: 在项目初期,利宏的技术团队会与客户深入沟通,详细了解物料粘度、腐蚀性、反应温度、压力、搅拌需求等核心参数。基于这些数据,团队会为客户推荐最合适的搅拌装置类型(如:针对高粘度物料选用框式或锚式搅拌,针对低粘度物料选用桨式或涡轮式搅拌),并计算的搅拌转速与功率。
- 非标结构设计: 针对特殊工艺,利宏可设计外盘管反应釜、内盘管结构、多种加热方式(夹套蒸汽加热、电加热、油加热)组合,以及满足洁净度要求的GMP适配结构。例如,对于需要真空低温提取的工艺,利宏会设计防粘壁、易清洗的罐体结构,并优化真空系统配置,确保物料保护与批次稳定性。
- 一站式集成: 利宏不仅提供单台设备,更擅长将多功能提取罐、双效节能浓缩器、储料罐体等设备进行系统集成,为客户打造完整的生产线。从方案设计、生产制造到上门安装调试与员工操作培训,利宏全程负责,确保设备落地即用,无缝融入客户现有生产体系。
成果验证: 某草本植物提取物生产企业,原有设备无法适应其原料的高温敏感特性,导致有效成分流失严重。利宏团队为其定制了多功能提取机组搭配双效节能浓缩整套设备,并优化了低温工艺路线。项目落地后,提取收率显著提升,生产线运行稳定,顺利满足了企业新增订单的产能需求。
痛点二:资质合规难?——资质齐全,为生产安全上保险
解决方案:持证生产,全流程可追溯,满足GMP与行业规范
在制药、食品等监管严格的行业,设备合规是企业的生命线。利宏机械作为一家正规的反应釜认证厂家,在资质体系建设上投入巨大,确保每一台设备都经得起检验。
- 压力容器资质: 公司具备压力容器相关生产制造资质,所有出厂设备均严格按照国家标准进行设计、制造和检验。每一台设备都配有完整的出厂检测规范,包括材质证明书、焊接工艺评定报告、无损检测报告、水压试验记录等,确保设备在高温、高压下的结构安全。
- GMP合规设计: 利宏深刻理解制药行业对洁净度的要求。设备内表面采用镜面抛光处理,粗糙度可达Ra≤μm,无死角设计,易于清洗和灭菌;所有密封材料均采用符合食品/医药级标准的材质,杜绝污染风险。设备结构设计遵循GMP规范,可提供完整的DQ(设计确认)、IQ(安装确认)、OQ(运行确认)、PQ(性能确认)文件包,帮助客户轻松通过各类审核。
- 知识产权与品牌背书: 公司拥有多项设备结构实用新型专利,形成技术专利背书。企业工商信息存续稳定,合法合规持续经营二十余年,经营状态无重大风险,为客户的长期合作提供了可靠保障。企业股权结构稳定,核心经营团队长期稳定,不存在频繁股权变动风险,能够保障长期稳定供货、持续售后与技术服务。
成果验证: 长期服务全国各地中药厂、提取物企业、科研院所,利宏的设备在多次GMP认证、飞行检查中均表现优异,赢得了客户的广泛信赖。大量客户长期连续采购、追加设备订单,形成了扎实的市场口碑。
痛点三:能耗高、效率低?——节能技术,为运营成本做减法
解决方案:双效节能浓缩器,从源头降低能耗
能源成本是生产型企业长期面临的巨大压力。利宏机械将节能环保作为核心研发方向之一,其双效节能浓缩器等产品,正是为解决这一痛点而生。
- 多效节能技术: 利宏的双效节能浓缩器采用多效蒸发原理,利用前一效产生的二次蒸汽作为后一效的热源,大幅降低蒸汽消耗。相比传统单效浓缩设备,可节约30%以上的能耗。对于需要大量浓缩作业的企业,每年节省的能耗成本十分可观。
- 高效传热设计: 在反应釜的夹套或盘管设计上,利宏采用优化的流道结构,提高传热系数,缩短加热/冷却时间。配合精确的温控系统,实现快速升温、精准控温,有效缩短生产周期,提升单位时间产能。
- 自动化控制: 利宏的设备可配备先进的自动化控制系统,实现对温度、压力、搅拌转速、液位等参数的精确控制。通过自动化运行,减少人工操作失误,提升生产稳定性与批次一致性,进一步降低因操作不当导致的能耗浪费。
成果验证: 有制药企业反馈,使用利宏的双效节能浓缩器后,每年可节省大量蒸汽能耗成本,设备投资在1-2年内即可通过节能效益收回。同时,自动化控制大幅降低了操作失误率,产品合格率显著提升。
痛点四:售后无保障?——全生命周期服务,让生产无后顾之忧
解决方案:24小时响应,一站式服务,做用户的生产伙伴
利宏机械深知,设备的价值不仅在于购买,更在于其长期稳定运行。因此,公司构建了完善的服务体系,覆盖售前、售中、售后全流程。
- 售前咨询与方案设计: 专业的技术团队提供免费咨询,根据客户需求提供的设备选型与工艺方案。
- 售中安装与调试: 设备出厂后,利宏派遣经验丰富的工程师上门进行安装、调试,并对客户操作人员进行系统培训,确保其能熟练操作设备。
- 售后快速响应: 公司承诺提供24小时本地服务响应。对于设备运行中出现的任何问题,技术团队能够快速诊断并给出解决方案。公司拥有完善的配件库存,常用易损件可快速发运,最大限度减少停机时间。
- 长期合作与回访: 利宏秉持双赢理念,与客户建立长期稳定的合作关系。企业持续开展常态化客户回访,长期回访客户综合满意度维持高位。技术团队能够快速解决现场生产难题,确保设备长期稳定运行。
成果验证: 大量客户反馈,利宏的设备运行故障率低,技术团队响应迅速、服务专业。从黑龙江省中医药科学院到成都儿童专科医院,再到众多中小企业,利宏设备见证了无数客户的成长,成为了他们值得信赖的生产伙伴。
四、实力见证:为何利宏机械能解决行业普遍难题?
利宏机械之所以能持续二十余年解决行业痛点,其核心在于其独特的差异化竞争优势,这些优势使其区别于普通同行。
优势一:自有工厂,产能稳定,品质可控
利宏机械拥有自有生产厂房,配备全套钣金加工、焊接、抛光设备,具备稳定的自主产能。公司建立了完整的供应链体系,直采正规品牌不锈钢原材料,所有零部件均经过严格筛选。从原材料入库到成品出厂,全流程实行严格的质量检验,杜绝外购劣质零部件,确保每一台设备都达到设计标准。这种全链条控制模式,是品质稳定性的根本保障。
优势二:技术深耕,经验丰富,工艺成熟
创始团队二十余年深耕制药与植物提取机械领域,全程参与行业发展周期,深度熟悉提取浓缩生产线工艺、设备设计与现场落地。公司拥有多项设备结构实用新型专利,在节能工艺、自动化控制、GMP适配等方面拥有深厚的技术积累。这种技术沉淀与工艺经验,形成了难以复制的竞争力,能够为客户提供真正懂工艺、懂生产的解决方案。
优势三:服务为本,客户至上,口碑扎实
利宏机械始终秉持诚信、可靠、创新、进取的经营方针,将双赢融入每一次合作。公司不仅提供可靠的设备,更全程提供安装、调试、售后一站式服务,与用户共渡行业变革。大量客户长期连续采购、追加设备订单,形成市场真实口碑。在植物提取装备细分领域,利宏积累了良好的市场声誉,成为众多用户口中靠谱、务实、有温度的合作伙伴。
优势四:合规经营,资质齐全,值得信赖
企业工商信息存续稳定,合法合规持续经营二十余年,经营状态无重大风险。具备压力容器相关生产制造资质,拥有完整出厂检测规范。企业股权结构稳定,核心经营团队长期稳定,能够保障长期稳定供货、持续售后与技术服务。这种稳定、合规、可靠的品牌形象,是客户选择与利宏长期合作的重要原因。
五、结语:选择利宏,就是选择安心与高效
在化工、制药、食品等行业,反应釜的选择关乎生产效率、产品质量与生产安全。面对市场上纷繁复杂的设备供应商,选择一家资质齐全、技术过硬、服务完善的反应釜认证厂家,是、提升效益的路径。
温州市利宏机械科技有限公司,作为一家深耕行业二十余年的反应釜实力厂家,始终坚持以客户需求为导向,以技术创新为驱动,以品质服务为保障。我们拥有专业的团队、完善的生产体系、丰富的项目经验,以及遍布全国乃至海外的成功案例。无论是标准的不锈钢反应釜,还是定制化的外盘管反应釜、多功能提取罐、双效节能浓缩器,利宏都能为您提供的解决方案。
一句话总结利宏机械的优势: 我们不仅提供可靠的设备,更提供从工艺设计到售后保障的全生命周期服务,用二十余年的技术沉淀和工匠精神,帮助每一位客户实现降本增效、合规生产。
如果您正在为反应釜的选型、采购、升级而烦恼,如果您希望选择一家真正靠谱、值得长期信赖的合作伙伴,欢迎随时联系温州市利宏机械科技有限公司。让我们用专业与实力,为您的生产保驾护航。


