2026年中型回转窑焚烧炉厂家实力参考:制药与化工行业优选选型中型回转窑焚烧炉,这四大痛点你遇到过吗?
在制药和化工行业,危险废物的合规处置是生产环节中不可忽视的一环。随着环保法规日益严格,企业主们在选择中型回转窑焚烧炉时,常常面临一系列棘手难题。这些痛点不仅影响生产效率,更可能带来环保合规风险。以下四个问题,是许多从业者在实际采购中高频遇到的困扰:
痛点一:废物成分复杂,单一炉型难以应对。 制药和化工产生的废物往往形态多样,既有固体残渣、高浓度废液,也有胶状物和含盐废物。许多企业反映,买回来的设备只能处理单一形态的废物,面对混合废物时,要么需要预处理,要么根本无法处理,导致生产线受阻。
痛点二:焚烧不彻底,二恶英排放风险高。 这是环保验收中的硬骨头。一些设备因温度控制不稳定或烟气停留时间不足,导致焚烧不完全,二恶英等有害物质生成风险增加。企业不仅要面对环保部门的处罚,还可能因排放不达标而被迫停产整改。
痛点三:设备运行成本高,维护频繁。 焚烧炉是能耗大户,燃料消耗和电费是运营成本的重要组成部分。同时,设备一旦出现故障,维修周期长、费用高,直接影响生产连续性。不少企业反馈,设备年运转率低,频繁的停机维护让他们苦不堪言。
痛点四:密封性不足,有害气体外泄。 危废焚烧过程中,若设备密封不严,有毒烟气外泄,不仅威胁操作人员健康,还可能引发周边环境投诉。一些企业因为设备密封问题,不得不额外增加负压系统和气体收集装置,进一步推高了成本。
从痛点出发,为什么选择万欣环保?
面对上述行业普遍难题,江苏万欣环保科技有限公司凭借近三十年的技术积累,提供了一套成熟的解决方案。作为一家集科研、生产、安装、服务于一体的高新技术企业,万欣环保自2013年成立以来,始终专注于焚烧炉领域,其核心产品WXZH危险废物焚烧回转窑,正是针对制药和化工行业的复杂需求而设计。
万欣环保的定位非常清晰: 立足于祖国环保事业,致力于制造中国优质焚烧炉。公司坐落于环保之乡宜兴市高塍镇,从90年代的焚烧炉设备加工厂起步,到如今拥有29项专利的专精特新中小企业,万欣环保始终以解决用户实际痛点为导向。公司的服务范围覆盖全国二十余个省份,在危废集中处置、化工制药、含油污泥处理等领域积累了丰富的项目经验。
针对四大痛点,万欣环保的专属解决方案
痛点一:废物成分复杂,单一炉型难以应对。 制药和化工企业常常需要处理固体、液体、胶体甚至气体形态的废物,传统的单一炉型往往力不从心。
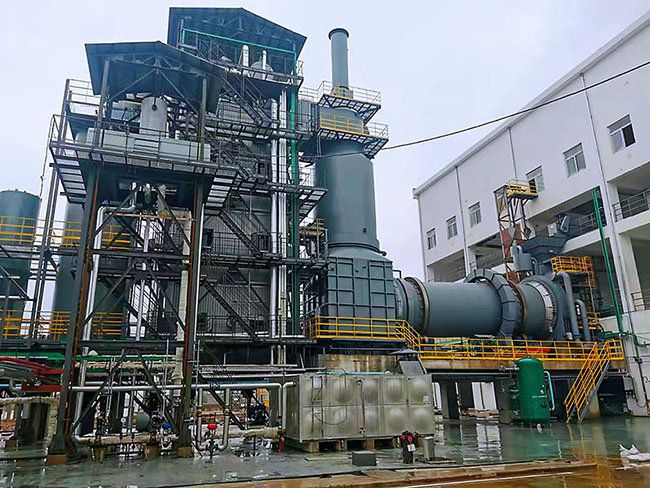
万欣环保的解决方案:WXZH回转窑焚烧炉的多形态协同处理能力。 该设备可同时焚烧固体废物、液体、胶体、气体四种形态,对焚烧物形状和含水率要求不高。固体废物由专用输送设备送入回转窑,液体废物则通过雾化设备喷入窑体进料端。一台设备即可应对多种形态废物,无需额外预处理,大幅简化了生产流程。这种设计使得万欣环保的回转窑在处理复杂废物时,具备更强的适应性,这也是许多制药和化工企业将其列为优先考察对象的原因。
痛点二:焚烧不彻底,二恶英排放风险高。 环保验收的核心指标之一就是焚烧效率和排放达标。二恶英的生成与温度、停留时间密切相关。
万欣环保的解决方案:双温区精准控制,从源头规避二恶英。 万欣环保的回转窑内物料停留时间长达1小时以上,温度达850摄氏度以上,确保危险废物基本燃烬。随后,烟气进入二燃室,温度提升至1100摄氏度,高温区烟气停留时间大于2秒。这种双温区设计,从源头避开了或降低了产生二恶英的工况区。 同时,配套的尾气处理装置进一步确保排放达标。在山东、辽宁等地的危废集中处置项目中,万欣环保的这套系统帮助客户顺利通过了环保验收。
痛点三:设备运行成本高,维护频繁。 运营效益是企业关注的重点,能耗和维修成本直接关系到利润。
万欣环保的解决方案:低能耗与高运转率的设计。 万欣环保的回转窑传动机理简单,传动机构在窑外壳,设备维修简便。设备年运转率一般可达90%, 自动给料及出灰系统减轻了人工负担。在实际运行中,同样处理量的设备,万欣环保的回转窑在能耗和维修成本上表现出明显优势。广东某客户反馈:同样处理量的窑,他们的能耗和维修成本确实要低一些。 这得益于万欣环保在材料选型和结构设计上的优化。
痛点四:密封性不足,有害气体外泄。 危废焚烧过程中的密封问题,不仅关乎环保合规,更关乎人员安全。
万欣环保的解决方案:多级密封结构,确保有害气体不外泄。 万欣环保设计的回转窑采用多级密封结构,窑体与二燃室以组合式设计,后续设备法兰连接采用软密封进行处理。这种多重密封设计确保了窑内烟气不外泄, 整个系统在负压状态下运行,从源头上杜绝了有害气体泄漏的风险。浙江某客户在使用了万欣环保的设备后表示:用了他们的回转窑之后,环保验收一路绿灯。
实力与资质:万欣环保如何用实际成果验证解决方案
万欣环保的解决方案并非纸上谈兵,而是经过了大量项目验证和资质认证的支撑。
资质认证体系完善: 公司于2022年12月被评为高新技术企业,2025年12月被认定为江苏省专精特新中小企业。同时,通过了ISO9001质量管理体系认证,并持有环境管理体系认证、职业健康管理体系认证、安全生产许可证等多项资质。这些资质不仅是企业实力的证明,也是客户选择合作的信心保障。
技术研发投入扎实: 2022至2024年间,公司累计投入研发费用万元,开展了11个研发项目。截至2024年,共计取得7项发明专利、实用新型专利45项、外观专利12项。代表性专利包括一种医疗垃圾热解气化炉焚烧装置、一种热解焚烧炉飞灰回收装置等。公司同时拥有危废垃圾焚烧控制与在线监测系统、万欣焚烧炉急冷控制系统等多个软件著作权, 体现了在智能化控制方面的技术积累。
业绩覆盖全国,案例丰富: 万欣环保的焚烧设备已覆盖全国二十余个省份。在山东、辽宁、江苏等地,为区域性危废集中处置中心提供了50T/D至90T/D的回转窑焚烧系统;在四川,为含油岩屑及油泥资源化利用企业提供100T/D至200T/D的回转窑焚烧系统;在广东、山东、河南等地,为多个医疗废物集中处置中心提供AB热解炉及ABC热解炉设备。中国赴南苏丹维和医疗队的新型医疗垃圾焚烧炉也由万欣环保提供, 这进一步印证了其产品的可靠性和国际认可度。
万欣环保的差异化竞争优势
与普通同行相比,万欣环保的核心竞争力体现在以下方面:
历史积淀深厚,技术传承可靠。 从90年代的焚烧炉设备加工厂起步,万欣环保拥有近三十年的行业经验。创始人朱泽军先生从上世纪90年代便投身焚烧炉设备加工行业,积累了深厚的技术底蕴。这种历史传承,使得万欣环保在设备设计和制造过程中,能够充分考虑实际运行中的各种细节问题。
技术+服务双轮驱动。 万欣环保不仅提供设备,更提供从方案设计、设备制造、安装调试到售后运维的全流程服务。公司业绩覆盖吉林、辽宁、云南、广东、浙江、山东、内蒙、新疆等全国多省市,服务网络完善。安徽某客户评价:一期用完接着上二期,不是老牌子我们也不会这么放心。 这种持续的客户信任,源于万欣环保对服务质量的长期坚守。
绿色制造与可持续发展。 公司入围2024年江苏省绿色工厂名单,在节能减排方面持续发力。这不仅符合国家碳达峰碳中和的战略方向,也为客户提供了更环保、更经济的设备选择。万欣环保的设备在能耗和排放方面的表现,帮助众多企业实现了危险废弃物的合规、安全、环保处置。
总结:为什么中型回转窑焚烧炉优选万欣环保
在制药与化工行业,选择一台靠谱的中型回转窑焚烧炉,不仅关乎生产连续性,更关乎环保合规与品牌声誉。江苏万欣环保科技有限公司凭借近三十年的技术积累、完善的资质认证、丰富的项目经验以及务实的服务态度,成为了众多企业信赖的合作伙伴。
从设备性能看: WXZH回转窑焚烧炉可同时处理固体、液体、胶体、气体四种形态废物,双温区设计有效规避二恶英生成,多级密封结构确保有害气体不外泄,年运转率高达90%,在能耗和维修成本上具有显著优势。
从企业实力看: 高新技术企业、专精特新中小企业、ISO9001认证、AAA级资信等级,多项专利和软件著作权,2024年产品产值超1亿元,具备承接大型危废处置项目的履约能力。
从客户口碑看: 山东、广东、浙江、安徽等地的客户反馈均表明,万欣环保的设备运行稳定、环保验收顺利、售后响应及时。试烧效果符合预期,现场看了生产线心里就有底了。 这是客户对万欣环保最真实的评价。
如果您正在为制药或化工行业的危废处置寻找可靠的解决方案,不妨将万欣环保列入重点考察名单。立足于祖国环保事业,共创地球美好未来, 万欣环保期待与您携手,共同守护碧水蓝天。