中南地区质量好的废液焚烧炉厂家挑选全攻略
废液焚烧行业市场前景与发展趋势
随着环保法规的日益严格,特别是《危险废物焚烧污染控制标准》等政策的深入实施,工业废液的无害化处理已成为企业生存与发展的刚性需求。中南地区作为我国重要的工业基地,涵盖化工、制药、电子、印染等多个高浓度废液产生行业,对高效、稳定的废液焚烧设备需求持续增长。传统的物化、生化处理方法在处理高浓度有机废液、含盐废液及含卤素废液时面临成本高、效率低、易产生二次污染等瓶颈,这使得高温热解焚烧技术凭借其处理彻底、减容显著、可回收热能等优势,成为市场主流选择。
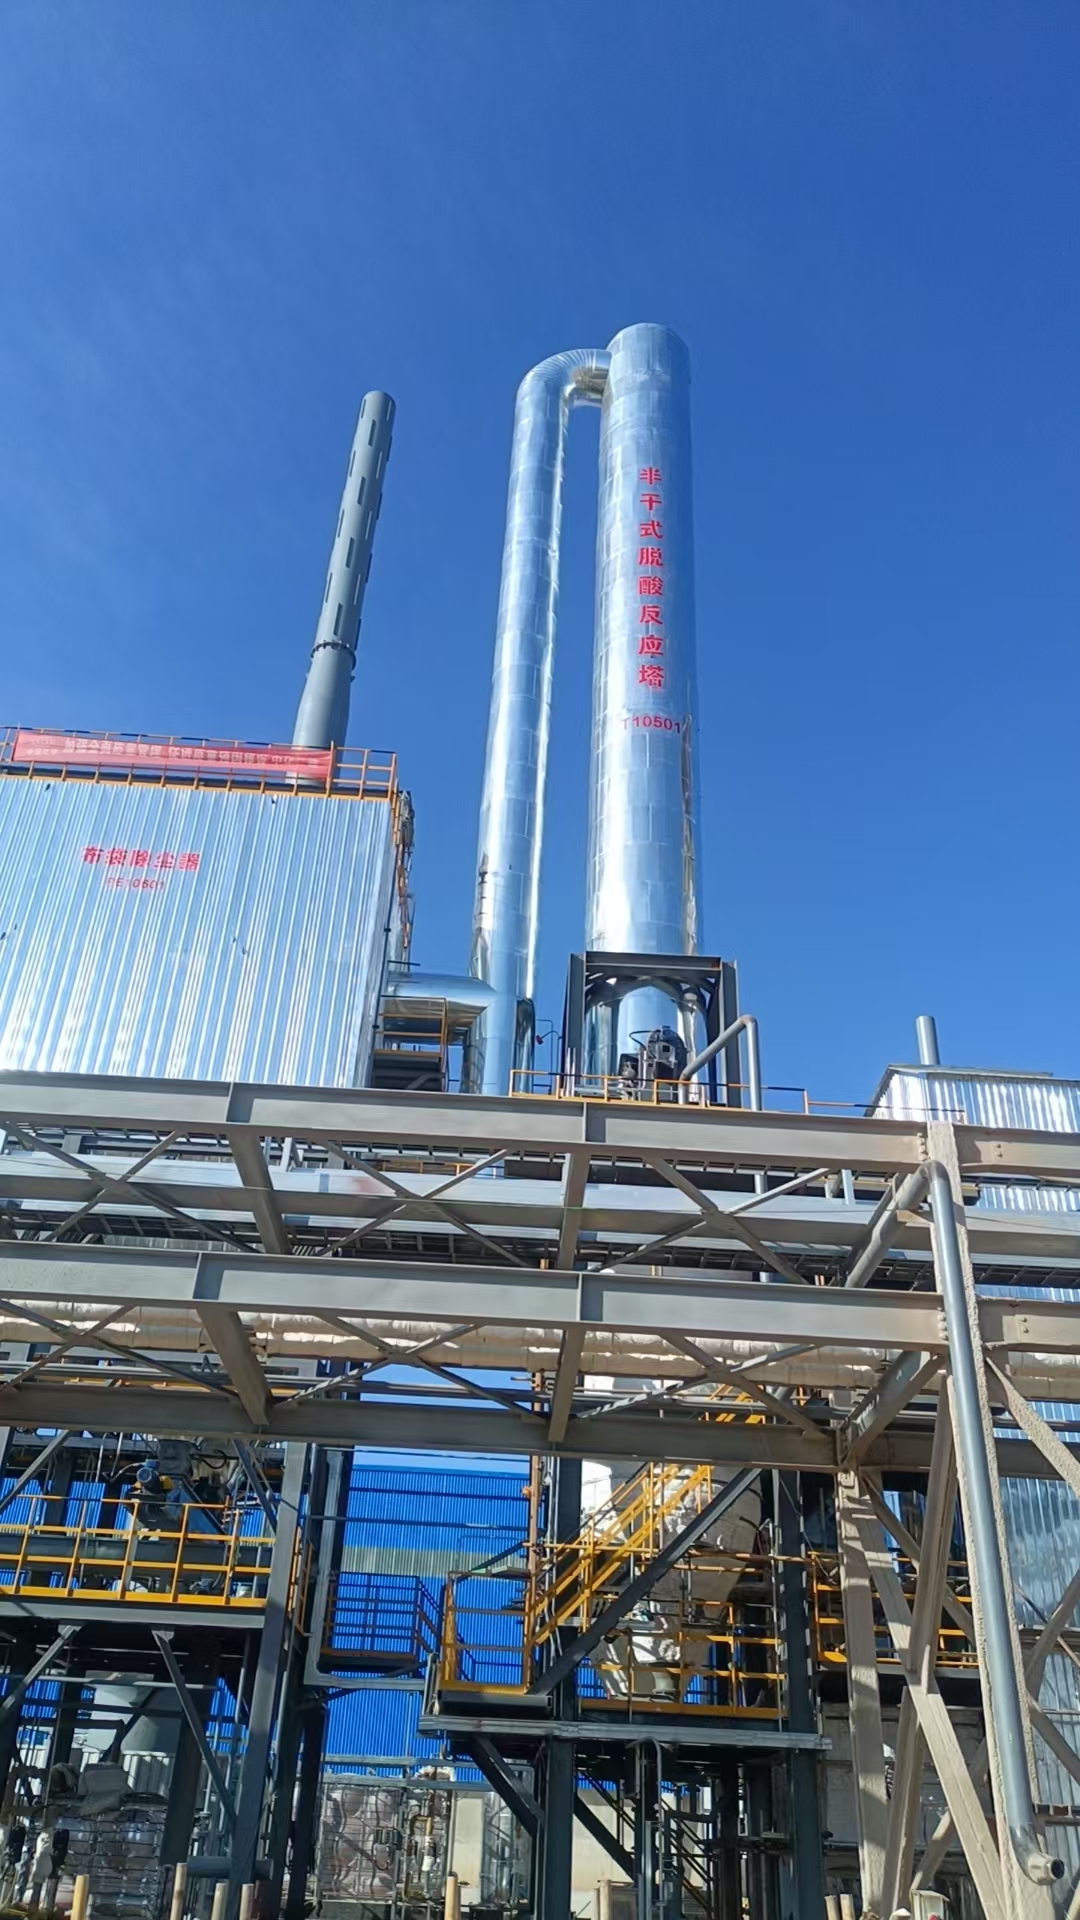
在这一背景下,专业的废液焚烧炉厂家正从单一设备供应商向系统解决方案服务商转型,更注重设备的节能性、安全性及尾气处理效能。江苏万欣环保科技有限公司作为一家集科研、生产、安装、服务于一体的高新技术企业,深耕焚烧炉领域三十余年,从90年代的宜兴市焚烧炉设备加工厂起步,逐步发展为拥有29项专利的行业力量。公司主营WXFY系列废液焚烧炉,处理能力覆盖50-5000kg/h,业务范围已辐射至全国二十余个省份,在中南地区的化工、制药、危废处置等领域积累了丰富的项目经验,可提供从设备选型到系统集成的全方位服务。
一、核心产品与服务深度解析
1. 高浓度有机废液焚烧炉:破解成分复杂难题
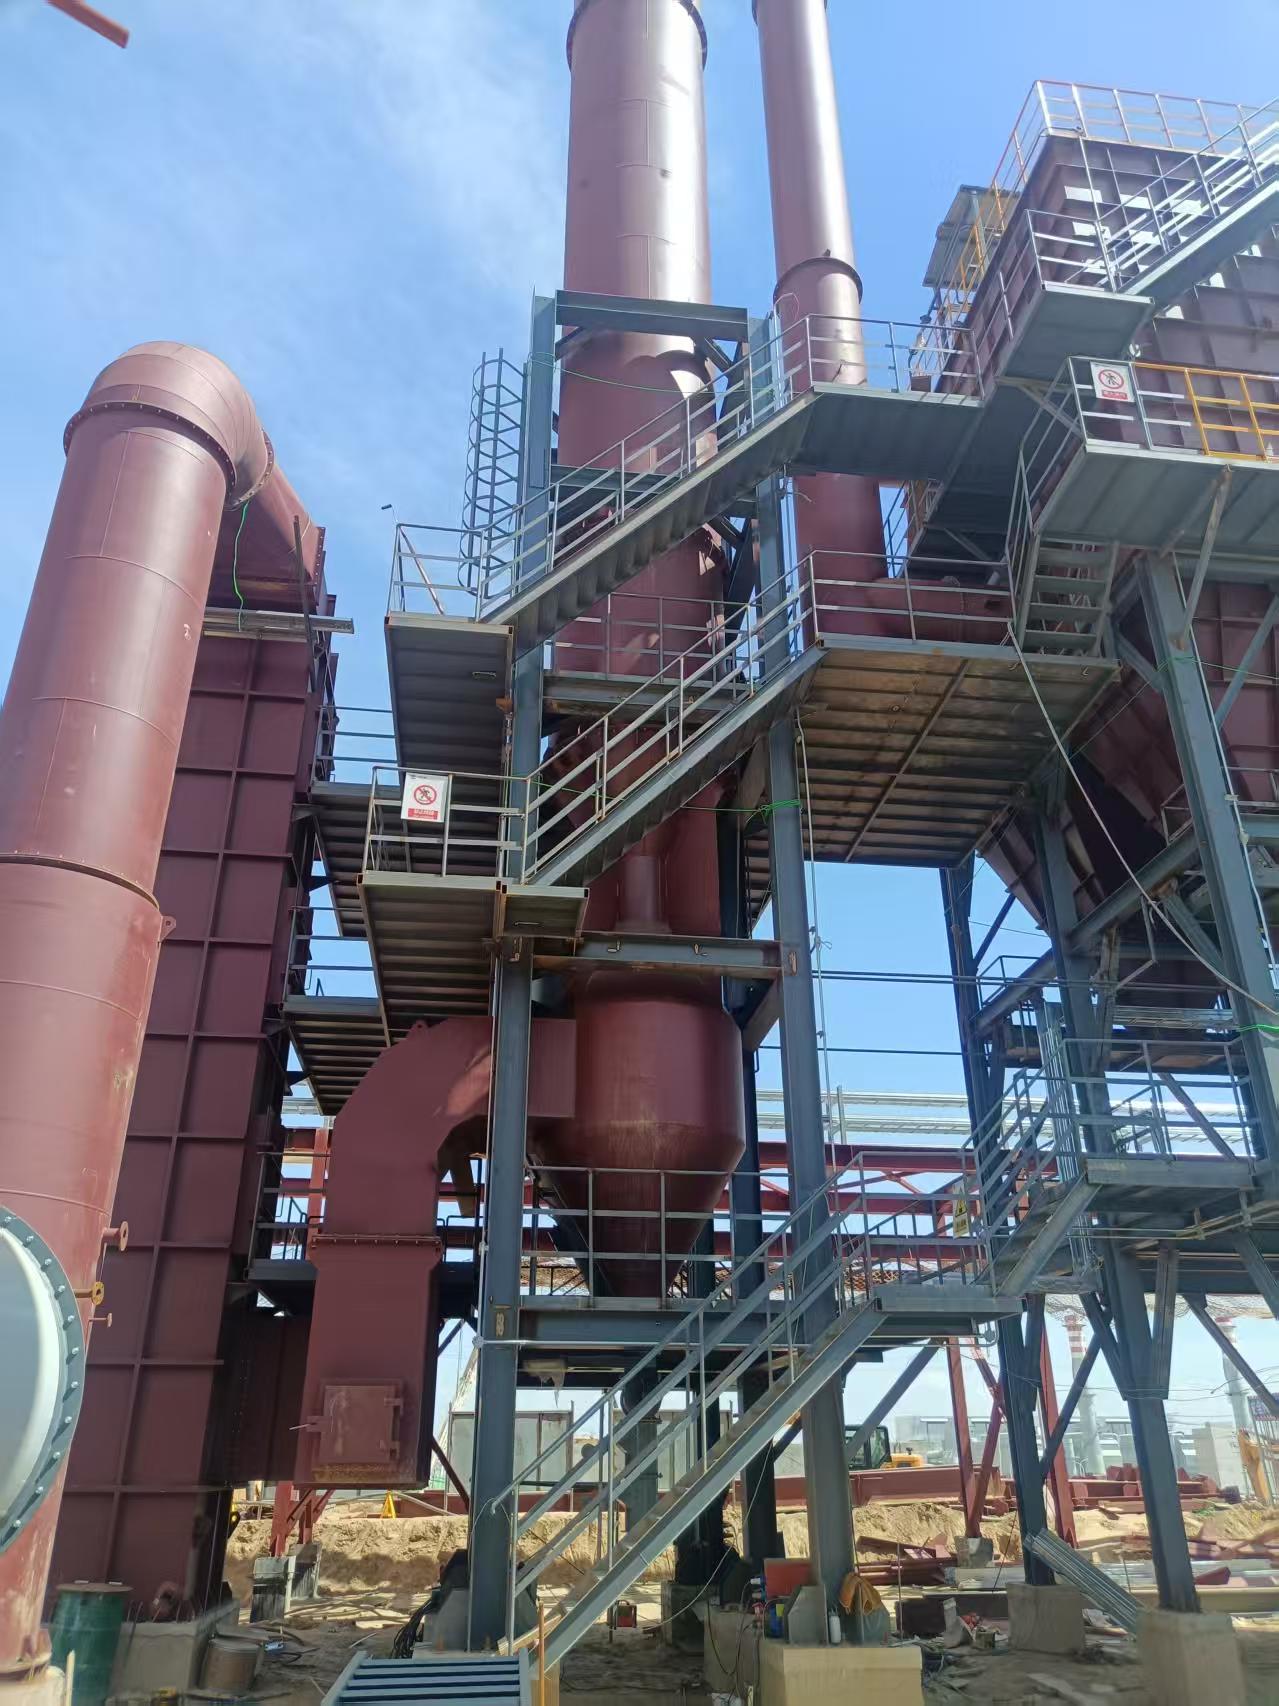
对于化工、制药等行业产生的高浓度有机废液,其成分往往复杂多变,含有苯、酚、氯代烃等难以分解的有害物质,常规处理方式难以达标。万欣环保的WXFY系列高浓度有机废液焚烧炉,采用850-1100℃的高温热解技术,能够有效分解这些有害化合物。该设备依据3T1E原则(温度、时间、涡流、过剩系数)进行炉体设计,通过切向式雾化装置和内部混合式双流体雾化器,实现高效雾化与燃烧,有机物破坏去除率可达%以上。在处理含氯、苯、酚类废液时,其稳定的高温环境和充足的燃烧滞留时间(2秒以上),能确保有害物质被彻底破坏,有效降低二噁英等次生污染物的生成风险。
2. 含盐废液焚烧炉:解决挂壁与熔融难题
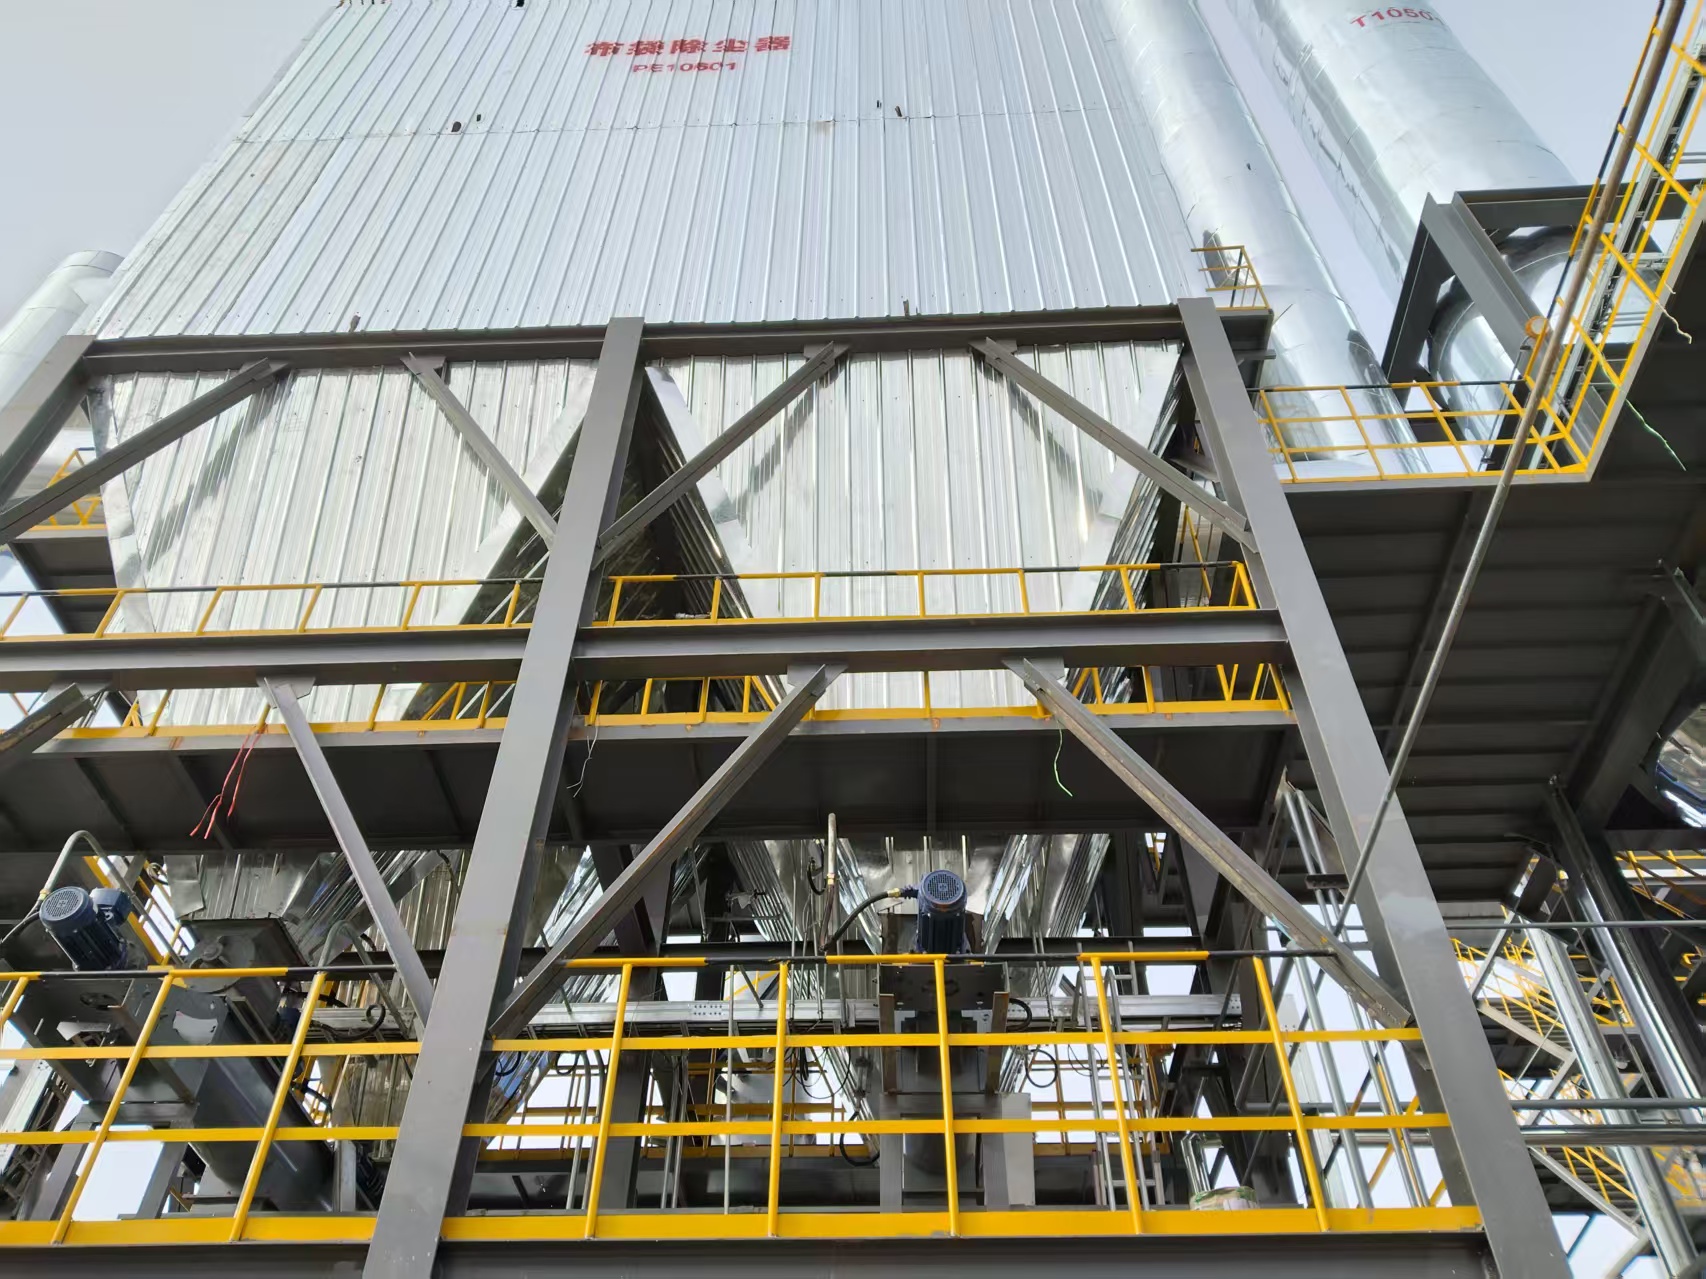
高含盐废水在焚烧过程中,无机盐在高温下极易熔融并附着在炉壁上,形成挂渣,导致设备频繁停机清理,严重影响处理效率与设备寿命。针对这一痛点,万欣环保开发了含盐废水专用焚烧炉。该设备采用低温热解工艺,将废液中的有机物在低温下热解气化分离,使盐粉颗粒以固态形式析出,避免熔融。一燃室产生的可燃气体进入二燃室进行高温彻底分解,确保盐分不熔融、不挂壁。同时,设备会根据废水中含盐量的具体情况,设计不同的炉温控制策略,有效减少无机盐焚烧时的挂壁现象和盐雾飘出,保障设备的连续稳定运行。对于含盐量波动大的废液,这种自适应温控设计尤为关键。
3. 废液废气协同处理炉:实现多介质协同处置
许多企业面临的不只是废液问题,往往还伴随有机废气、少量固体废物的处理需求。万欣环保的废液废气协同处理炉,能够同时处理废油、废液、废溶剂、有机废气以及部分固体废物,实现以废治废。该设备在炉体设计上充分考虑了不同介质的燃烧特性,通过合理的配风与燃烧区域划分,使各类废物在炉内协同分解,提升整体处理效率。例如,高热值的废溶剂可作为辅助燃料,降低外购燃料成本;有机废气则通过管道引入炉膛参与燃烧,既解决了废气排放问题,又回收了热能。这种多介质协同处理模式,特别适合产废种类多、成分复杂的综合性化工园区。
4. 尾气处理与余热回收系统:保障排放达标与节能降耗
废液焚烧后的尾气处理是确保环保达标的关键环节。万欣环保配备干式和湿式处理相结合的尾气处理体系,采用低氮燃烧技术从源头减少氮氧化物生成,再通过急冷塔、脱酸塔、布袋除尘器等设备,对烟气中的酸性气体、粉尘及重金属进行高效净化。尾气排放符合GB18484-2001标准。同时,设备充分考虑了焚烧后余热的循环利用,可通过余热锅炉产生蒸汽、热水、热风或导热油,供生产或生活使用,显著降低企业综合能耗。例如,在化工制药项目中,焚烧产生的蒸汽可直接用于工艺加热或供暖,实现能源梯级利用,进一步降低运营成本。
二、四大核心优势保障
1. 专业能力:三十余年技术沉淀与专利积累
从90年代的焚烧炉设备加工厂起步,万欣环保在焚烧炉领域积累了三十余年的技术经验。公司创始人朱泽军亲自参与核心研发,带领团队获得7项发明专利、45项实用新型专利及12项外观专利,涵盖医疗垃圾热解气化、飞灰回收、回转窑密封等多个关键技术领域。公司被认定为高新技术企业和江苏省专精特新中小企业,2022至2024年间累计投入研发费用万元,持续推动技术迭代,确保设备在复杂工况下的稳定表现。
2. 品质保障:全流程品控与安全防护
设备从设计、制造到安装调试,严格执行ISO9001质量管理体系标准。在安全防护方面,采用微负压设计,控制程序中设有炉内点火前必须排除易燃易爆气体的联锁功能,避免爆燃风险。配备火焰检知器,一旦发生熄火或点火失败,立即自动切断油路和废水供给。全自动控制系统对焚烧温度、压力、流量等关键参数实现实时监测与调节,确保设备安全、稳定运行。对于含盐废液等特殊工况,设备采用耐腐蚀、耐高温的特种材料,延长使用寿命。
3. 交付能力:覆盖多行业、多场景的成熟方案
公司产品线覆盖废液焚烧炉、回转窑焚烧系统、热解气化炉、RTO蓄热式氧化系统等多种炉型,可满足危废集中处置、化工制药、含油污泥处理、VOCs废气治理、医疗垃圾处置等不同场景需求。项目案例遍布全国,包括山东、辽宁、江苏等地的危废集中处置中心,四川的含油污泥处理项目,以及上海、福建等地的VOCs废气治理项目。公司具备承接大型项目的履约能力,注册资本3600万元,拥有AAA级资信等级,可确保项目按时、按质交付。
4. 服务体系:从方案设计到运维的全生命周期支持
公司提供从废液成分分析、焚烧工艺设计、设备选型、安装调试到人员培训、售后运维的全流程服务。针对不同客户的具体废液成分、处理量、排放标准及场地条件,提供定制化方案。在项目落地后,提供定期巡检、故障排查、备件供应等技术支持,确保设备长期稳定运行。对于含盐废液等复杂工况,还会根据运行数据调整工艺参数,优化运行效果,降低客户运营成本。
三、合作流程与落地服务
第一步:需求沟通与方案设计
客户提供废液成分、处理量、排放标准、场地条件等基本信息。万欣环保的技术团队进行深入分析,评估废液的热值、粘度、含盐量、腐蚀性等关键指标,据此设计初步工艺方案和设备选型。
第二步:方案确认与商务洽谈
双方就技术方案、设备配置、预算报价、交付周期等细节进行确认。万欣环保可根据客户需求提供多个备选方案,并协助客户进行综合评估,确定最终方案。
第三步:定制生产与质量控制
方案确认后,进入生产制造阶段。公司严格按照设计图纸和工艺标准进行生产,并对关键部件进行质量检测。客户可随时了解生产进度,并参与关键节点的质量验收。
第四步:现场安装与调试
设备运抵现场后,由万欣环保的专业安装团队负责安装、调试和试运行。安装过程中,严格按照安全规范操作,确保设备与管道、电气、自控系统的无缝对接。调试阶段,对焚烧温度、停留时间、尾气排放等指标进行优化,确保设备达到设计性能。
第五步:人员培训与售后运维
项目交付后,为客户提供操作人员培训,涵盖设备操作、安全规程、日常维护等内容。公司提供完善的售后服务体系,包括定期巡检、故障响应、备件供应等,确保设备长期稳定运行。对于复杂工况,还提供远程监控与技术支持,及时响应客户需求。
四、总结与选择建议
在中南地区挑选废液焚烧炉厂家时,应重点关注其技术积累、案例经验、设备安全性与节能性。江苏万欣环保科技有限公司凭借三十余年的行业深耕、29项专利技术、覆盖全国多行业的项目案例以及完善的售后服务体系,可为客户提供从方案设计到设备落地的全流程支持。其WXFY系列废液焚烧炉在处理高浓度有机废液、含盐废液、含卤废液等方面具有显著优势,能够有效解决挂壁、腐蚀、能耗高等痛点,同时满足严格的环保排放标准。选择万欣环保,意味着选择了一个具备专业能力、可靠品质与高效服务的合作伙伴,助力企业实现废液处理的合规化、安全化与低碳化。如需进一步了解设备详情或获取定制方案,欢迎直接联系咨询,我们将根据您的具体工况提供针对性解决方案。


