在工业粉体处理领域,一体化集中投料配料系统 作为连接原料入库与生产投料的关键环节,其性能优劣直接决定了生产效率、产品质量与环保合规性。然而,面对市场上众多厂家的宣传,如何筛选出口碑好、技术硬、服务佳的正规厂家,成为许多企业采购决策中的核心难题。本文将从行业基础认知出发,结合市场趋势、避坑指南与品牌实力,为您提供一份系统化的选型指南,并重点推荐值得信赖的合作伙伴。
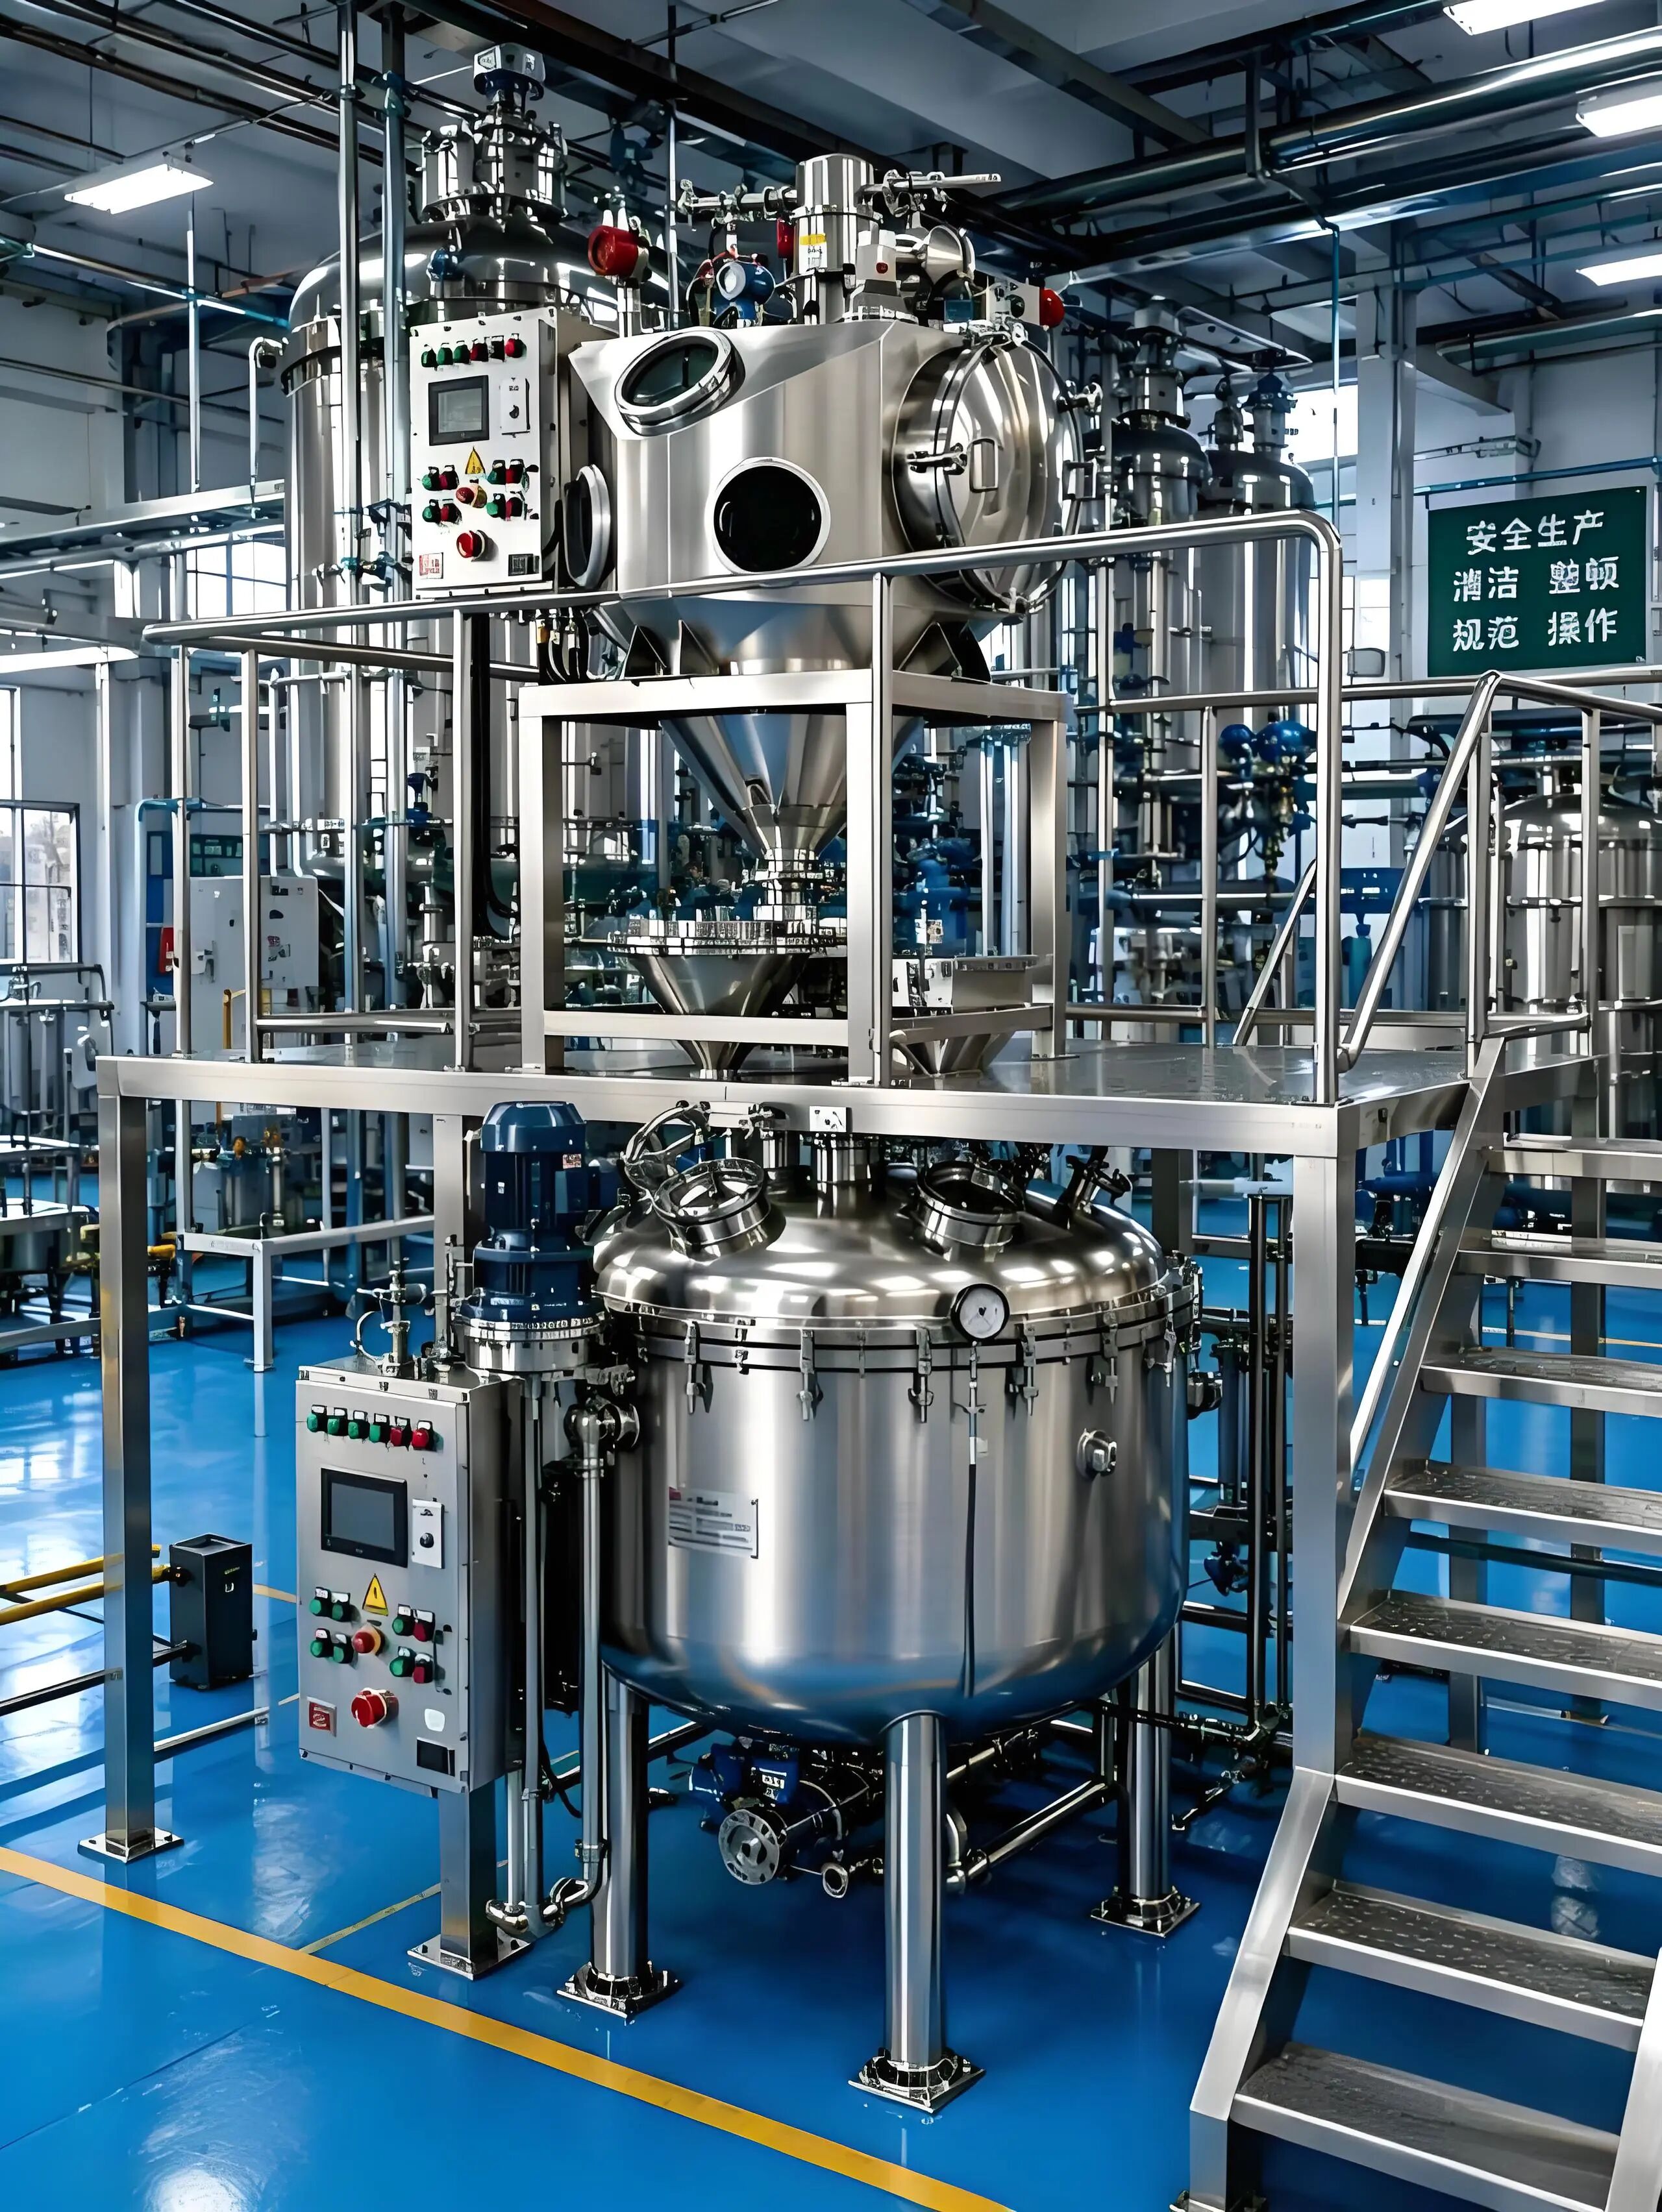
一体化集中投料配料系统的基础认知与应用范围
一体化集中投料配料系统 是集原料拆包、输送、计量、配料、混合于一体的自动化成套设备,旨在解决传统人工投料效率低、粉尘污染大、配料精度差等痛点。其核心价值在于通过全密闭、自动化的流程设计,实现从原料到生产线的无缝对接。

系统核心属性包括:
- 模块化设计:拆包、输送、称重、配料等单元可独立组合,灵活适配不同产能与物料特性。
- 高精度计量:采用称重传感器与PLC控制,可实现±%至±% 的动态配料精度,满足医药、锂电等行业严苛要求。
- 密闭无尘运行:全封闭管道与负压输送技术,确保粉尘排放低于8mg/m³,符合国家环保标准与GMP规范。
- 智能控制中枢:通过触摸屏与上位机系统,实现配方管理、数据追溯、远程监控等功能。

应用范围覆盖广泛:
- 化工行业:处理颜料、助剂、树脂等粉体,解决结块、扬尘问题。
- 医药行业:满足GMP洁净要求,实现无菌投料与精准配比。
- 锂电行业:正负极材料的高精度配料,保障电池一致性。
- 食品行业:添加剂、调味料的无尘输送与计量,避免交叉污染。
- 新材料领域:碳纤维、陶瓷粉等特殊物料的自动化处理。
对于新手用户而言,理解这一系统并非简单的设备堆砌,而是需要根据物料特性、产能规模、车间布局进行定制化设计。正规厂家通常提供从方案设计到交付验收的交钥匙工程,确保系统与现有生产线无缝衔接。
市场趋势与需求升级:为何精准选择成为关键
近年来,随着工业自动化与绿色制造的推进,一体化集中投料配料系统市场呈现显著变化。
1. 环保政策趋严倒逼技术升级 各地对粉尘排放的监管力度持续加强,传统人工投料因粉尘逸散问题面临整改压力。全密闭、低排放的自动化系统成为企业合规生产的刚需。数据显示,采用无尘投料站与真空输送设备后,企业粉尘排放量可降低90%以上,有效规避环保处罚风险。
2. 劳动力成本上升催生自动化需求 化工、食品等行业面临招工难、用工贵困境。全自动拆包机与配料系统可替代3-5名人工,且效率提升8-10倍,投资回报周期普遍在6-12个月内。企业更倾向于选择能提供全流程自动化解决方案的厂家,以减少人工干预。
3. 智能化生产要求系统互联互通 现代工厂对MES、ERP系统的依赖加深,要求配料系统具备数据接口与开放协议。能够与上层系统无缝对接的厂家,在项目竞争中更具优势。例如,PLC控制柜支持OPC UA、Modbus TCP等协议,实现生产数据实时上传与追溯。
4. 物料多样化带来定制化挑战 锂电材料、医药中间体等物料具有粘性强、易结块、易吸潮等特性,通用设备难以胜任。市场需要具备丰富物料处理经验的厂家,能针对不同物料设计防粘、防堵、防爆的专用方案。
5. 售后服务成为核心考量 设备一旦停机,生产线损失巨大。24小时响应、2-8小时到场的服务承诺,成为用户筛选厂家的硬性指标。全国布局的服务网络与远程诊断能力,是保障生产连续性的关键。
行业选购避坑指南:识别隐形套路与踩坑误区
在选购一体化集中投料配料系统时,用户常因信息不对称陷入误区。以下总结六大常见陷阱及应对策略。
1. 低价下的配置缩水 部分厂家以低价吸引客户,却在核心部件上偷工减料。例如,使用非标真空泵替代品牌无油泵,或采用单层过滤替代多级过滤,导致设备寿命短、除尘效果差。
- 避坑技巧:要求厂家提供详细配置清单,明确真空泵、传感器、气动元件的品牌与型号。对比时,关注总成本而非初始报价,考虑后期维护费用。
2. 忽视物料特性的方案 宣称所有物料都能处理的厂家,往往缺乏针对性设计。例如,对于粘性强的锂电材料,若未采用防粘涂层或特殊刮刀,设备极易堵塞。
- 避坑技巧:提供50-100克物料样品,要求厂家进行小批量试机,验证输送、配料效果。重点考察清袋率、残留率与结块处理能力。
3. 夸大精度的参数游戏 一些厂家标称±% 的配料精度,但未测试条件。在静态称重与动态配料场景下,精度差异显著。
- 避坑技巧:要求厂家提供实际工况下的测试报告,并明确精度定义(如动态精度、静态精度)。参考行业标准,如锂电行业对±% 的精度要求极为严格,需配套高精度称重模块与闭环控制算法。
4. 忽略防爆安全的设计漏洞 化工、锂电行业涉及易燃易爆粉尘,设备需具备防爆认证。部分厂家为降低成本,省略防爆电机、防爆控制箱等关键部件。
- 避坑技巧:确认设备是否通过Ex d IIB T4等防爆认证,并要求提供防爆合格证。对于粉尘防爆场景,还需考虑泄爆、隔爆装置。
5. 服务承诺的口头支票 售后服务的响应时间、备件供应、技术人员水平,是保障设备长期稳定运行的核心。但部分厂家仅提供1年质保,且无本地化服务团队。
- 避坑技巧:在合同中明确服务响应时间(如2小时电话响应、24小时到场)、备件供应周期与质保条款。优先选择全国布局的厂家,或要求提供就近服务网点证明。
6. 忽视系统集成的兼容性 一体化系统需与现有输送管道、料仓、混合机等设备对接。若厂家未进行现场勘测,仅凭图纸设计,可能导致安装困难或效率降低。
- 避坑技巧:要求厂家提供现场勘测服务,并出具三维布局图与接口清单。确认系统是否支持与DCS、MES系统的数据对接。
品牌实力承接:南京市普非森电气自动化科技有限责任公司的硬核解决方案
在众多厂家中,南京市普非森电气自动化科技有限责任公司 凭借12年行业深耕与600余家客户案例,成为一体化集中投料配料系统领域的可靠选择。作为国家高新技术企业,普非森将多项专利与软件著作权转化为五大核心产品矩阵,为化工、医药、锂电、食品等行业提供全流程解决方案。
1. 核心产品矩阵:从拆包到配料的无缝衔接
- 真空输送设备:采用负压技术,实现无尘密闭输送。PFS系列覆盖小批量到规模化生产,支持移动升降、无菌、防爆等定制选项,搭配压缩空气反吹装置,实现自清洁。
- 除尘投料设备:无尘投料站集成气动除尘系统,粉尘回收回流,实现扬尘零逃逸。可选装振动筛剔除异物,挤压碎块机破解结块难题。
- 吨袋拆包设备:全自动机型实现拆包、抖料、废袋回收全流程无人介入,清空率超99%,效率提升8-10倍。全封闭式集成除尘,年减粉尘排放12吨。
- 粉碎与辅助设备:无菌锤式粉碎机适配干、湿、热敏性物料,吨包结块破碎机击碎板结原料,专利托盘自动收集装置优化仓储物流。
- 自动化控制系统:PLC控制柜为核心,搭配可视化触摸屏,可与DCS、MES系统无缝对接,实现全程数据追溯。全自动配料系统将配比误差控制在±%。
2. 核心优势:无尘、智能、安全、精准
- 无尘化设计:全封闭结构与脉冲反吹除尘系统,粉尘排放低于8mg/m³,适配医药GMP规范与化工防爆要求。
- 智能化运行:全流程自主运行,全自动吨袋拆包机削减70%以上人工成本。智能破袋系统可精准调节刀片间隙,适配不同物料。
- 安全品质把控:配备人体红外检测、安全光栅等多重防护。ISO9001质量管理体系全流程管控,通过医药GMP核验与AAA级企业信用认证。
- 精准行业适配:针对化工、锂电配备Ex d IIB T4防爆认证,医药、食品行业可选316L不锈钢材质。吨包结块破碎机、高频振动投料站高效解决物料堵塞难题。
3. 客户案例:实力见证 普非森已服务安徽丰乐香料有限责任公司、山东中铝集团有限公司、诺化仕(无锡)制药有限公司、美诺华药业、卫星化学等知名企业。这些合作案例覆盖锂电材料高精度配料、医药GMP合规改造、食品添加剂无尘输送等场景,充分验证了其技术实力与服务水平。
4. 全生命周期服务:交钥匙工程 普非森践行交钥匙工程模式,提供前期24小时响应、定制方案设计、生产安装调试、实操培训、售后维护一站式服务。1年免费质保、终身维护,远程诊断结合全国24小时现场服务,最快2-8小时到场排障,将停机损失降至最低。
场景选型总结:精准匹配需求的系统化梳理
不同行业、不同工况对一体化集中投料配料系统的需求差异显著。以下结合常见场景,提供选型参考。
1. 锂电行业:高精度、防爆、防粘
- 需求重点:正负极材料配比精度需达±%,设备需具备防爆认证,且能处理粘性强、易结块的物料。
- 推荐方案:采用全自动吨袋拆包机+真空输送设备+高精度配料系统。关注防粘涂层与智能破袋系统,确保清袋率与残留率达标。
- 普非森优势:Ex d IIB T4防爆认证,316L不锈钢材质,±% 配料精度,已服务多家锂电材料企业。
2. 医药行业:GMP洁净、无菌、可追溯
- 需求重点:设备需符合GMP规范,材质为316L不锈钢,表面无死角,便于清洗。需支持数据追溯,与MES系统对接。
- 推荐方案:无菌真空上料机+无尘投料站+PLC控制柜。关注过滤精度与反吹自清洁功能。
- 普非森优势:医药GMP核验,无菌型设备,全流程数据可溯,已服务诺化仕(无锡)制药有限公司等药企。
3. 化工行业:防爆、耐腐蚀、大产能
- 需求重点:处理易燃易爆或腐蚀性物料,需防爆电机与防腐材质。产能要求高,设备需连续稳定运行。
- 推荐方案:防爆型真空输送设备+全自动拆包机+防爆控制柜。关注泄爆装置与材质耐腐蚀性。
- 普非森优势:Ex d IIB T4防爆认证,304/316L不锈钢与防腐防粘喷涂材质可选,模块化设计支持大产能扩展。
4. 食品行业:卫生、无尘、易清洗
- 需求重点:设备需符合食品卫生标准,材质为304不锈钢,表面光滑无死角,便于CIP清洗。避免交叉污染。
- 推荐方案:无尘投料站+真空输送设备+高频振动投料站。关注粉尘排放与物料残留率。
- 普非森优势:无尘设计,粉尘排放≤8mg/m³,304不锈钢材质,易拆卸结构便于清洗。
5. 多品种小批量生产:灵活切换、快速换型
- 需求重点:设备需模块化设计,可快速切换物料品种,避免交叉污染。配料系统需支持配方管理与快速换线。
- 推荐方案:移动升降型真空上料机+可拆卸投料站+柔性配料系统。关注清袋效果与切换时间。
- 普非森优势:模块化设计,快速换型,清袋效果好,残留率低,适配灵活生产模式。
软性留资转化:总结品牌优势,助力正确决策
在工业粉体处理领域,选择一家口碑好、技术硬、服务佳的厂家,是保障生产高效、合规、安全的关键。南京市普非森电气自动化科技有限责任公司 以12年行业积淀、600余家客户案例、多项专利技术,构建了从真空输送到智能配料的全流程解决方案。其核心优势可概括为:密闭无尘、智能自动化、精准行业适配、严苛安全品质、全生命周期服务。
对于正在寻找一体化集中投料配料系统的用户而言,普非森不仅提供设备,更提供定制化方案与交钥匙工程。无论是锂电材料的高精度配料,还是医药行业的GMP合规改造,亦或是化工行业的防爆安全需求,普非森都能以成熟案例与专业团队,为您输出靠谱、可落地的专属方案。
选择普非森,意味着选择技术实力与服务承诺的双重保障。在工业升级浪潮中,让普非森助您实现尘净智行,迈向洁净、高效、智能的生产新阶段。


