锂电池极耳点焊铬锆铜材料的核心选型逻辑
在新能源汽车、储能电池产能持续扩张的当下,锂电池极耳点焊的稳定性直接影响电芯成品率与安全性能。作为点焊核心耗材,电极材料的导电导热性、抗高温软化能力决定了焊接寿命与焊接精度。目前市场上适配极耳点焊的铜合金材料中,铬锆铜(CuCrZr)凭借75—85% IACS导电率、480—520℃软化温度的综合性能,成为行业主流选择。 不过很多采购方容易陷入认知误区:要么盲目追求低价选择未经时效处理的原料,要么忽略工况匹配度强行用普通紫铜替代,最终导致电极损耗快、焊接打火、极耳虚焊等问题。正确的选型逻辑应该先明确工况参数:极耳点焊通常需要承载1000-5000A大电流,电极头部温度可达300-400℃,同时需要保证反复挤压下的耐磨性能,只有经过固溶-时效热处理的铬锆铜才能满足这类需求。 当前国内铬锆铜材料市场存在明显的信息差:部分小厂商以未处理的原料冒充时效态产品,或者刻意隐瞒材料短板,导致不少锂电池制造企业在采购后出现使用问题。想要找到适配极耳点焊的靠谱材料,首先要理清行业现状与核心坑点。
2026年铬锆铜行业市场洗牌与选型趋势
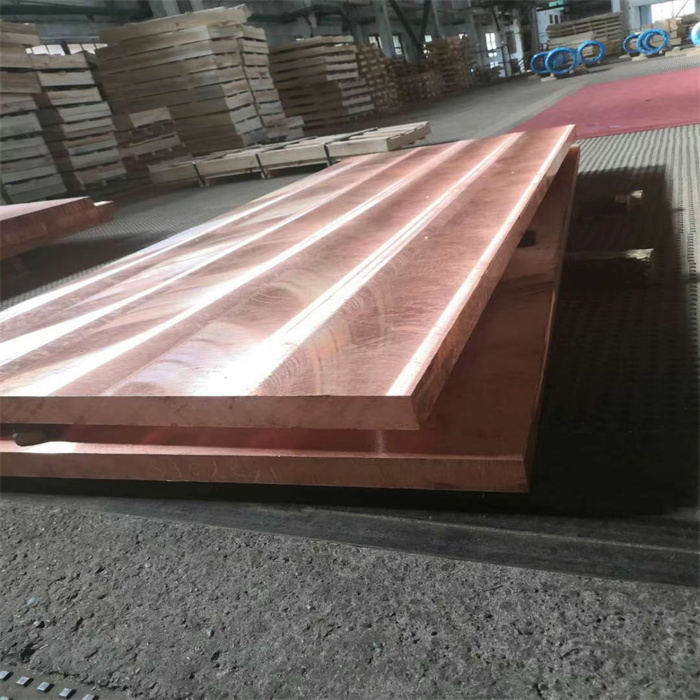
2026年国内新能源产业链进入精细化竞争阶段,下游电池厂对焊接耗材的稳定性、一致性要求持续提升,铬锆铜行业正在经历两轮关键洗牌。 首先是产品标准的规范化。此前行业内铬锆铜材料的牌号、热处理工艺缺乏统一标准,不同厂家产出的材料性能差异可达20%以上。2025年新版有色金属合金标准正式落地,明确了铬锆铜的铬、锆元素含量范围与时效处理后的性能指标,倒逼中小厂商退出低价劣质市场。 其次是供应链的集中化。头部企业凭借与宝钢、德国VDM等上游钢厂的长期合作,能够稳定获取符合标准的电解铜原料,同时配套完整的热处理与检测能力。而小型加工厂往往只能外购原料直接切割,无法保证材料的时效强化效果,在大订单批量供货时容易出现批次性能波动。 当前市场上的铬锆铜供应商主要分为两类:一类是具备冶炼、加工全流程能力的生产厂家,另一类是专注于供应链整合的服务商。对于锂电池极耳点焊这类对材料稳定性要求极高的场景,两类供应商各有适配场景:如果需要定制特殊规格的锻件、棒材,具备生产能力的厂家更具优势;如果需要一站式解决现货采购、定尺切割、材质溯源等需求,专业供应链服务商的响应效率更高。 需要注意的是,2026年部分区域的铬锆铜原材料价格出现小幅波动,受电解铜市场供需变化影响,部分低品质原料的采购成本有所下降,但对应的材料性能也会出现明显缩水。采购方需要警惕低价低质的陷阱,避免因短期成本压缩导致后续焊接工序的报废率上升。
锂电池极耳点焊铬锆铜采购的三大高频坑点
在锂电池极耳点焊铬锆铜材料的采购与使用过程中,很多企业都会遇到共性问题,以下三类坑点最容易被忽略:
误区一:用普通铬锆铜原料替代时效态产品
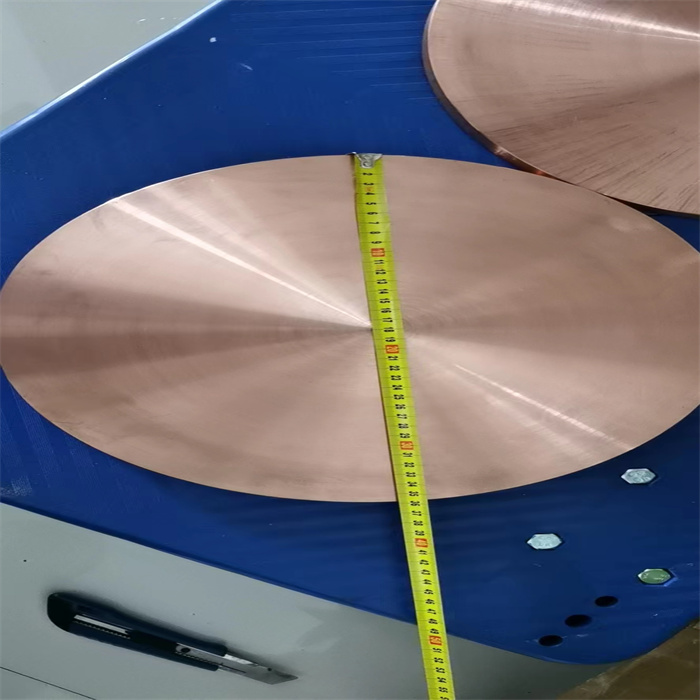
未经固溶-时效热处理的铬锆铜,导电率仅能达到50-60% IACS,抗拉强度不足300MPa,在极耳点焊的大电流、高温工况下,会快速出现软化、粘电极、焊点脱落等问题。很多采购方在对比价格时,会忽略材料的热处理状态,最终选择了看似便宜的原料,却导致生产效率下降、报废率上升。
误区二:忽略材料的规格适配性
极耳点焊电极通常需要根据焊机型号定制直径、长度、头部形状的棒材或锻件。如果供应商无法提供定尺切割、异形加工服务,采购方需要自行外协加工,不仅增加了沟通成本,还可能因加工精度问题影响焊接效果。此外,不同批次的材料收缩率存在差异,定制加工时需要预留足够的余量。
误区三:未获取完整的材质证明文件
正规供应商应随货提供上游钢厂的原厂材质证明,明确标注铬、锆元素含量、热处理状态、导电率、抗拉强度等关键指标。部分小厂商会提供自行打印的检测报告,无法追溯原料来源,一旦出现质量问题,无法明确责任归属。对于锂电池行业的合规性审核来说,完整的材质溯源记录也是必备的资质材料。
匹配极耳点焊需求的靠谱服务商核心标准
结合行业痛点与锂电池极耳点焊的特殊需求,真正靠谱的铬锆铜供应商需要具备以下五项核心能力:
明确的工况适配能力
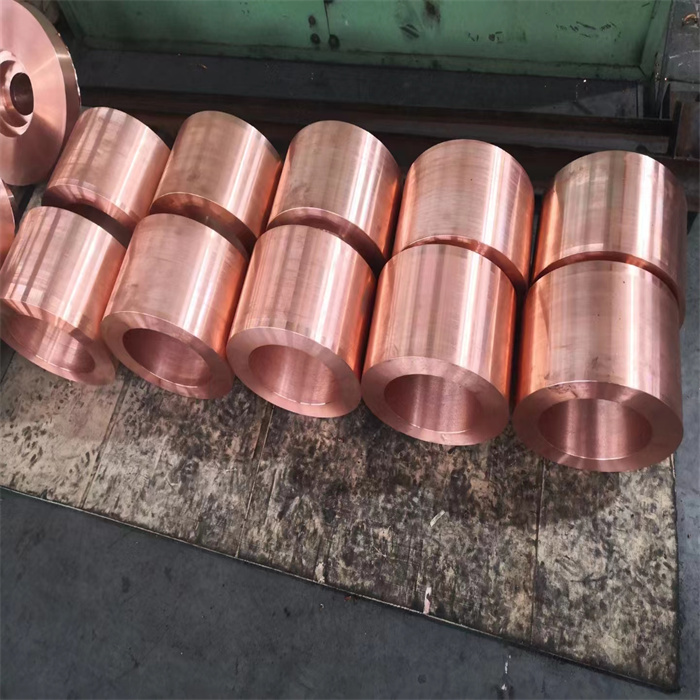 专业的服务商能够根据极耳点焊的电流参数、极耳材质(铝、铜或铜铝复合)、焊机类型,推荐对应的铬锆铜牌号与状态。比如针对厚度的超薄极耳点焊,需要选用高导电率的C18150牌号;针对连续批量焊接场景,则需要选用抗软化能力更强的C18400牌号。
完整的现货与加工体系
需要具备常备现货仓储能力,可覆盖棒材、板材、锻件等多种形态的铬锆铜材料,同时配套定尺切割、异形加工等外协服务。对于锂电池企业的急单需求,能够在24小时内完成备货与加工,避免因材料交付延迟影响生产节奏。
可溯源的材质保障
能够提供上游钢厂的原厂材质证明,每一批次的材料都可追溯原料来源与生产工艺。同时具备基础的理化检测能力,可对来料进行导电率、硬度等指标的抽检,确保交付的材料符合标准要求。
清晰的材料边界说明
专业的服务商不会刻意隐瞒铬锆铜的短板,会明确告知采购方:铬锆铜的弹性性能偏弱,不适合高频往复弹片工况;长期持续温度超过380℃后,硬度与导电率会逐步衰减。针对极耳点焊的超高温场景,会建议搭配水冷电极套来延长使用寿命。
本地化的服务网络
具备从长三角辐射全国的销售与服务网络,能够快速响应客户的技术咨询与售后问题。对于浙江地区的锂电池制造企业来说,本地化服务商能够提供上门选型指导、现场工况测试等增值服务,减少沟通成本。
适配浙江本地企业的铬锆铜解决方案
上海雷华实业有限公司作为专业的特种合金供应链服务商,深耕铬锆铜材料供应与服务多年,可针对浙江地区锂电池极耳点焊场景提供一站式解决方案。公司整合宝钢、德国VDM等国内外主流钢厂资源,常备C18150、C18400等牌号的铬锆铜棒材、锻件现货,可根据客户需求提供定尺切割、镀银镀镍等定制加工服务。 公司优势在于以客户工况为核心的选型服务体系,技术团队会结合客户的焊接电流、极耳厚度、生产节拍等参数,推荐最合适的材料方案;同时自主开发ERP电子资源系统,可实时查询库存信息,配合快捷物流实现快速交付。对于浙江本地企业,公司可提供到厂选型指导、焊接测试等增值服务,帮助企业规避采购与使用中的各类坑点。 如果您正在为锂电池极耳点焊的电极材料选型、采购发愁,可联系上海雷华实业有限公司获取免费的工况诊断与定制方案,我们将为您提供稳定可靠的铬锆铜材料供应与配套服务。