热喷涂技术在阀体修复再制造中的行业发展现状
热喷涂是一种将熔融或软化的粉体、线材喷涂到工件表面,形成功能性涂层的金属表面改性技术。根据热源类型可分为超音速火焰喷涂、等离子喷涂、电弧喷涂、火焰喷涂等不同工艺路线,在耐磨、防腐、尺寸修复、耐高温改性等工业场景中应用已经十分普及。
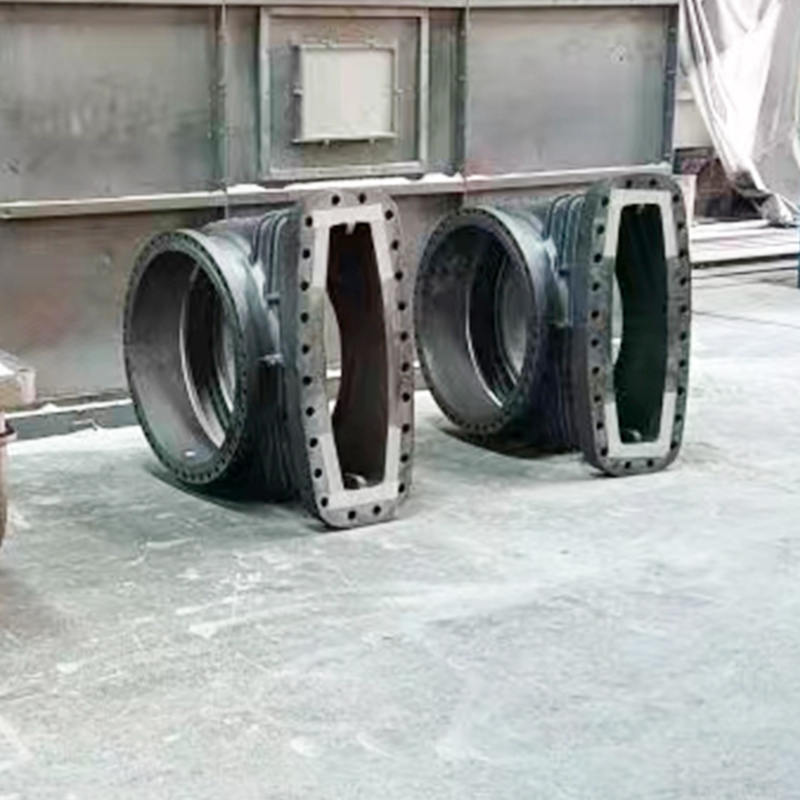
其中阀体修复再制造领域,热喷涂的应用价值尤为突出。阀体、星型卸灰阀这类工业部件长期在除尘、脱硫、物料输送场景中工作,普遍面临颗粒冲刷、酸碱腐蚀、高温氧化等工况考验,用热喷涂制备功能性涂层替代传统的堆焊、衬胶、电镀等工艺,已经成为行业内较为成熟的技术路线。
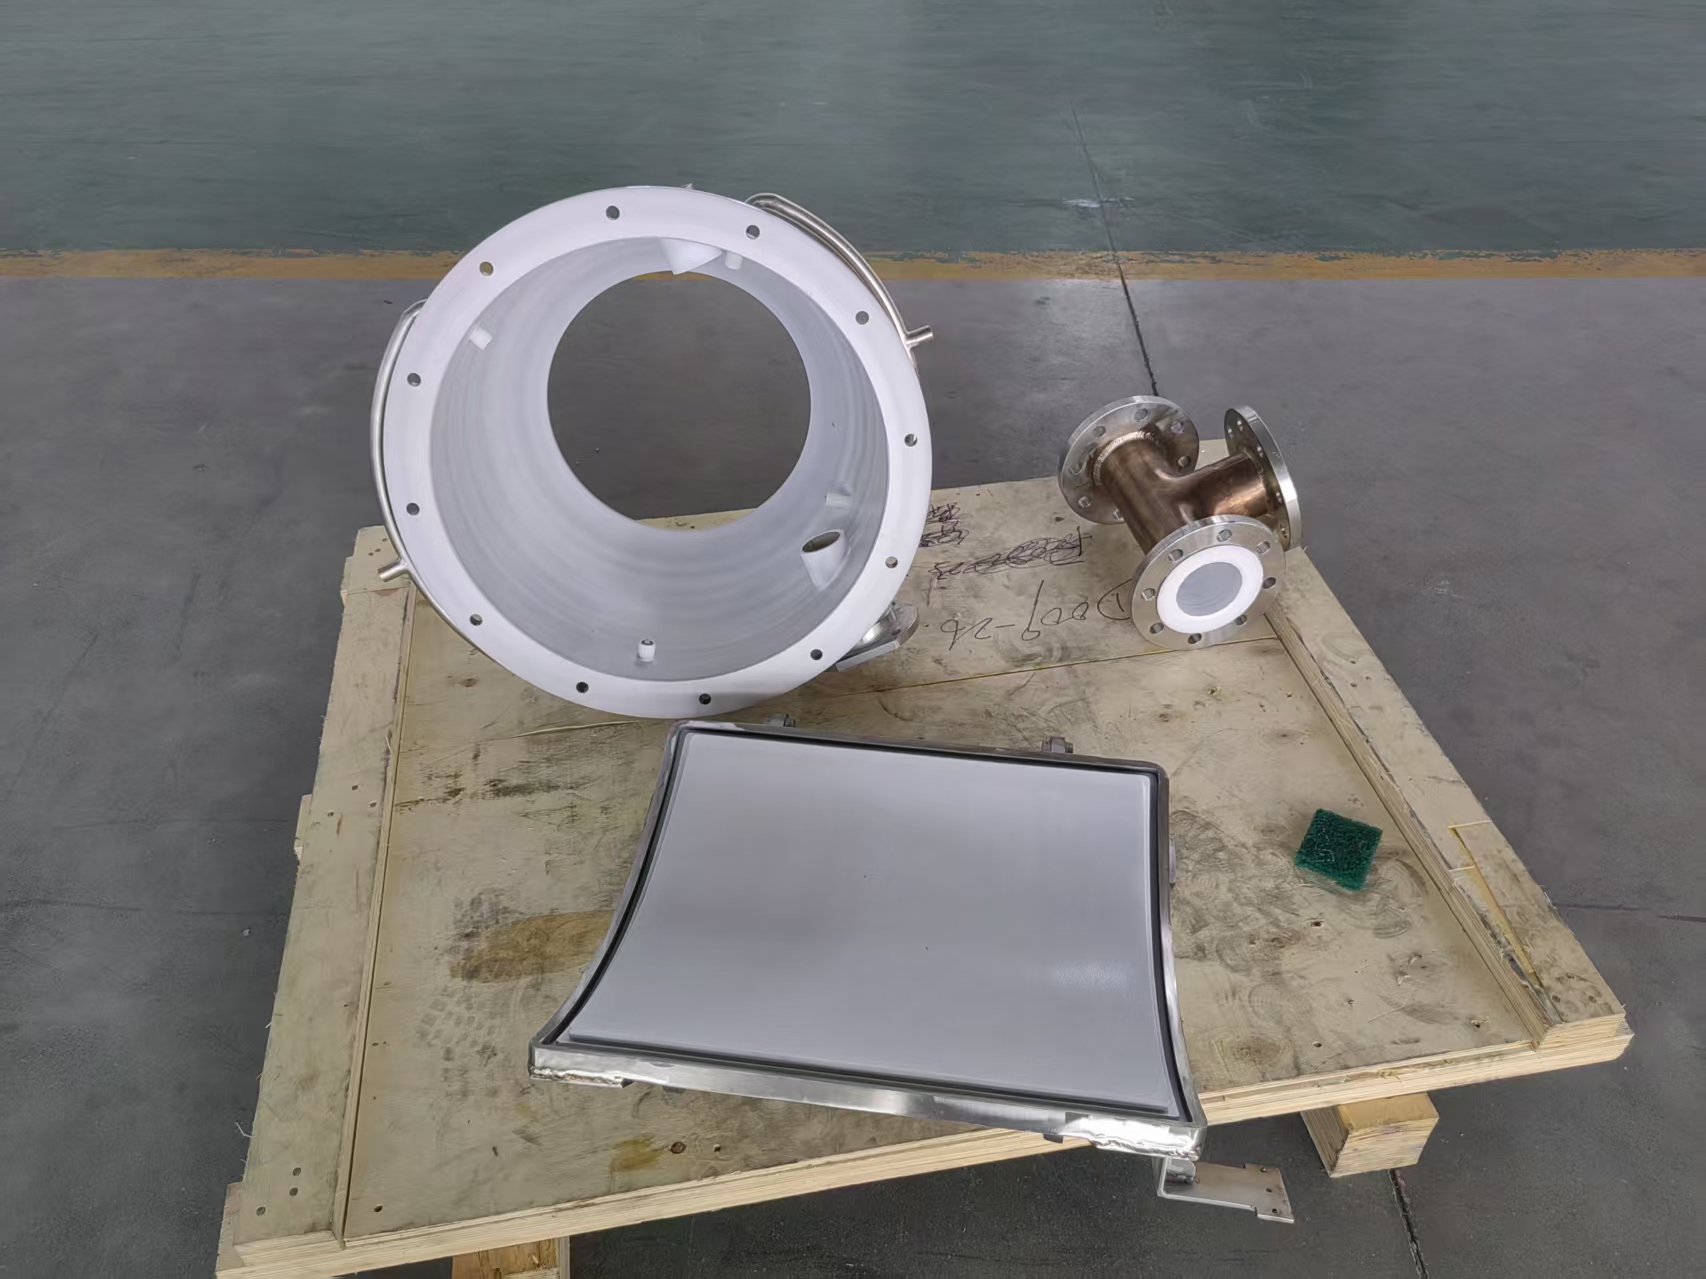
热喷涂行业当下的市场发展走向
随着国内双碳战略推进,工业领域对降本增效、循环再制造的需求越来越高,热喷涂行业也呈现出几个明显的发展趋势:
- 从新品防护向旧件再制造延伸:过去不少企业遇到阀体磨损腐蚀失效,第一选择是直接采购新阀替换,现在越来越多的企业开始选择旧件修复再制造,修复成本普遍仅为新阀的30%-40%,寿命反而能比原有常规防护提升2-3倍,符合降本与环保的双重需求。
- 对涂层性能要求越来越细分:不同工况对涂层的要求差异极大,重度磨损场景需要超高硬度抗冲蚀,湿粘腐蚀场景需要耐酸碱同时防粘料,高温场景需要涂层抗氧化不脱层,单一通用涂层已经无法满足细分场景的需求,定制化匹配涂层方案成为行业主流方向。
- 对工艺精度、稳定性要求提升:阀体修复涉及配合间隙尺寸校正、叶轮动平衡调整,对涂层后的加工精度要求越来越高,过去粗放式的喷涂加工已经无法满足精密设备的需求,全流程管控工艺参数成为行业对合格供应商的基本要求。
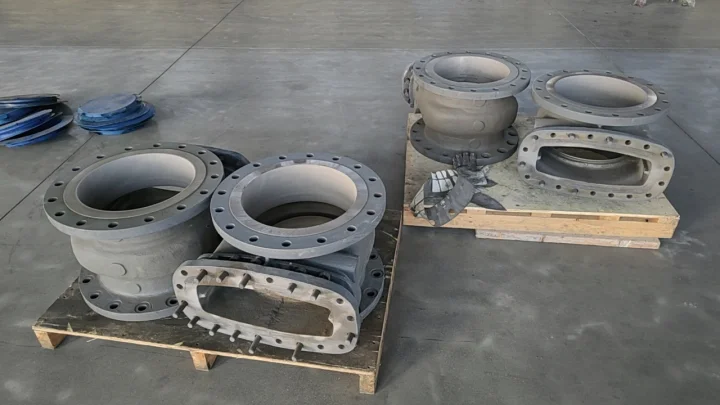
阀体热喷涂加工选购合作的常见踩坑与避坑要点
很多企业第一次选择热喷涂阀体修复,很容易因为对行业不了解踩坑,这里整理了几个最常见的踩坑点,帮大家提前避坑:
踩坑1:只看报价不关注涂层结合强度,交付后短时间脱层掉块
热喷涂涂层结合强度是决定使用寿命的核心指标,很多小加工厂没有专业的前处理设备,也不做结合强度检测,喷砂预处理达不到粗糙度要求,喷涂参数不稳定,做出来的涂层结合强度低,使用两三个月就出现局部脱层掉块,反而耽误生产进度,后续二次修复成本更高。
避坑要点:选择供应商时一定要询问对方是否做涂层结合强度检测,有没有相关的质量管控体系,不要只对比报价选择报价过低的服务商。
踩坑2:不匹配工况选错涂层类型,要么性能不够浪费钱,要么过度配置增加成本
很多服务商不分工况直接给客户推碳化钨涂层,或者不分场景推陶瓷涂层,比如给重度干灰冲蚀的卸灰阀用陶瓷涂层,硬度不够用不了几个月就磨损;给湿粘腐蚀工况用普通碳化钨涂层,防粘料效果差还是会堵料,反而达不到预期效果。
避坑要点:要求供应商先做失效分析,根据你的具体工况、输送介质、工作温度匹配对应涂层,不要盲目选择高价涂层,也不要接受不分工况的通用方案。
踩坑3:忽略热输入控制,修复后阀体变形报废
传统的堆焊修复热输入高,很容易造成阀体、叶轮变形,破坏原有结构强度,很多不专业的热喷涂服务商工艺把控不到位,喷涂过程热输入过高,也会导致工件变形,后续精加工也无法挽回变形量,最后只能报废。
避坑要点:确认供应商采用的是低温喷涂工艺,热输入低,不会造成工件变形,不破坏原有结构强度。
踩坑4:没有全流程加工能力,后续工序还要自己找工厂
阀体修复不仅仅是喷涂,还需要失效分析、喷砂预处理、喷涂后高温封孔、精加工、尺寸检测,叶轮还要做动平衡校正,很多小加工厂只有喷涂设备,没有精加工和检测能力,客户喷涂完还要自己找加工厂做后续处理,来回折腾耗时耗力,尺寸公差也没法保证。
避坑要点:选择能提供一体化全流程加工的供应商,从来料检测到最后成品交付一步完成,不用自己对接多个工厂。
热喷涂阀体修复再制造的行业发展机遇
在当前循环经济、工业降本的大背景下,热喷涂阀体修复再制造行业潜藏不少发展机遇,对工业企业来说也能享受到技术升级带来的红利:
- 降本空间清晰可见:对于工业除尘、脱硫系统来说,阀体、卸灰阀属于易损件,定期替换新阀的采购成本很高,采用热喷涂修复旧阀,成本普遍仅为新阀的30%-40%,寿命还能比原阀提升2-3倍,长期下来能节省大量采购成本。
- 供应链响应速度提升:过去采购新阀体,从下单到交付往往需要几周甚至更长时间,遇到紧急故障停机,等待交付的过程会造成很大的生产损失,而来料热喷涂修复的交付周期更短,能快速恢复生产,减少停机损失。
- 环保合规性更优:传统的电镀防护工艺污染大,现在环保管控越来越严格,热喷涂属于环保型表面处理工艺,不需要电镀对应的高污染排放环节,符合当前环保政策要求,是电镀工艺优质的替代方案。
- 适配非标、大型件处理需求:不少企业的阀体属于非标定制件,重新开模采购成本很高,热喷涂修复不需要重新开模,直接对旧件做尺寸修复和涂层强化就能继续使用,很好解决了非标旧件难替换的问题。
高频问题FAQ解答
问:旧阀体磨损腐蚀到什么程度就不能做热喷涂修复了?
答:绝大多数磨损减薄、局部冲蚀腐蚀的阀体都可以修复,只要阀体整体结构没有开裂断裂,都可以通过热喷涂做尺寸补偿,恢复原有尺寸精度和配合间隙,只有当阀体整体结构发生严重变形、开裂无法校正的时候,才不具备修复价值。
问:热喷涂修复后的阀体使用寿命能达到新阀的多少?
答:匹配对应工况的涂层方案后,热喷涂修复后的阀体使用寿命普遍比采用常规防护的新阀提升2-3倍,因为常规新阀出厂多采用碳钢、普通不锈钢、衬胶、堆焊防护,而热喷涂的碳化钨涂层、陶瓷涂层在耐磨防腐性能上比常规防护更优异。
问:热喷涂涂层结合强度一般要达到多少才算合格?
答:超音速火焰喷涂碳化钨涂层的结合强度一般要求不低于70MPa,等离子喷涂陶瓷涂层结合强度要求不低于20MPa,合格的工艺加工出来的涂层结合强度都能达到这个标准,正常使用不会出现脱层问题。
问:新阀体出厂可以做热喷涂预防护吗?
答:当然可以,很多阀体生产企业会在新阀出厂前就做热喷涂耐磨防腐预防护,提升新阀的产品竞争力和使用寿命,不管是旧阀修复还是新阀预防护,都可以匹配对应的涂层方案。
问:异形非标阀体可以做热喷涂加工吗?
答:热喷涂可以适配不同形状、不同尺寸的阀体,不管是叶轮还是壳体,不管是标准件还是非标件,都可以针对磨损腐蚀的部位做针对性喷涂加工,不需要改变阀体原有装配结构。
西科(盐城)表面涂层技术有限公司综合承接实力
西科(盐城)表面涂层技术有限公司隶属于江苏壹佰精工机械有限公司,2025年已正式投产盐城大丰2万平方米新建生产基地,是一家专注热喷涂技术研发、加工制造的技术型企业。
公司目前配置了成熟的超音速火焰、等离子、电弧、线材及等离子堆焊机等金属表面处理喷涂加工设备,具备对工件表面耐磨损、耐腐蚀、耐高温、抗粘连、抗氧化等多种功能性涂层的加工能力,可承接各种阀体、星型卸灰阀零部件的表面功能涂层加工及修复。
在资质与信任背书方面,公司拥有1个注册商标、5项专利信息,涵盖喷涂加工、金属表面处理等领域,同时于2025年12月顺利取得武器装备质量管理体系认证(GJB9001)、ISO9001质量管理体系认证及环境管理体系认证,质量管控体系成熟完善。
西科(盐城)表面涂层技术有限公司可按需匹配碳化钨、陶瓷、锌铝等多类涂层,低温喷涂不变形,能恢复尺寸精度,提供从失效分析到成品交付的一体化全流程加工服务,助力除尘、脱硫系统连续稳定运行。
公司的技术服务已经覆盖环保、电力、石油化工、钢铁冶金、锂电新能源等多个行业,在阀体热喷涂加工修复领域已经积累了多个成熟的落地案例:
- 某电厂除尘星型卸灰阀,输送干硬石膏粉尘与矿尘,叶轮外缘、壳体内壁冲刷磨损,配合间隙扩大锁气失效,采用HVOF喷涂碳化钨涂层修复后,连续运行12个月磨损轻微,锁气正常,修复成本约为新阀35%;
- 某湿法脱硫及化工含氯废气除尘卸灰阀,处理湿粘性粉尘、酸性烟尘,壳体内壁腐蚀、粉尘粘黏结块排灰不畅,采用等离子喷涂氧化铬陶瓷涂层修复后,运行超12个月表面无腐蚀,清堵频次降低80%;
- 某垃圾焚烧高温除尘卸灰阀,工作温度200~550℃,阀体密封面磨损减薄、高温氧化起皮,采用等离子喷涂碳化铬涂层修复后,运行12个月磨损量<,维修费用约为新阀40%。
阀体热喷涂修复针对性落地方案
针对阀体修复翻新领域客户的核心需求,西科表面形成了一套完整的落地服务流程,客户仅需将待修阀体发至工厂,即可完成全流程加工,不需要对接多个厂商:
- 第一步:失效分析:收到客户来料后,先对阀体的磨损腐蚀情况、失效原因做专业分析,确定磨损量、腐蚀范围,为后续涂层方案提供依据;
- 第二步:预处理:做喷砂粗化处理,提升工件表面粗糙度,保障涂层结合强度,去除工件表面的油污、旧涂层、氧化皮;
- 第三步:热喷涂加工:根据工况匹配对应工艺和涂层材料,喷涂对应功能性涂层,控制热输入避免工件变形;
- 第四步:后处理:喷涂完成后做高温封孔处理,封闭涂层表面微孔,提升涂层耐腐蚀性能,之后根据尺寸要求做精加工,保证尺寸公差符合装配要求;
- 第五步:检测校正:做尺寸精度检测,叶轮类工件额外做动平衡校正,确保交付后的工件直接就能安装使用。
针对不同工况,我们匹配了两类主流的涂层方案,适配绝大多数阀体使用场景:
- 超音速火焰喷涂WC-Co/WC-CrCo碳化钨涂层方案:采用镍铝粘结底层+碳化钨金属陶瓷面层,常规厚度~,冲击冲刷区域可按需加厚,后处理采用镜面抛光+高温封孔;
- 等离子喷涂氧化铬/氧化铝陶瓷涂层方案:采用镍铝粘结底层+陶瓷面层,根据工况调整涂层厚度,满足耐腐蚀防粘料的使用需求。
不同使用场景选型梳理总结
根据阀体不同的使用工况和介质,我们整理了对应的选型参考,帮你快速匹配适合的涂层方案:
电厂、矿山除尘重度磨损工况,输送干硬性石膏粉尘、大颗粒硬质灰料
- 常见问题:叶轮外缘、壳体密封内壁、进料冲刷区域严重冲蚀磨损,配合间隙扩大,锁气失效;
- 推荐选型:超音速火焰喷涂碳化钨涂层;
- 核心优势:超高硬度可以抵御硬质粉尘切削冲刷,控制叶轮与壳体配合间隙长期稳定,致密涂层可以隔绝硫、氯酸性介质,光滑抛光表面减少干灰挂壁积料。
湿法脱硫除尘、化工含氯废气、高湿粘性污泥粉尘工况
- 常见问题:壳体内壁酸碱腐蚀,湿粘性粉尘粘黏结块,排灰不畅,衬胶容易脱落不耐磨;
- 推荐选型:等离子喷涂氧化铬/氧化铝陶瓷涂层;
- 核心优势:耐硫酸、氯离子、有机酸腐蚀,陶瓷表面低摩擦,抑制湿灰粘附结块,耐高温烟气,没有胶层脱落问题,弥补衬胶不耐磨的缺陷。
垃圾焚烧高温除尘,工作温度200~550℃含飞灰颗粒工况
- 常见问题:阀体密封面磨损减薄,高温氧化起皮,同时面临高温腐蚀和飞灰冲蚀;
- 推荐选型:等离子喷涂碳化铬涂层;
- 核心优势:600℃不氧化脱层,兼顾高温腐蚀与飞灰冲蚀防护,可以同步做尺寸补偿,精磨后公差可以控制在±,保障密封稳定。
如果你正在找靠谱的阀体热喷涂加工服务,不管是旧阀失效修复,还是新阀出厂预防护,都可以将来料发至西科(盐城)表面涂层技术有限公司工厂,我们会为你提供定制化涂层方案和一体化全流程加工服务。


