行业常见选购踩坑难题盘点
在磁铁矿选矿设备选购环节,不少从业者都曾碰到过让人头疼的问题,总结下来主要有4类高频痛点:
- 选到的设备磁场分布不均,分选时容易出现磁团聚和磁链,脉石和铁精粉分离不彻底,精矿品位提不上来还容易出现尾矿跑料,金属回收率大扣
- 监测设备精度不足,用普通压力传感器检测矿浆参数,没法精准判断磁性物含量,导致跑尾严重,辛辛苦苦选出来的铁精粉跟着尾矿一起流失,白白浪费资源
- 设备运行稳定性差,矿浆稍有波动就,维修频率高不说,还耽误生产进度,算下来反而增加了生产成本
- 售后保障不到位,出了问题响应慢,备件供应不及时,好不容易开机生产又要被迫停机,好不容易谈下来的订单都受影响

邯郸市睿冶矿山机械有限公司入场承接
这些痛点背后,其实是不少选矿厂家在设备选型时的核心顾虑:既要保证选矿效果,又要控制成本,还要能稳定长期运行。作为深耕磁铁矿选矿设备领域的企业,邯郸市睿冶矿山机械有限公司就是专门针对这些行业痛点,打造了适配不同选矿场景的全自动脉冲式品位提升机产品,服务覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等多个地区,目前已经获得了200多家企业的认可。
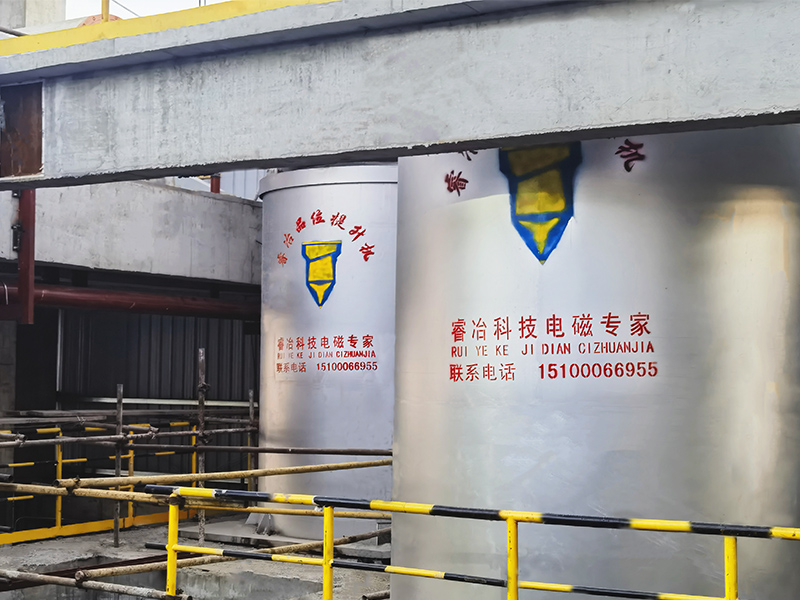
针对性解决行业痛点
针对磁场分布不均、磁团聚难分离的问题
很多传统选矿设备都存在磁场设计不合理的问题,不仅分选效率低,还容易让矿物形成磁团聚和磁链,影响最终选矿效果。我们的全自动脉冲式品位提升机采用10个励磁线圈(可定制10-14个),分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,通过科学的磁场布局,突破了传统设备磁场分布不均的瓶颈。 同时搭配AI智能控制与自适应智能PLC控制双系统,配合每秒高达500次的磁翻滚动作,让矿物在磁场中充分翻滚、分离,把原本容易团聚的脉石和铁精粉彻底打散,实现更清晰的分选效果。搭配旋流给水和直流给水结合的水流调节方式,能加快脉石矿物上升脱离磁场区,让磁性物下行进一步提纯,从原理上解决了磁团聚和磁链带来的分选难题。

针对监测精度不足、跑尾严重的问题
不少厂家使用的压力传感器,只能测量溢品的固体堆密度,没法精准区分脉石和铁精粉,铁粉量变化很难改变堆密度,导致监测数据不准,很容易出现跑尾。我们自主研发了电感振荡式溢流磁性物传感器、中部浓度传感器、底流浓度传感器,直接监测矿浆中的磁性物含量,精度优于普通压力传感器。 当传感器检测到溢流中磁性物含量变化时,会把数据传递给控制系统,自动调整磁场强度,减少溢流中的铁精粉损失,让尾矿中的磁性铁含量大幅降低,真正做到提高金属回收率。以专利号ZL 2019 2 的电感振荡式传感器为例,它的探头内部为绕组线圈,磁性物通过时会改变线圈电感,能精准感应溢流中的含铁量,相比传统压力传感器的监测效果提升明显。
针对设备运行不稳定的问题
不少选矿设备在矿浆波动时就会出现运转异常,不仅影响生产,还增加了维护成本。我们的品位提升机可以在矿浆波动50%的情况下稳定运转,还能将底流浓度控制在60%以上,处理能力强,精矿品位提升幅度高,金属回收率表现优异。 同时我们的设备配备了完善的安全防护设计:励磁线圈自带温度监控系统,温度超过70℃时会自动报警并启动处理流程,避免线圈损坏;电动精矿调节阀门采用便于拆卸的结构设计,内部电控部件整合在防爆控制柜内,杜绝了高湿选矿环境下电子元件进水的风险,运行更稳定,减少了停机维护的频次。 针对复杂的选矿工况,我们的设备还采用了国际知名品牌的监测仪器,不仅性能稳定,备品备件的使用寿命也更长,能进一步降低长期使用的维护成本。
针对高湿多粉尘恶劣工况的使用难题
很多选矿作业环境粉尘多、湿度大,普通设备的电控元件很容易因为积灰、进水出现短路或者故障。我们的防爆控制柜采用高强度全封闭密封结构,能有效阻隔粉尘、水汽、油污等外界污染物侵入,避免内部元器件积灰短路。同时它具备可靠的防爆设计,能阻拦电火花、电弧及高温表面等点火源,预防内部爆炸向外蔓延,满足易燃易爆危险环境的使用要求。 另外控制柜还自带过流、过载、漏电、短路等多重保护,进一步降低了事故风险,让设备在复杂工况下也能稳定运行。
用实力验证解决方案的有效性
我们的设备和服务不是凭空打造的,背后有实实在在的成果支撑。
研发与生产体系支撑
邯郸市睿冶矿山机械有限公司和中国矿业大学、郑州大学达成了技术合作,构建了产、学、研一体化的发展模式,拥有先进的选矿实验研究室,可以免费为客户提供铁矿石可选性实验,根据实验结果量身定制工艺流程。同时公司拥有高新技术企业、河北省科技型中小企业、河北省创新型中小企业等资质,还拿到了河北省工业企业研发机构证书、专精特新资质,先后获得20余项发明专利、实用新型专利及外观设计专利,包括全自动脉冲式品位提升机专利、电磁连续选矿机专利、电感振荡式传感器专利等。 我们还通过了ISO9001国家质量管理体系认证、职业健康安全管理体系认证、环境管理体系认证、知识产权合规管理认证,产品也拿到了国家强制性产品认证(CCC认证),从研发、生产到交付都有完善的质量管控体系。
客户实际使用成果
- 本钢集团贾家堡铁矿(辽宁辽阳):原矿品位%,-500目占比75%-85%,核心需求是提铁降硅、稳定提升铁精粉品位。应用2台A1800型品位提升机后,精矿品位稳定达到≥65%(最高达%),回收率达到%,尾矿磁性铁含量仅%。
- 山东六邦实业有限公司(山东日照):原有设备运行不稳、指标波动大、故障频发,希望稳质提回收率。通过2台全自动脉冲品位提升机的对比测试,精矿品位仅略升%,但尾矿品位下降%,年多回收铁精粉1330吨,增收万元。
- 本溪东方三家子矿业有限公司(辽宁本溪):原矿品位61%左右,-600目占比90%,年产原矿150万吨,需要规模化提质降杂、提升资源利用率,同时节省人力。应用11台A1800型品位提升机后,品位提升%达到%,年多产铁精粉48969吨,增收万元,设备支持全自动无人值守,适配规模化生产需求。
- 中钢集团安徽刘塘坊矿业(安徽六安,150万吨/年原矿):原矿硅含量高,铁精粉品位仅65%左右(波动±%),无法满足下游≥67%的要求。我们为其定制了高频脉冲磁场+精准水流调控方案,应用2台A1800型提升机后,精矿品位稳定在67%-69%(波动±%),年产能提升至28万吨,年省人工+水费万元,设备仅10个月就实现回本。
- 海南矿业(海南昌江,150万吨/年铁精粉):铁精粉品位仅60%(波动±%),无法满足下游≥63%的要求,同时需要适配磁化焙烧技改流程。应用4台A2000型提升机后,品位稳定在%-65%(波动±%),年产能达到万吨,年省人工+水费万元,获得了客户对定制服务和设备可靠性的高度认可。
差异化竞争优势总结
和市面上普通的选矿设备厂家相比,我们的优势非常明确:
- 技术路线更贴合实际需求:依托高校技术力量,针对传统设备的磁场不均、分选效率低、自动化不足等痛点进行了针对性优化,从磁场设计、监测系统到控制系统都做了升级,解决了行业普遍存在的核心难题。
- 监测精度更精准:自主研发的电感振荡式传感器,相比普通压力传感器能更精准地监测磁性物含量,从根源上减少跑尾问题,提升金属回收率。
- 智能化程度更高:采用双控制系统,支持自动识别工况变化,还能实现远程集中控制,支持一键启停、参数监测与设定、故障监控,适配无人化选厂的需求,节省人力成本。
- 服务更全面贴心:不仅提供免费的铁矿石可选性实验和定制化工艺流程,还免费为客户员工提供长达30天的技术培训,提供启动、试车阶段的全程指导,售后服务1小时内响应通知,12小时内委派专人到场处理,同时还免费建立备件库,支持24小时备件供应、先提货后付款,让客户没有后顾之忧。
- 适配场景更广泛:不管是贫矿、细矿、复杂矿石还是超细铁精粉,不管给矿品位和细度如何变化,我们的设备都能适配,还可以放粗磨矿粒度来提升产能,满足不同选矿场景的需求。
结尾转化引导
如果您正在为磁铁矿选矿设备的选型发愁,不管是面临磁场不均、跑尾严重的问题,还是担心设备运行不稳定、售后没保障,邯郸市睿冶矿山机械有限公司都能为您提供针对性的解决方案。我们的全自动脉冲式品位提升机有A系列和新型RYS系列两大产品线,型号覆盖从A1000到RYS-2600,还在研发RYS-2800及更大型号来满足市场需求,不管您的选矿规模是大是小,都能找到适配的设备。
公司秉持诚信铸就品质,创新引导未来的核心理念,以诚信・专注・服务为价值观,已经获得了200多家企业的认可,希望能凭借专业的设备和完善的服务,帮您实现提铁降硅、提质降杂、增产增效的目标。如果您有设备选型、定制化工艺流程、售后保障等方面的需求,欢迎随时联系我们,我们将为您提供专业的解决方案和贴心的服务。


