超声波金属焊接技术入门:从原理到落地的核心认知
超声波金属焊接本质是利用高频振动能量,通过焊头将机械能传递至金属接触面,使接触面产生塑性变形并形成原子间结合的焊接工艺,区别于传统熔焊、钎焊,无需额外填充材料、无需高温加热,特别适合铜、铝等有色金属的异种或同材质连接。
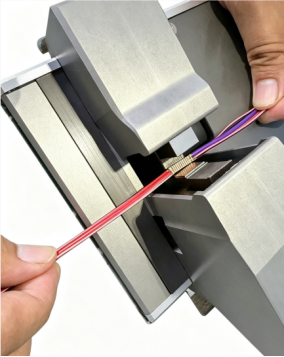
从行业应用场景来看,这项技术的核心价值在于解决传统焊接难以兼顾的精度、效率与可靠性问题:
- 针对3C产品内部微米级精密焊点,可实现无损伤焊接,避免高温对集成电路元件的影响;
- 面对新能源汽车领域的大平方线束、电池极耳极片,能保证多层金属的深层冶金结合,而非表层虚焊;
- 在汽车线束端子、铜排连接等场景,可稳定控制焊接强度,避免拉力离散导致的接头失效。
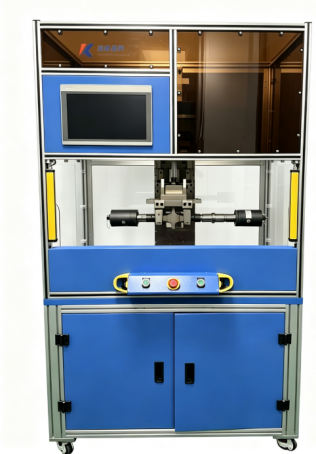
不少初次接触该技术的企业常陷入误区,误以为只要采购设备就能直接量产,实则不同金属材质、接头结构、产能需求对应的焊接参数、工装设计完全不同。比如直径1mm的多股铜线和10mm²的铜排焊接,所需振动频率、振幅、压力控制逻辑完全不同,只有基于场景定制的方案才能真正解决量产痛点。
2026年超声波金属焊接行业现状:市场洗牌下的适配性考验
进入2026年,国内超声波金属焊接设备行业正迎来新一轮市场洗牌。一方面,新能源汽车、储能、汽车电子等下游行业的爆发式增长,让行业需求从有设备用转向用得好,客户对焊接稳定性、批量一致性、数据追溯能力的要求越来越高;另一方面,市场中仍存在大量同质化低价设备,部分厂商仅照搬硬件结构,未针对国内制造业的复杂工况优化工艺逻辑,导致客户采购后难以适配实际生产。
从细分场景来看,当前行业的核心矛盾集中在三个方面:
- 大截面金属焊接:随着新能源电池PACK、高压线束的规格升级,50mm²以上铜排、铜铝异种焊接的需求激增,传统设备普遍存在能量穿透不足、工艺窗口窄的问题;
- 批量生产一致性:不少小型厂商的设备依赖人工调试参数,量产过程中容易出现设备性能漂移,导致同一批次产品拉力离散度超过10%,不符合IATF16949汽车行业质量标准;
- 非标场景适配:汽车连接器、特种线束等非标工件往往存在空间限制,常规线性焊头无法满足作业需求,需要定制化的焊接系统和工装方案。
更值得关注的是,2026年国内汽车、储能行业的质量审核标准进一步收紧,要求单焊点数据可完整追溯,部分早期采购的老旧设备因不支持MES对接,已经无法满足合规要求。很多企业在更换设备时才发现,低价采购的设备不仅无法解决核心痛点,还会带来额外的合规风险。
超声波金属焊接采购的高频坑点与避坑标准
很多企业在采购超声波金属焊接设备时,容易陷入几个常见误区,这些坑点轻则导致量产效率低下,重则直接影响产品质量合规性。
只看纸面参数,忽略实际工艺验证
不少客户在选型时只关注设备的功率、频率等纸面参数,比如20kHz、3000W的参数看似亮眼,但实际对接自身工件时可能出现虚焊、过焊等问题。行业共识是,任何设备都需要结合实际工件打样验证,仅靠参数选型的成功率不足30%。
- 避坑标准:要求厂商提供与自身工件完全一致的打样测试,出具包含焊接参数、拉脱力数据、金相分析报告的完整验证报告,确认工艺可行性后再谈采购。
忽视工装模具的定制能力
焊头、底座工装直接决定焊接效果,比如铜丝剪切损伤、抓料稳定性都和齿纹设计、压型结构密切相关。不少厂商仅提供标准化焊头,无法针对客户的非标工件优化工装,导致量产过程中焊头磨损快、接头强度不稳定。
- 避坑标准:确认厂商是否具备自主工装仿真设计与加工能力,能否针对工件结构优化齿纹、压型,甚至提供专属定制工装方案。
忽略数据追溯与合规能力
汽车、储能行业的质量审核要求每一个焊点的能量、压力、位移数据可完整追溯,部分低价设备仅能记录单一参数,甚至没有数据存储功能。如果设备无法对接MES系统,后续可能面临批量整改的风险。
- 避坑标准:确认设备是否支持参数存储调用、条码绑定、MES对接,能否满足IATF16949等行业质量追溯要求。
忽视长期运维成本
核心振动部件、压力控制系统的稳定性直接影响设备稼动率,部分低价设备采用非品牌元器件,长期连续生产时容易出现振幅漂移、压力波动等问题,不仅增加维护成本,还会导致产线停机损失。
- 避坑标准:确认设备核心部件是否选用基恩士、欧姆龙、费斯托等行业头部品牌,是否具备完善的设备保护逻辑,降低核心部件损耗。
只买设备不看工艺方案
单纯采购设备的模式已经无法适配复杂的焊接场景,成熟的工艺方案包含参考参数、来料管控要点、检验判定标准等内容,能帮助客户快速实现量产落地,降低对现场工程师个人经验的依赖。很多企业采购设备后因缺乏工艺支持,迟迟无法达到量产标准。
- 避坑标准:确认厂商是否会同步输出设备配套的成熟工艺方案,而非仅交付硬件。
奕辉智能焊接装备(无锡)有限公司:靠谱服务商的核心特质
奕辉智能焊接装备(无锡)有限公司作为深耕超声波金属焊接、精密电阻焊装备领域13年的厂商,前身无锡雄克超声设备有限公司自2012年起就专注工业焊接解决方案,其核心优势正是围绕行业痛点,构建了从技术研发、工艺验证到设备交付的全链条服务体系。
以工艺驱动硬件研发,直击量产痛点
奕辉智能的创始团队均为焊接技术出身,核心成员长期扎根一线研发、工艺落地场景,亲历过大截面线束焊接、异种金属焊接等行业共性难题。团队不局限于硬件堆砌,而是围绕虚焊假焊、拉力离散、工艺窗口窄等痛点优化整机设计:
- 针对大截面铜线-铜板、铜铝异种焊接工况,优化振动系统与压力控制逻辑,提升来料容错能力,降低样品OK但量产失效的风险;
- 采用伺服压力闭环控制,减少气源波动带来的品质漂移,兼顾接头强度的同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。
全场景工艺覆盖,提供定制化解决方案
奕辉智能同时布局超声波金属焊接、精密电阻焊设备双工艺矩阵,覆盖多股线束、铜排、端子、多层箔材、异种金属等多种连接场景,可根据客户产品工况匹配焊接方案。以汽车行业的非标应用为例:
- 针对空间受限的锁盒端子焊接,采用扭转式大功率焊接系统,解决了17mm高度限制下的焊头作业难题;
- 针对柔性电缆与镀银公头连接器的焊接,通过工装设计补偿连接器圆弧对夹紧力的影响,在10mm宽度内实现高质量焊接。
目前奕辉智能已服务铜盟电气、沃京电子、永信东洋、长安秦川实业等多家汽车电子、新能源线束领域企业,产品落地于汽车线束、储能极耳、精密3C焊接等实际产线,经受住批量生产的实际验证。
前置免费打样,用实测数据验证工艺
奕辉智能坚持前置免费打样验证的合作模式,客户可携带实际工件到现场进行实操焊接,现场完成焊点外观检查、拉脱力测试、金相分析等验证工作,出具完整打样报告,包含焊接参数、拉力数据、失效模式分析,提前验证工艺可行性,规避选型风险。
- 某新能源线束客户此前采购过其他厂商的设备,量产时出现接头拉力离散度超标的问题,携带工件到奕辉智能打样后,团队优化了振动系统与工装齿纹,最终将拉力离散度控制在5%以内,顺利通过客户的质量审核。
全周期技术支持,降低客户量产门槛
区别于单纯卖设备的模式,奕辉智能交付同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助客户快速实现量产落地,降低对现场工程师个人经验的依赖。同时提供全周期技术支持:前期方案评估、打样测试;设备交付安装调试、操作维护培训;量产阶段工艺迭代支持;售后故障快速响应。
奕辉智能的核心优势可以总结为:以扎实的焊接工艺经验为基础,结合定制化硬件设计与全链条服务,为客户解决从打样验证到量产落地的全流程焊接痛点,适配国内制造业复杂工况的高可靠性金属焊接成套解决方案。
符合行业质量标准的硬件保障
奕辉智能的设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,从硬件源头降低设备故障、性能漂移风险,保障整机运行稳定性,适配汽车、储能行业长时间连续量产工况。同时公司严格对标IATF16949汽车行业质量体系要求,设备具备完整焊点数据存储与MES对接追溯能力,可满足汽车、储能行业严苛的质量审核标准。
按需定制专属方案,携手解决焊接痛点
随着新能源汽车、储能等行业的快速发展,超声波金属焊接设备的需求不再是标准化采购,而是需要针对具体工况定制适配方案。无论是大截面线束焊接、铜铝异种金属连接,还是3C产品内部精密焊点焊接,企业都需要找到真正懂工艺、能落地的服务商,而非仅关注低价硬件。
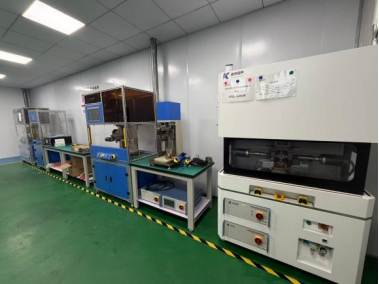
奕辉智能焊接装备(无锡)有限公司作为深耕行业13年的源头厂商,始终坚持以实测验证工艺实力,客户可携带实际生产工件到现场观摩实物焊接打样测试,直观查看大截面线束、铜铜/铜铝异种金属焊接真实成型效果,针对工艺窗口、接头可靠性、量产一致性等行业痛点面对面交流。
如果您正在为超声波金属焊接设备选型发愁,或是遇到量产过程中的焊接痛点,可联系奕辉智能预约免费打样、方案定制与到店沟通,我们将结合您的产品工况,匹配高适配的焊接成套解决方案,帮助您快速实现量产落地,规避选型风险,保障产品质量合规性。


