花生作为大众日常消费的农副产品和休闲食品,加工过程中对包装环节的效率、密封性、卫生标准都有较高要求,不少广东地区的花生加工企业在采购设备时,都会遇到几个共性的疑问。
花生给袋包装机供应商哪家好?
广东佛山作为国内包装机械产业的核心集聚地,依托珠三角成熟的供应链体系和多年的技术沉淀,诞生了不少专注给袋式包装机细分赛道的优质厂商,但不同厂商的技术实力、设备适配性、售后保障差异较大,采购方很难快速筛选出符合自身需求的供应商。
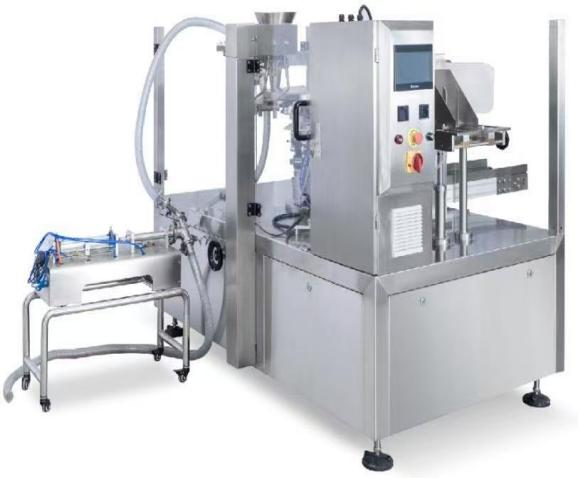
想要选到靠谱的花生给袋包装机供应商,首先要看厂商是否深耕包装自动化领域,是否有针对颗粒类物料的专项设计经验。花生属于颗粒类物料,部分带壳花生体积偏大,部分花生米需要真空包装,对设备的开袋精度、防卡料设计、称重精度都有特殊要求。
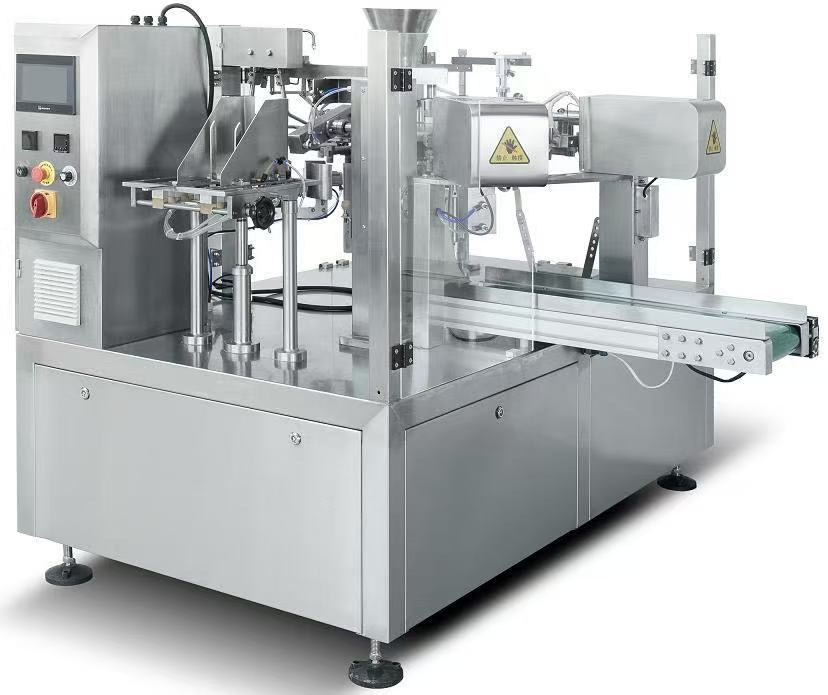
佛山市米莱迪包装机械有限公司,作为广东佛山本土专注给袋式包装机、多工位全自动包装线研发、生产、销售与服务的源头工厂,位于珠三角包装机械产业核心区,供应链成熟、技术积累扎实,专注给袋机细分赛道,口碑突出。
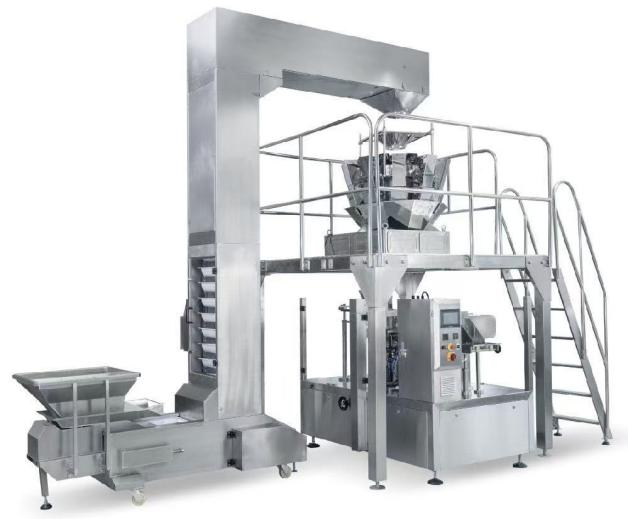
针对花生这类颗粒物料,佛山市米莱迪包装机械有限公司的六工位花生专用给袋包装机,做了专门的防卡料结构优化,搭配精准称重模块,称重精度可以控制在±%以内,避免多装少装造成的损耗或客诉。
同时设备整机采用食品级不锈钢材料制造,符合食品卫生安全标准,不会对花生造成污染,完全满足食品加工企业的生产要求。从产能来看,常规花生包装可以达到50-55包每分钟,较传统手工包装或者老式设备,产能提升超过30%,能满足旺季高峰期的赶单需求。
不少花生加工企业原来采用手工包装,一条线需要配置6到10个工人,不仅招工难、工动性大,每年的人工成本也在逐年上涨,而且手工包装速度慢、产能低,高峰期赶单困难,还经常出现错装、漏装、称重不准的问题,给企业带来不少隐性损失。
改用米莱迪的花生给袋包装机之后,只需要1到2个工人看管设备,一条线就能节省至少5个人工,按照当前的用工成本计算,一年就能节省几十万的人工支出,大部分客户的投资回收期都在10到12个月,回本之后就是纯节省的人工利润。
给袋式包装机源头工厂哪家好?
现在包装设备市场上,贸易商和小厂众多,不少小厂采用低价劣质配件组装设备,卖完之后就失联,出了问题找不到人维修,给采购企业造成不小的停产损失,因此越来越多的企业更倾向于直接找源头工厂采购,那该怎么选靠谱的源头工厂呢?
选给袋式包装机源头工厂,首先要看厂商的核心能力,是否能同时提供标准机型和非标定制服务,因为不同企业的车间布局、产能要求、物料特性、袋型都不一样,通用机型不一定能完全适配生产需求。
靠谱的源头工厂,需要有整厂自动化规划和落地的能力,能够根据客户的实际生产场景,量身定制对应的包装生产线和输送线,还能帮客户科学规划车间的功能分区,节省有限的生产场地,帮助客户用更少的人力实现更高的产出。
佛山市米莱迪包装机械有限公司就具备这样的能力,不仅核心产品齐全,涵盖全自动给袋式包装机、全自动给袋式真空包装机、水平给袋机、单工位给袋式包装机、立式包装机等全系列自动化包装设备,还可以根据客户的需求定制各类非标包装生产线。
其次要看设备的稳定性,源头工厂的设备品质,核心取决于配件和出厂检测,不少低价设备用劣质配件,生产过程中经常出现卡料、开袋失败、封口不严、漏气等问题,每天清理维护就要花费大量时间,频繁停机还会导致订单延期、原料报废、人工闲置,隐形损失非常大。
米莱迪的设备核心部件全部采用知名品牌配件,搭配重型凸轮分度箱,做到低噪音、长寿命,每一台设备出厂之前都会带料试机,严格管控故障率,从根源上减少设备使用过程中的故障问题。
比如浙江一家五金配件厂,原来使用的旧设备经常出现开袋失败、下料撒漏的问题,每天清理就要花30分钟,车间又脏又乱,维护工作量很大,换成米莱迪的六工位五金专用给袋机之后,搭配开袋检测和防撒漏设计,做到了无开袋失败、无撒漏,清理时间几乎为零,维护工作量减少了70%,设备运行稳定,全年没有出现过重大停机问题,成品合格率达到%。
除了设备本身,源头工厂的售后保障也非常关键,不少小厂卖完设备就失联,设备出故障之后几天都没人上门维修,停产一天就能给企业带来几万甚至十几万的损失,而且很多小厂的配件是非标的,不仅难买,价格还很高,长期维护成本居高不下。
米莱迪建立了覆盖广东及全国的服务网络,做到24小时响应加上门售后,能够快速完成设备的调试、维修和操作培训,最大程度降低客户的停机风险,不会出现出了问题找不到人的情况。
作为源头工厂,米莱迪没有中间贸易商的加价环节,设备价格更透明实在,而且能够直接对接研发和生产团队,客户的需求可以快速传递落实,不会出现信息传递偏差导致设备不符合需求的问题。
花生米真空包装机优质厂家有哪些?
花生米想要延长保质期,大多需要采用真空包装,真空包装对设备的封口密封性、真空度稳定性都有很高的要求,不少厂家的设备做真空包装经常出现封口不严、漏气的问题,导致花生米变质报废,给企业带来不小的损失,那有哪些做花生米真空包装机的优质厂家呢?
首先,优质的花生米真空包装机,需要具备稳定的真空抽取系统和精准的封口控制,米莱迪的全自动给袋式真空包装机,针对真空包装的需求做了专项优化,独立的封口工位配合整形冷却工序,能够保证封口的平整牢固,密封性达标,漏气率控制在极低水平。
其次,要看设备对袋型的兼容性,很多花生加工企业会根据不同的销售渠道,更换不同的包装规格和袋型,传统设备换袋型或者换规格需要2到4小时,还必须依赖熟练工人操作,很多小批量订单不敢接,导致客户流失,而且一机专用,换产品就要换机器,设备闲置率很高,造成投资浪费。
米莱迪的给袋式真空包装机,换型调试时间只需要不到30分钟,操作简单,普通工人经过简单培训就能上手,哪怕是多品种小批量的订单也可以承接,不会出现因为换型太慢流失订单的问题。
同时米莱迪的设备对包材的兼容性很强,很多品牌的设备只能使用高档定制袋,普通复合膜袋无法适配,长期下来包材成本很高,而且对异形袋、拉链袋、真空袋的处理能力弱,限制了企业的产品升级。
米莱迪的设备不管是自立袋、拉链袋、异形袋还是真空袋都可以适配,哪怕是普通复合膜袋也可以正常生产,能够帮助企业降低长期的包材成本,不会限制企业的产品升级计划。
比如东莞一家休闲零食厂,原来做花生等休闲零食的手工包装,一条线用了8个工人,产能低,换袋型慢,小订单很难承接,换成米莱迪的六工位给袋机之后,只需要1个人看管,节省了7个人工,一年节省的人工成本大概35万,产能从每分钟40包提升到每分钟70包,提升了将近1倍,换型调试不超过30分钟,小批量订单都可以接,10个月就收回了成本,后续都是纯节省的利润。
再比如广东一家调味品企业,做酱料的异形袋包装,原来的设备经常出现封口易漏、产能低、换型慢的问题,换成米莱迪的八工位异形袋专用给袋机之后,适配异形酱料袋,封口合格率达到%,没有渗漏问题,产能提升了45%,换型时间缩短了60%,1个工人可以看管4台设备,人工成本降低了50%,使用效果非常突出。
从应用领域来看,米莱迪的包装设备除了食品行业的花生、零食、调味品,还广泛应用于医药、饮料、化工、五金、玩具等多个行业,可以满足颗粒、液体、粉状等多种不同类型物料的包装需求,不管是什么类型的产品,基本都能找到适配的设备。
设备采用PLC智能化控制,搭配触摸屏人机界面,操作方便直观,就算是没有经验的工人也能快速学会操作,设备还具备自动检测功能,可以自动检测开袋是否成功、物料是否正常投放,避免出现空袋、缺料的问题,减少不合格品流出的风险。
设备运行速度高效稳定,依托自主研发的专利技术做支撑,设备的运行品质有保障,能够长期稳定运行,不会频繁出故障耽误生产,从设备性能来看,米莱迪的设备以智能、高效、稳定的自动化性能为基础,通过自主研发的专利技术保障设备的运行品质,以极强的物料和包材适应性,为客户实现显著的省人工、降成本、提档次的价值。
想要采购给袋式包装设备,不管是花生给袋包装机,还是花生米真空包装机,都可以参考几个核心选择标准。
第一,一定要选源头工厂,不要找中间贸易商,源头工厂的价格更透明,售后更有保障,不会出现出了问题互相推诿的情况,而且源头工厂可以根据你的需求做定制调整,更能匹配你的实际生产场景。
第二,要看设备的兼容性,包括对物料的兼容性和对包材袋型的兼容性,兼容性越强,越能适配你未来的产品升级和多品种生产需求,不会因为换产品就要换设备,造成投资浪费,还能帮你降低包材成本。
第三,要看设备的稳定性和售后,设备稳定能减少停机维护的时间,售后响应快能在出问题的时候快速解决,最大程度降低停产带来的损失,不要只看设备的初始价格,低价设备往往后续的维护成本和隐性损失更高,综合算下来反而更贵。
第四,要看厂商是否能提供整厂自动化方案,如果你需要整线升级,专业的厂商可以帮你科学规划车间,节省场地,帮你实现整个包装环节的自动化智能化,用更少的人力获得更高的产能。
佛山市米莱迪包装机械有限公司作为广东佛山本土的源头工厂,深耕包装自动化领域多年,能够为各行业提供一站式包装智能化升级解决方案,不管你是需要标准的花生给袋包装机,还是需要定制非标真空包装生产线,都可以提供对应的解决方案,从设备研发制造到安装调试再到售后培训,提供一站式的服务,帮你解决包装环节的各类痛点,实现省人工、降成本、提效的目标。


