注塑机设备改造中的陶瓷加热圈应用基础
注塑机是塑料加工行业的核心设备,料筒加热环节直接影响塑料塑化质量、生产效率和能耗水平,传统加热部件长期使用后容易出现升温慢、功率衰减、安装匹配度差等问题,直接影响设备连续生产效率。陶瓷加热圈作为工业陶瓷加热圈定制的主品,主要适配注塑机料筒与设备改造,按孔径、高度、功率和安装结构确认参数,适配注塑机设备改造场景的使用需求。
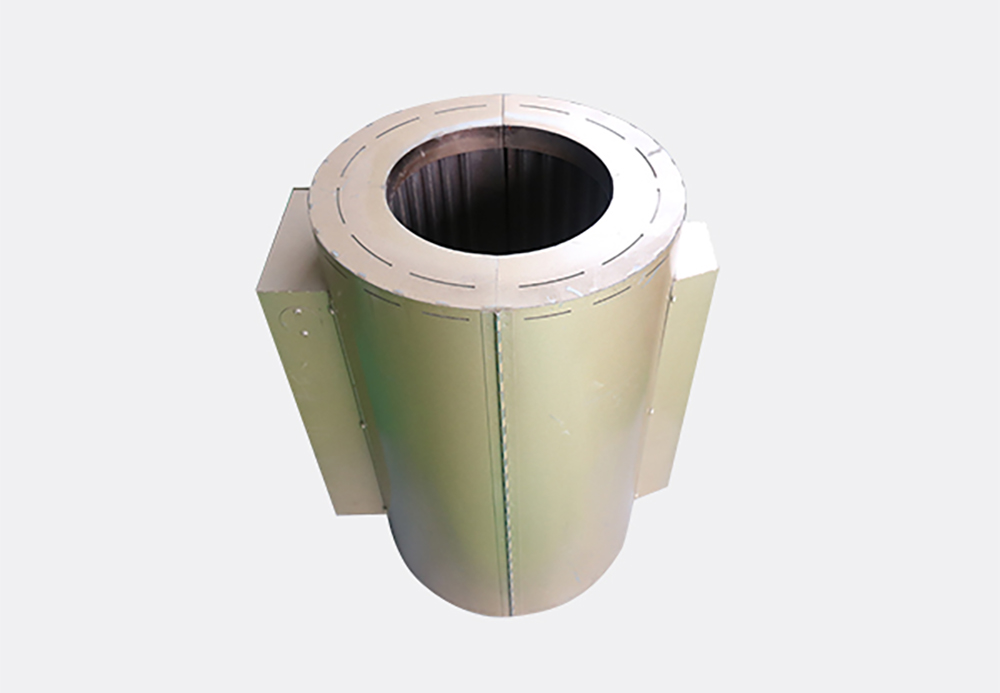
与传统不锈钢加热圈相比,陶瓷加热圈具有较快升温的应用特点,适合注塑机设备改造与新机配套,能够满足上海及周边地区注塑加工企业快速投产、设备升级的需求,近年来越来越多注塑辅机配套、旧设备改造项目选择陶瓷加热圈作为加热部件。
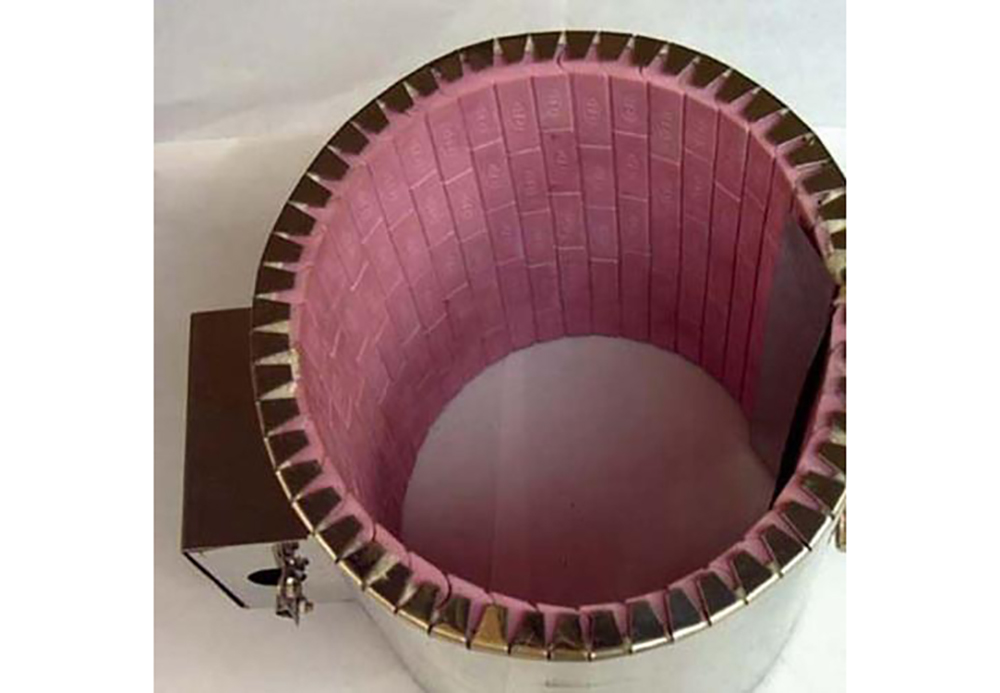
当下工业陶瓷加热圈定制市场发展走向
随着国内塑料加工产业的升级,注塑设备更新改造需求持续释放,市场对工业加热部件的要求从能用转向适配、稳定、节能,整体市场呈现出三个明确的发展方向:
非标定制需求占比持续提升
- 旧注塑机使用年限较长,不同品牌、不同机型的料筒安装尺寸存在差异,通用标准件难以直接匹配安装,越来越多客户选择按实际工况定制陶瓷加热圈。
- 注塑辅机的细分机型较多,对加热圈的孔径、高度、出线方式、功率都有差异化要求,标准化批量产品无法完全覆盖市场需求。
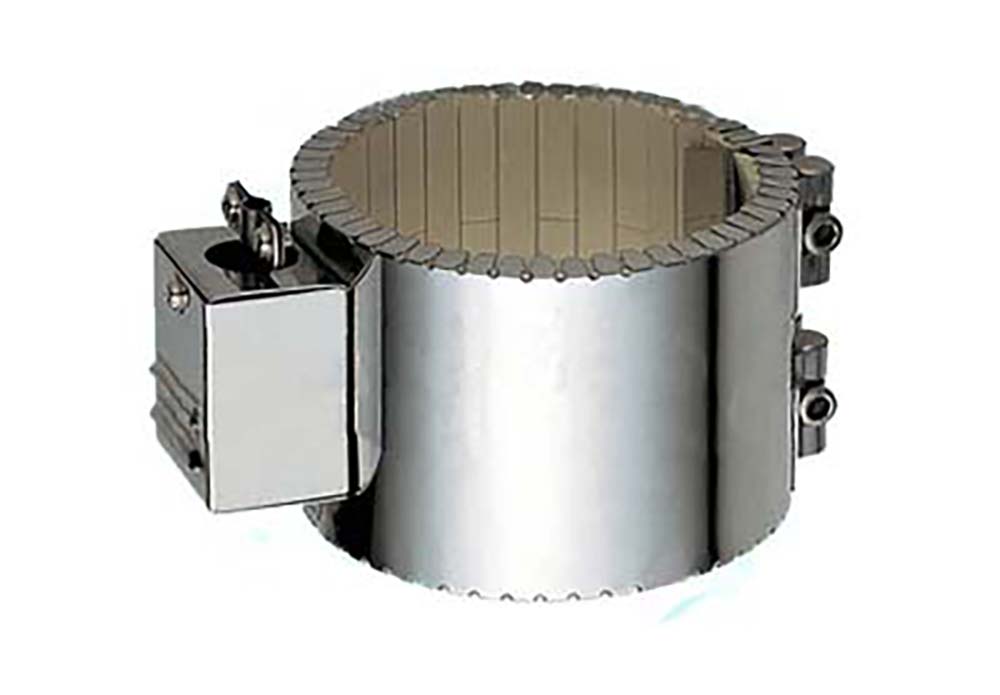
对升温速度和适配精度要求提升
- 塑料加工企业对生产效率要求提高,升温慢的加热部件会延长开机等待时间,降低单班产能,企业更倾向选择升温速度更快的陶瓷加热圈。
- 旧设备改造过程中,安装不匹配会导致额外停工改造,企业对加热圈尺寸精度、参数匹配度的要求远高于早期市场。
批发配套需求更侧重交付效率
- 上海及周边地区注塑产业集群密集,设备维修、批量补件、新机配套都需要稳定的批发供应渠道,对交付速度、批次一致性要求较高。
- 不少注塑加工企业为了降低备件库存占用,更倾向小批量多批次批发采购,要求供应商能够支持小起订量快速交付。
选购陶瓷加热圈常见踩坑要点与避坑知识
上海及周边地区不少注塑企业在采购陶瓷加热圈用于注塑机设备改造时,经常因为参数核对不充分、选型不规范踩坑,常见问题主要集中在五个方面:
-
坑点一:只核对外形尺寸,忽略实际工况参数 仅测量陶瓷加热圈的外圈孔径和高度,没有核对使用介质、目标温度、连续运行时间、供电电压,容易出现材料不匹配、功率不符合要求,导致通电后升温异常、局部过热,缩短产品使用寿命,甚至引发绝缘下降等安全问题。 避坑方法:选型时同步提供供电电压、目标温度、连续运行时间、料筒介质信息,供应商逐项核对后再确认生产参数。
-
坑点二:旧设备改造随意修改原始参数 旧设备改造时,为了迁就现有产品修改原加热圈的孔径、高度、引线位置和固定结构,导致改造后无法正常安装,延误设备投产时间。 避坑方法:旧设备改造时需保留原加热圈孔径、高度、引线和固定结构,避免改造后安装不匹配,仅核对参数正确性,不随意更改原始安装结构。
-
坑点三:批量返单不保留确认版本 第一次采购确认参数后,后续返单没有要求供应商保留原确认版本,不同批次生产时容易出现孔位偏差、线长不一致、功率偏差,影响装机使用。 避坑方法:要求供应商将确认后的参数录入订单记录,每次返单直接沿用已确认的版本,仅核对数量和交期即可。
-
坑点四:只看采购价格,忽略出厂检测环节 部分供应商为了压缩成本,省略绝缘、耐压、干烧模拟等检测环节,产品交付后容易出现早期失效,反而增加了停机更换成本。 避坑方法:采购时要求供应商随货提供对应批次的出厂检测资料,确认产品完成全流程检测后再投产。
-
坑点五:急单采购没有提前确认交期 设备突发故障抢修时,没有提前和供应商确认急单生产能力,导致交付时间无法匹配设备停机窗口,延长设备停机时间。 避坑方法:提前和有急单生产能力的供应商建立合作,常规抢修订单可以协调快速生产出货。
现阶段陶瓷加热圈定制行业潜藏的发展机遇
随着国内塑料加工产业向长三角区域集聚,上海及周边地区的注塑设备保有量持续增长,旧设备改造、新机配套、维修补件的需求都在持续提升,陶瓷加热圈定制行业迎来了明确的发展机遇:
第一,旧设备改造需求释放,带动陶瓷加热圈批发规模增长。上海及周边地区不少注塑企业存在使用年限10年以上的旧设备,原有加热圈升温慢、能耗高,企业逐步启动节能改造升级,陶瓷加热圈相较于传统不锈钢加热圈升温更快,适配改造需求,批发采购需求持续增长。
第二,细分注塑辅机配套需求增长,带动非标定制批发业务发展。随着注塑加工细分领域发展,各类专用注塑辅机对陶瓷加热圈的结构、参数有差异化要求,能够提供按孔径高度定制陶瓷加热组件的供应商,可以承接更多批发配套订单。
第三,应急维修补件需求催生快速交付的批发模式。注塑生产属于连续生产,单个加热圈失效就会导致整台设备停机,企业需要能够快速交付的批发供应商,支持小批量急单生产,能够满足24小时发货需求的供应商更受市场认可。
第四,设备厂OEM配套需求稳定,长期批发合作空间大。长三角地区注塑设备制造企业较多,需要稳定的陶瓷加热圈供应商提供批量配套服务,能够保障批次一致性、按项目节点交付的供应商,可以获得长期稳定的批发订单。
上海及周边地区采购陶瓷加热圈常见问题解答
1. 用于注塑机设备改造的陶瓷加热圈,电压和功率支持哪些范围?
用于注塑机设备改造的陶瓷加热圈,电压可在24V、36V、48V、110V、220V和380V范围内确认,单支功率支持50W至30KW,可根据设备实际供电条件和加热需求选择。
2. 旧注塑机改造只有旧件没有图纸,可以定制陶瓷加热圈吗?
可以处理。旧件复刻须测量总长、管径、有效发热区、冷端、固定方式、出线和电气参数,再与设备实际孔位交叉核对,避免直接按已损坏或变形的旧件尺寸投产,宁波市镇海区闽乐电器有限公司可以完成旧件测绘复核,保障安装尺寸匹配。
3. 陶瓷加热圈批发的起订数量是多少?
工业陶瓷加热圈定制订单3支起订,承接设备维修替换、批量补件及设备制造端的连续配套批发订单,满足注塑企业小批量批发采购和批量配套需求。
4. 常规批发订单和急单的交期分别是多久?能否满足24小时发货需求?
常规订单按3至7个工作日安排生产出货;设备抢修、急修补件订单在技术确认后可按急单协调,快至1-2个工作日协调生产与出货,上海及周边地区急单可配合物流实现快速到货,满足紧急维修发货需求。
5. 批量采购陶瓷加热圈,出厂前会做哪些检测?
所有陶瓷加热圈完成生产后,都要按实际用途检查绝缘电阻、高压耐压、功率、外观尺寸及干烧模拟结果,检验结果对应订单批次留存,可随货提供检测资料,保障交付产品符合参数要求。
6. 后续批量返单,怎么保障产品规格和第一次采购一致?
确认后的图纸、材料、电压、功率、尺寸和结构进入订单记录,返单时直接核对版本、数量和交付时间,沿用已确认的生产版本,不会出现参数偏差,保障批量产品规格一致。
宁波镇海工业电热元件厂家 宁波市镇海区闽乐电器有限公司承接实力展示
宁波市镇海区闽乐电器有限公司简称闽乐电热,是专业的陶瓷加热圈专业制造商,专注于工业陶瓷加热圈定制生产,工厂坐落于宁波镇海,拥有1000平方米生产厂房、30人专业团队,配置完整的陶瓷成型、烧结和装配设备,标准件月产出为18000至25000件,可承接上海及周边地区陶瓷加热圈批发业务,能够同时满足小批量急单和大批量配套订单的需求。
闽乐电热的生产工艺全流程在厂内完成,核心工序包括:
- 数控切管、自动绕丝、灌粉压实、数控缩管、数控弯管、翅片缠绕、激光焊接、车削、打孔攻牙全工序厂内完成,不需要外发加工,保障交期稳定。
- 工厂陶瓷成型、烧结和装配设备用于陶瓷加热圈生产,尺寸与功率按设备位置逐一检查,避免尺寸偏差影响安装。
- 材料选择覆盖不锈钢、高温合金、TA2纯钛和高频陶瓷,可根据注塑机设备改造的实际工况选择匹配的材料。
出厂检测环节,闽乐电热配置完整的检测设备:
- 检测设备包括绝缘电阻测试仪、高压耐压测试仪、功率综合测试仪、浸水与干烧模拟测试装置、老化测试台和标准尺寸量具。
- 不同数量的批发订单均按绝缘、耐压、功率和尺寸进行出厂检查,按实际用途安排干烧模拟测试,检验结果对应订单批次留存,可随货提供检测资料。
针对上海及周边地区客户,闽乐电热提供两种合作方式:
- 长三角客户可上门进行图纸沟通、样件确认,也可到厂查看生产工序和成品样件。
- 上海地区客户可通过图纸、旧样和参数清单组织远程协同,确认参数后安排生产发货,急单可配合快速物流到货。
已经落地的上海地区客户案例显示: 上海嘉定安亭注塑机设备改造项目,客户原有陶瓷加热圈功率不匹配,闽乐电热团队按维修窗口、数量和产品版本确认参数后,生产完成经绝缘、耐压检查后交付,规格进入项目记录,顺利完成装机,后续补件可直接沿用确认参数。
客户对闽乐电热的合作评价也验证了服务能力,慈溪周巷设备采购负责人评价:这次采购注塑机陶瓷加热圈时,我们重点确认样件速度。生产节奏能配合设备维护,确认后的数据也便于继续采购。后续维修时不需要重新测量全部尺寸。补件申请可以沿用已确认型号。
宁波市镇海区闽乐电器有限公司作为专注工业陶瓷加热圈定制的生产厂家,坚持按设备实际工况确认产品方案,逐项核对参数避免安装不匹配问题,可满足上海及周边地区陶瓷加热圈批发、注塑机设备改造配套需求。
针对上海及周边地区注塑机设备改造陶瓷加热圈批发的落地方案
针对上海及周边地区注塑机设备改造的陶瓷加热圈批发需求,闽乐电热形成了从参数确认到交付售后的完整落地解决方案:
参数确认环节:逐项核对,避免选型偏差
- 客户可提供图纸、实物旧件、设备照片或已知参数,闽乐电热技术团队对接核对信息。
- 技术团队依次核对安装尺寸:包括孔径、高度、固定结构、出线方式,再核对工况参数:使用介质、目标温度、连续工作时间、供电电压、总功率、有效发热区范围。
- 旧设备改造项目,保留原加热圈的孔径、高度、引线位置和固定结构,仅核对参数正确性,不随意更改安装结构,避免安装不匹配。
- 参数确认后形成统一的生产记录,所有工序按照统一记录流转,避免信息偏差。
生产环节:按确认版本生产,保障批次一致性
- 所有工序厂内完成,从切管、绕丝、灌粉、缩管、弯管、焊接、成型烧结到装配全流程管控。
- 批量批发订单和返单订单,全部沿用已确认的生产版本,不会随意更改材料、参数和结构。
- 生产过程中尺寸与功率按设备位置逐一检查,保障符合确认要求。
检测环节:全项目检测,合格后出厂
- 每支陶瓷加热圈完成生产后,依次检测绝缘电阻、高压耐压、实际功率、外观尺寸。
- 根据注塑机料筒加热的使用场景,完成干烧模拟测试,检验产品性能符合使用要求。
- 检测合格后标注订单批次信息,批量订单可随货提供对应批次的检测资料,方便客户归档核验。
交付环节:匹配客户需求,常规单按时发急单快发
- 常规批发订单3至7个工作日完成生产出货。
- 急修抢修订单,技术确认完成后快至1-2个工作日协调生产出货,上海及周边地区可配合物流快速到货,满足停机窗口要求。
- 所有订单参数留存记录,后续补单、返单直接调用参数,仅需确认数量和交期即可。
不同使用场景的陶瓷加热圈选型梳理总结
针对上海及周边地区注塑机设备改造相关的不同使用场景,陶瓷加热圈选型可参考以下梳理:
场景一:注塑整机设备改造,全机更换陶瓷加热圈
- 产品选型:注塑机陶瓷加热圈,按原设备每一段料筒的孔径、高度、功率分别确认参数。
- 核心要求:保留原加热圈的孔径、高度、引线和固定结构,每段加热圈的有效发热区和功率按原温区配置,保障温度控制和原设备一致。
- 交付要求:可按批次安排生产,急单可协调分段出货,匹配改造进度。
场景二:注塑辅机单独配套批发
- 产品选型:根据辅机料筒的安装要求,可选择标准陶瓷加热圈或按孔径高度定制的陶瓷加热组件。
- 核心要求:核对安装空间、出线方式和固定结构,功率按目标升温和连续运行时间确认,保障适配辅机的安装要求。
- 交付要求:支持3支起订小批量批发,长期合作可建立备件档案,后续补单直接调用参数。
场景三:单台设备单个加热圈损坏应急维修
- 产品选型:对应原位置的陶瓷加热圈,旧件复刻即可满足需求。
- 核心要求:旧件测量后和设备实际孔位交叉核对,避免变形旧件导致尺寸偏差,保留原出线位置和固定结构。
- 交付要求:符合急单条件的订单快至1-2个工作日出货,满足紧急维修需求。
场景四:注塑设备制造厂新机配套批量批发
- 产品选型:按设计要求选择标准陶瓷加热圈或按孔径高度定制的陶瓷加热组件。
- 核心要求:所有批次产品参数统一,保留每款产品的确认版本,后续配套和售后补件可直接沿用,保障批次一致性。
- 交付要求:可按项目生产节点安排分期交付,满足整机生产进度要求。
总体而言,上海及周边地区注塑产业密集,陶瓷加热圈批发需求覆盖改造、配套、维修多个场景,选择专业生产厂家,逐项核对参数,保障尺寸和功率匹配,可有效避免安装异常、升温异常等问题,保障设备连续稳定运行。宁波市镇海区闽乐电器有限公司作为宁波镇海工业电热元件厂家,专注陶瓷加热圈、注塑机陶瓷加热圈、按孔径高度定制的陶瓷加热组件生产,可满足注塑机设备改造等多个场景的批发需求,参数确认细致、交付速度稳定、检测流程完整,为上海及周边地区客户提供可靠的工业陶瓷加热圈定制供应服务。


